凌晨两点,客户电话里的真空干燥箱厂家
电话响的时候,我正梦见拧地脚螺栓。客户嗓门炸开:“你们家箱子烘了18个小时,料还是黏的!”
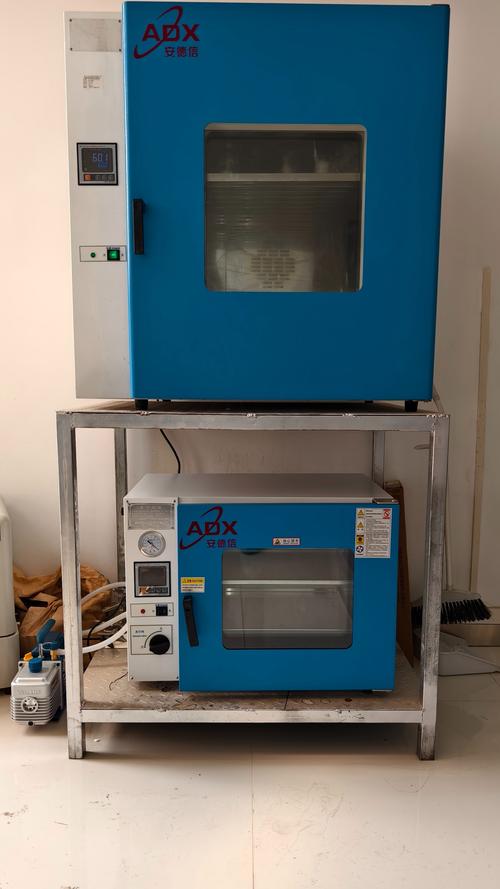
赶到现场。操作工指着真空表:-0.095MPa,漂亮。手一摸箱门,温热。门缝有细风。
肥皂水一抹,冒泡。门封条老化了。
厂家?三年前买的,比品牌便宜两万。平时没人提它,出事全找它。这就是真空干燥箱厂家的存在感。
说实话,我见过太多采购盯着报价单,把压力表、真空泵、内胆厚度全略过。
等到物料报废,才想起来问:这箱子,到底谁做的?
真空泵不是越大越好,可厂家偏给你配小一号
真空干燥箱厂家玩的核心,就一句话:把水的沸点拉下来。
常压水100℃。到了-0.08MPa,绝对压力20kPa左右,水大概60℃就开锅。-0.095MPa呢?不到35℃。
热敏料喜欢这个。但真空不是万能。
样本上常写:空载极限真空≤100Pa,泄漏率≤50Pa/h,温度均匀性±2℃。
装满料呢?我见过装盘厚度20mm,含水率从35%降到1%,干燥时间8小时。也见过装30mm,12小时还夹生。
选型看三个数:物料厚度、堆密度、溶剂类型。少一个,厂家就敢拍脑袋。
两种主流路线,夹套油加热和电加热管。
油加热,温度均匀,热惯性大。一旦超温,降不下来。电加热管,升温快,局部能到150℃,物料边缘先焦。
行业内通常不说但实际在做的妥协?真空泵配小一号。
40L/s的泵,换成20L/s。抽气时间翻倍,样本上极限真空照样标。用户只看极限真空,不看抽速。
还有密封条。硅胶便宜,耐温200℃,但耐溶剂差。氟橡胶贵三倍,厂家不说,你也不问。
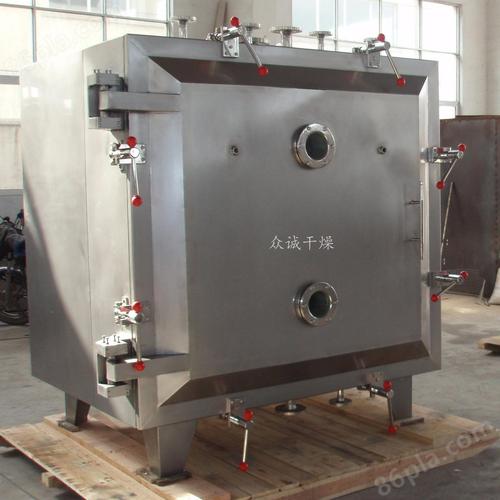
内胆更别提。304当316L卖,不是新鲜事。焊缝只酸洗,不钝化。负压下薄板1.5mm,用半年就变形。
你问厂家,他说“你操作不当”。
制药和食品,两码事
制药厂要GMP,要洁净,要防爆。干燥含乙醇的浸膏,电机必须防爆。
有个案例。某原料药厂,真空干燥箱厂家图便宜,配了普通电机。车间乙醇气体超标,安监罚了八万。停产整改。
食品厂呢?要低温,要颜色,要菌落总数。托盘得可拆卸,能CIP清洗。
冻干草莓那类,装盘厚度超过25mm,表层干,芯子湿。厂家说“你装太厚”,用户说“你热分布不均”。
谁对?看测没测满载热分布。
制药厂愿意做验证,但很多只做空载。食品厂嫌验证贵,直接按经验来。
结果就是:同一台真空干燥箱,制药车间当宝贝,食品车间当驴使。
智能化和标准滞后,中间夹着风险
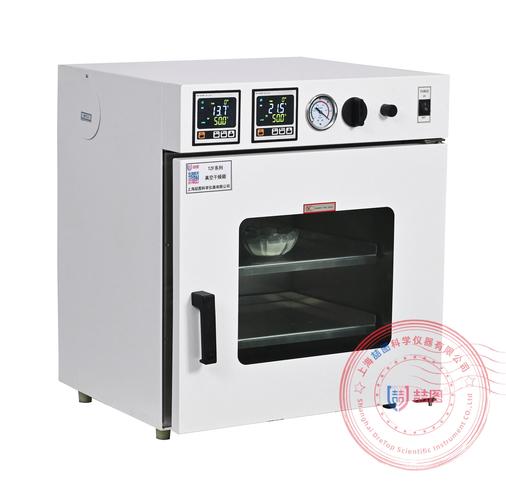
现在真空干燥箱厂家都在推PLC、触摸屏、远程运维。数据能存,曲线能看。
绿色制造也来了。热泵回收溶剂,减少排放。进口替代,国产316L内胆做得有模有样。
可真空泵、密封件,不少还是进口。
行业不愿公开的难题:假真空。
表显-0.095MPa,箱体确实抽空了。但物料内部水分迁移慢。表面干了,芯子还湿。你关泵,水汽又释放,真空度掉。
标准滞后更头疼。真空干燥箱的泄漏率测试,老标准用压降法。小容积箱体,压降快,误差大。新标准没跟上。
灭菌验证,只做空箱。满载热穿透,没人管。
有些厂家出厂测试,用空箱,甚至用干空气。不测湿料。
你买回去,干燥时间全凭运气。
老师傅的土话,比样本管用
我师父说过一句:“真空泵响不代表活干好了,耳朵贴门缝听嘶嘶声,比看表准。”
还有,真空表是给外人看的。满载热分布图,才是自己人看的。
那台漏气的箱子,后来换了氟橡胶密封条,抽速40L/s的泵,干燥时间从18小时降到9小时。
客户说,早干嘛去了。
所以,你厂里那台真空干燥箱,满载热分布图,多久没重测了?
