凌晨两点的电话,比销售名片管用
去年冬天。一个做光伏支架的老哥给我打电话。声音都劈了。车间里那台型材切割机卡死,锯片裂了,端面斜了快一毫米。赶一批紧急订单,天亮就要发。他翻出厂家售后电话。打了七个。没人接。第八个通了,对方说,师傅在老家,三天后才能到。
他骂了一句。然后问我,当初图便宜省下的那点钱,现在够不够赔违约金?
这事我记了很久。型材切割机厂家,不是卖铁疙瘩的。你选的是一起扛活的搭档。问题是,市场上从河北到广东,从浙江到山东,做切割机的多如牛毛。展厅一个比一个亮。销售一个比一个能说。怎么筛?
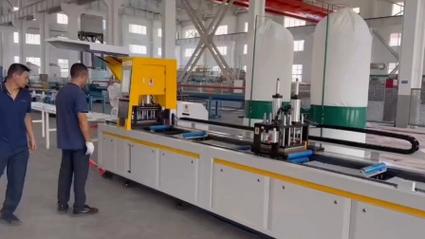
去工厂就看这几处,比听销售吹管用
别急着看宣传册。先看车间地上有没有铁屑。干净得发亮的,不一定好。但如果连一台龙门加工中心都没有,床身全靠外协,那就要打问号。型材切割机吃得住力,靠的是床身刚性、导轨贴合、主轴精度。这些不是靠装配师傅手感就能补回来的。
第一,看关键件是不是自己加工。床身、立柱、锯臂这些大件,如果厂家有自己的铣面、镗孔设备,一致性会好很多。你可以直接问:床身导轨面是自己铣的吗?外协哪家?外协厂离这儿多远?支支吾吾的,多半有鬼。
第二,别只看空转,要看试切。让厂家拿你常切的料。比如 80×80×3 的方管,或者 200×100 的铝型材。切 45 度,切薄壁,切不锈钢。看端面毛刺,看垂直度,看切了几刀后锯片有没有偏。敢让你带料去试的,比请你吃饭的靠谱。
第三,售后不是嘴上说说。问清楚:你们在我这边有没有常驻师傅?备件库在哪?主轴、伺服、PLC 这些核心件,坏了几天能到?别信“全国联保”四个字。要具体到人、到电话、到小时。
第四,去老客户车间抽烟。让厂家给你三个附近的老客户。你开个车去。别提前打招呼。到人家车间看机器,问师傅:这机子两年修过几次?厂家来人快不快?老板换过厂家没有?这种答案,比销售培训话术真实一百倍。
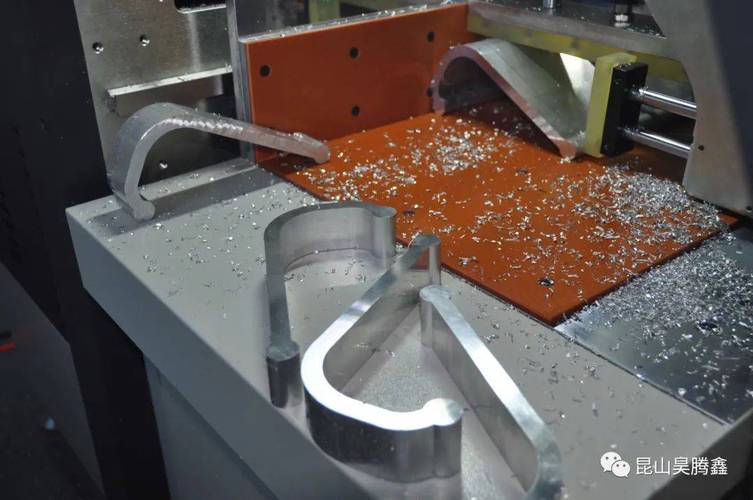
靠谱厂家长啥样?我见过三类
说实话,没有一家通吃。你得看自己切什么、量多大、要不要自动化。
第一类,浙江中部的带锯床老厂。比如缙云、永康那边,很多做了二十年以上的锯床厂。厂房不新,老板穿个旧夹克。但床身铸造、热处理、装配线都齐。他们做普通金属型材下料,稳。价格也实在。缺点是外观粗糙,交付慢,爱理不理。化名比如“老周锯床”,共性就是:敢让你看铸造车间,敢把导轨刮研给你看。你要买标机,找他们。
第二类,广东佛山的铝切机专业厂。南海、顺德一带,围着铝型材厂起来的。切铝速度快,无毛刺,自动化程度高。很多能配自动送料、排料、机器人上下料。化名比如“南海阿强”,共性:展厅里摆满切铝样品,切面能当镜子。缺点呢?切钢件可能不是强项。如果你主切铝型材,找这类。
第三类,江苏昆山、苏州的非标集成厂。他们不一定自己造锯床,但能把你生产线上的切割、倒角、钻孔、检测串起来。化名“昆山老陈”。价格贵,周期长。但如果你要切异形料、要连线、要MES对接,他们的价值就出来了。共性:工程师比销售多,开口先问节拍和来料尺寸。
这三类的共同特征是什么?敢试切、敢开放车间、有实体售后、合同写得细。缺一个,你都要多留个心眼。
签合同别怂,按这个清单来
采购规模不同,玩法完全不一样。
小批量,一两台。别找纯贸易商。哪怕贵几个点,找有装配线的厂家。合同可以简单,但必须写:验收标准、质保期、响应时间、备件价格。付款别全款。留 20% 到 30% 验收后付。销售拍胸脯说“放心”,你让他写进合同。他敢写,你再信。
中批量,五到二十台。该招标招标。把核心部件品牌锁死。伺服、导轨、PLC、锯片品牌,写清楚。交期罚则要写。逾期一天赔多少,别不好意思。售后条款要具体到:接到电话几小时响应,几天到场。最好约定试切样品封存,双方签字,发货前比对。
大批量或者非标线。驻厂监造。分阶段验收。预付款 30%,发货前 30%,验收 30%,质保金 10%。关键节点拍照留证。别怕麻烦。你省下的麻烦,后面都会变成停机。
避坑清单,拿笔记一下。
1. 价格低得离谱的,大概率是翻新机、贴牌机,或者把二手核心件装进新壳。
2. 只给你看展厅样机,不让你看装配线和库存的,慎签。
3. 合同里不敢写精度、不敢写售后响应时间的,基本没售后。
4. 强制绑定锯片、耗材,价格还比市场高一半的,后面有你受的。
5. 口头承诺“终身免费维修”的,让他写清哪些免费、哪些收费。
6. 工厂在本地没有服务网点的,机器一坏,等吧。
7. 发票、质保书、合格证不全的,财务和安监那关都过不去。
说到底,选型材切割机厂家,就是选一个你半夜打电话他能接的人。展厅再漂亮,不如车间里那台切了五年的老机器。销售再热情,不如老客户一句“还行,没掉过链子”。
别急着打款。先去车间转一圈。带料去。切一刀。看看铁屑飞出来的方向。听听锯片咬进型材的声音。心里就有数了。
