那台炉子一趴窝,整条线都得跟着罚站
凌晨两点,车间电话炸了。值班小王喊:张工,3号渗碳炉碳势掉到0.4,工件还在炉里!我赶到时,控制柜屏幕红成一片。打开炉门取样,金相一磨,层深才0.35毫米,离要求0.8到1.2差一大截。这批是变速箱齿轮,客户催得跟救火似的。 渗碳炉厂家平时像空气,出问题时才知道它多要命。设备稳定,没人夸。设备一抖,所有人骂娘。说实话,选渗碳炉厂家不是买冰箱,能制冷就行。它管的是炉内那口气,还有温度、时间、碳势三兄弟。
碳势、炉压、温度,哪个都不能当摆设
渗碳说白了,就是让碳原子钻进钢表面。温度一般920到930摄氏度,碳势常见0.8到1.2,炉压稳住200到500帕。20CrMnTi齿轮,层深0.8毫米,强渗加扩散差不多6到8小时。这数字不是死的,料筐装多装少,气氛循环一变,全得调。 现在主流两条路:可控气氛渗碳和真空渗碳。可控气氛便宜、节拍快,适合大批量齿轮。真空渗碳干净、变形小、盲孔也能渗,但设备贵、维护挑人。行业里通常不说但实际在做的妥协?为了赶节拍,把强渗碳势拉到1.25甚至1.3,扩散时间砍掉,表面碳化物级别偷偷放宽。客户只看层深和硬度,金相报告有时就磨过去。哎,这活儿干久了,良心和交期天天打架。 选厂家,别只盯炉膛尺寸和功率。看它氧探头、碳控仪、烧嘴、辐射管布置。看它敢不敢保证炉温均匀性±5摄氏度。看它调试时用啥气:甲醇、丙酮、丙烷、天然气。气源一变,碳势模型不跟着变,炉子就成瞎子。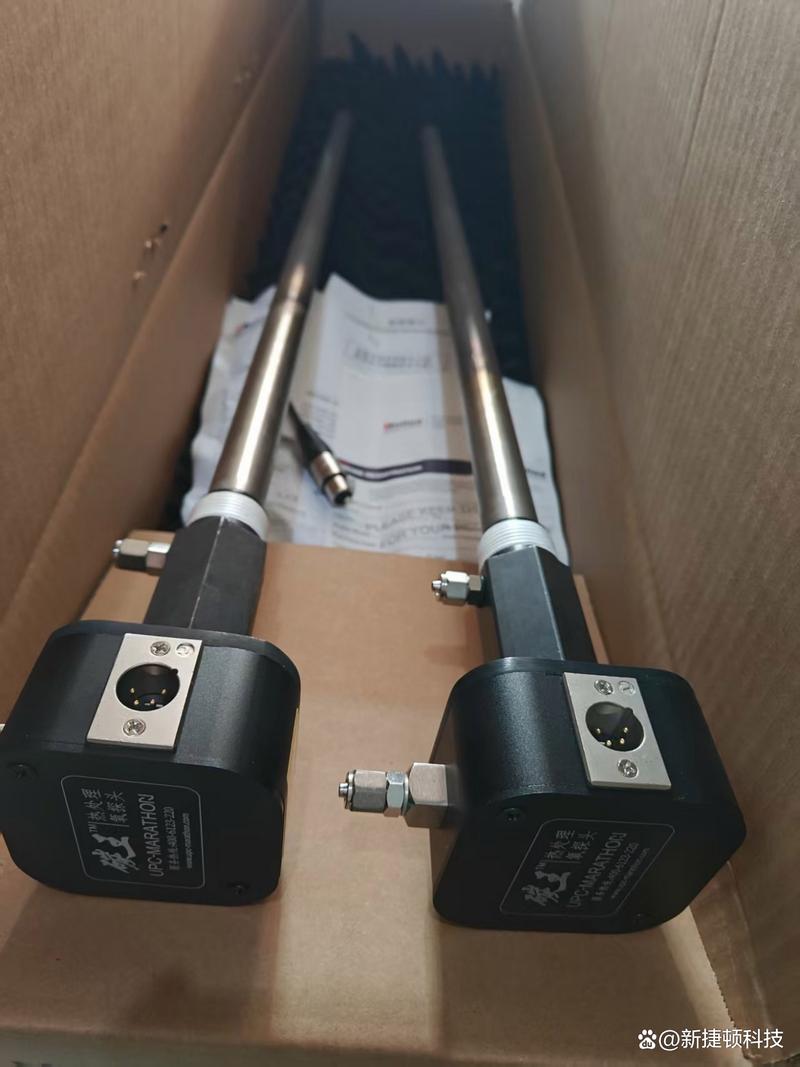
汽车齿轮和风电齿圈,要求根本不是一码事

智能、绿色、国产替代,暗礁也不少

老师傅的土话:炉子靠养,探头靠查

