干了20年热处理车间,我最怕的不是订单少,是热处理炉厂家那张验收单

那批活报废的那一刻,我才想起炉子厂家

“硬度打了吗?”老陈把烟屁股摁进砂轮灰里。 “打了。HRC 28。”小刘声音发虚。 要求是58往上。四十二根齿轮轴,一根两百多公斤,全得回炉重来——不是重来,是废了。装炉前我们验了料,42CrMo,光谱合格,化学成分挑不出毛病。操作卡也没写错:920℃渗碳,强渗段碳势1.05,扩散段拉到0.85。流程漂亮得像教科书。 问题在哪? 后来翻三个月前的验收记录才发现——炉膛左上角那位置,比设定值低了18℃。厂家那份报告写得明明白白:“炉温均匀性±5℃”。空炉测的。等满载九根热电偶插进去,那数字难看得我都不想拍照。 说白了,热处理炉厂家这行,你平时感觉不到它存在。它不像机床会突然抱轴,也不像刀具会崩刃。它就是安安静静蹲在车间角落,一年到头不吭声。可它一吭声,就是一炉料、一张罚单、一个客户的信任。
可控气氛箱式多用炉车间热处理生产线实景
可控气氛箱式多用炉车间热处理生产线实景

炉子不是电饭锅,参数里全是刀

炉子不是电饭锅,参数里全是刀
炉子不是电饭锅,参数里全是刀
很多人以为热处理炉就是个大号烤箱——升温、保温、降温。我听了只想笑。 同样是920℃,炉子里碳势给你飘0.15,出来就是一层非马氏体,深了零点零五毫米,磨都磨不掉。淬火油温控制不好,60到80℃这个区间你要是贪凉往下压,冷速上去了,变形也跟着上去。齿轮内孔椭圆度超差,废。 所以选炉子,看几个死参数就行。炉温均匀性、控温精度、碳势响应时间、气氛循环风机的风量。别的都是锦上添花。 现在主流两条路:一条是可控气氛多用炉,一条是真空低压渗碳炉。 气氛炉便宜,装炉量大,渗碳速度快,对吧。可它有个绕不过去的毛病——内氧化。晶界那儿一层黑,表层含氧量压不住。真空炉呢?渗层均匀,盲孔小孔都能吃透,表面光洁度高,变形小。代价是设备投资翻倍,维护成本高,装炉量还上不去,一层一层慢慢来。 行业里通常不说、但实际在做的一个妥协——验收时测空炉,生产时靠经验补。有的厂家干脆把热电偶的布点往炉膛中间挪一挪,九点全落在有效加热区里,报告就漂亮了。这话我说出来可能得罪人,可干了二十年,这种事见得还少吗? 另一个妥协:渗碳件多留0.05到0.08毫米的磨削余量。不是为了磨尺寸,是为了磨掉那一层不敢保证的组织。

风电齿圈和手机模具,根本不是一个活法

同样是买炉子,不同行业的老板要求差得离谱。 **风电那头。** 我去年去山东一家做偏航齿圈的厂子。锻件直径两米五,单件十几吨,要求渗碳层深5.5毫米,有效硬化层深度差不能超过0.8,残奥控制在15%以内。这种活,一个周期几十个小时,全靠井式炉轮班倒。他们对炉子的要求就三个字:稳、匀、慢。风机一停,整个炉子气氛就崩,那一炉废掉就是几十万的料钱。 厂里的老师傅跟我讲过一件事:有回风机轴承异响,没当回事,结果渗层一边深一边浅,做完探伤才发现。后来他们干脆给风机加了个振动监测——就因为炉子厂家当初配的是普通轴承,没考虑长期高温工况。 **3C那头就完全是另一个极端。** 手机中框的铝挤压模具,H13料,要求真空淬火后变形量控制在0.05毫米以内,硬度HRC 46到48,还要保证三次回火后的红硬性。模具小、批量碎、换型快。他们对炉子的要求是“快、准、干净”。一个夜班要跑三四炉,出炉就得进炉,中间不能等。 有意思的是,这两个厂找的是同一个热处理炉厂家。但报价单上的配置差了将近一倍。同一个牌子,给你的东西完全不是一回事。所以别信什么“通用型炉子”,那玩意儿通常两头不讨好。
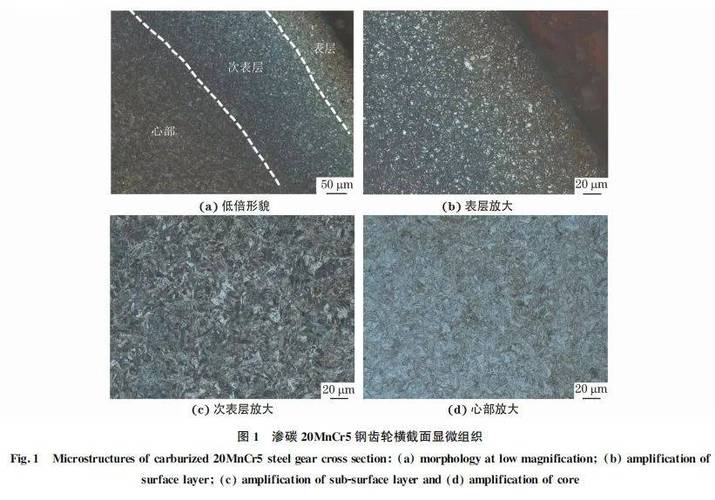
风电大型齿圈渗碳淬火后金相组织检测现场
风电大型齿圈渗碳淬火后金相组织检测现场

智能化的大旗,和没人敢碰的那块石头

智能化的大旗,和没人敢碰的那块石头
智能化的大旗,和没人敢碰的那块石头
这几年厂家推销的时候,嘴上挂的都是数字孪生、MES对接、碳势闭环控制、能耗看板。听着确实高级。远程看炉温曲线,手机就能查批次记录,客户审核的时候一拉数据全都有。 进口替代也是个真事。以前一提多用炉就是爱协林、易普森,现在国产的份额上来了,价格能压到六成左右,服务还快。这是好事。 但有几块石头,行业里不太愿意公开说。 **第一块,标准滞后。** 炉温均匀性那块的老国标,空炉测温的口子留得太大。欧美那套高温测量规范要求的是带载、多工况、周期性复检。我们这边不少厂子验收完一次,往后三年都不再测。炉子老了、加热元件衰了、保温层塌了,全靠操作工的感觉顶着。 **第二块,传感器和备件。** 氧探头、碳控仪、真空规管,很多还是靠进口。国产的能用,但漂移快,标定周期短。一支配件等三个月,炉子就得停三个月——这才是一些老厂不敢轻易换国产炉子体系的真正原因。 还有个更尴尬的:数据好看了,炉子反而更“脆”了。为了报出漂亮的均匀性曲线,功率调低、循环风量加大,短期指标是漂亮,长期炉衬和辐射管的寿命掉得快。这笔账,很少有人算。

回到车间,说句土话

回到车间,说句土话
回到车间,说句土话
我师父当年就一句话:“炉子这东西,你糊弄它一次,它记你一年。” 理论书上写的九点测温、碳势控制、淬火烈度,都对吧。可实操里真正要命的,是你那台炉子装料的方式、料筐的间距、出炉到入油的那十几秒。是淬火油用了两年没换、是风机皮带松了半圈。这些没人写进说明书。 所以我现在带徒弟,第一课不是讲工艺曲线,是让他跟我一起,把满载九点测温老老实实做一遍。做的时候别关风机,别挑好料,别把热电偶插在炉门正中间那个“最舒服”的位置。 最后留个问题,想听听同行的说法—— **你们厂那台炉子,上一次做满载状态下的九点测温,是哪一年的事?**
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:干了20年热处理车间,我最怕的不是订单少,是热处理炉厂家那张验收单
文章链接:https://m.yxqcspc.com/19485/