凌晨三点的电话,比淬火油还烫手
“老张,快来!一批20CrMnTi齿轮,硬度全崩了!”电话那头,小李嗓子都劈了。我披上衣服就往车间跑。
到了现场,一炉齿轮刚出炉,表面花斑,心部硬度像过山车。客户催货,质检卡死。
查来查去,炉温均匀性早就不行了。热电偶就一根,还藏在角落。你说气不气人。
淬火炉厂家卖设备的时候,拍胸脯说±5℃。实际呢?空炉测试是好看。装满500公斤料,热风循环一塌糊涂。
那晚我蹲在炉门口,看着火苗子乱窜,心里就一句话:买炉子,不是买铁壳子。

炉子好不好,先看它怎么“喘气”
淬火炉厂家最核心的东西,不是外壳多厚,也不是PLC屏幕多大。是它怎么控制气氛,怎么保证温度均匀。
说白了,炉子得会“喘气”。气氛炉,通甲醇、氮气,碳势控制。真空炉,抽真空,高压气淬。两条路线。
气氛炉便宜,产量大。真空炉干净,变形小。可你要问淬火炉厂家,他们往往给你推气氛炉。为啥?成本低,利润高。
一台气氛炉,炉温均匀性做到±5℃,碳势±0.05%,淬火转移时间15秒以内。听着不错。可实际装炉量一超,全完。
行业内通常不说但实际在做的妥协:热电偶少布几个点,保温层薄一点,淬火槽搅拌电机小一号。验收时你查不出来。
等你天天干,问题就来了。齿轮心部硬度散差大,模具变形超差,轴承套圈椭圆。
选炉子,别光看样本。问淬火炉厂家三个数:最大装炉量下的炉温均匀性,淬火转移时间,淬火槽冷却曲线。答不上来?扭头走。
还有,淬火槽搅拌功率。很多厂家标3千瓦。实际你需要7.5千瓦。差一倍。冷却速度差30%。零件硬度能一样?
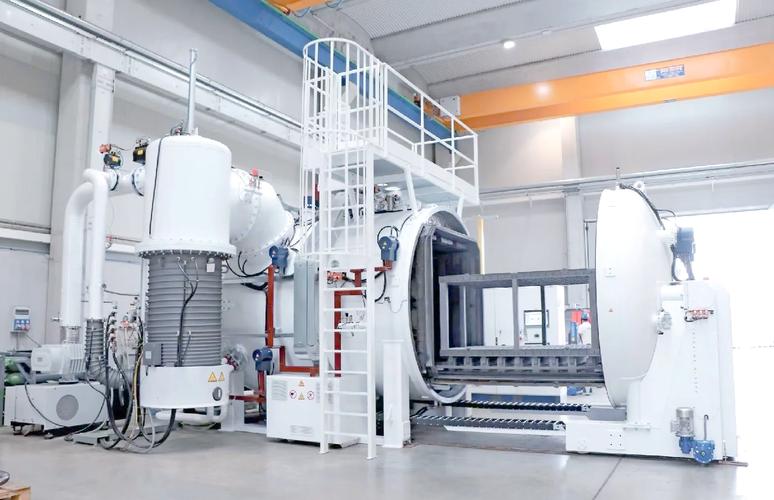
汽车齿轮和五金工具,要的炉子不是一回事
汽车齿轮行业,要求变态。渗碳淬火,有效硬化层深度0.8到1.2毫米,心部硬度HRC30到45,变形量控制在0.05毫米以内。炉子得稳。
我见过一家淬火炉厂家给齿轮厂配的连续式网带炉。开始还行。半年后,网带跑偏,炉膛积碳。
齿轮热处理后,磨工师傅一上来吃刀量大,直接磨出黑皮。报废。为啥?淬火变形大了。炉子冷却不均。
五金工具行业呢?看重效率,价格。一把钳子,淬火后硬度HRC50就行。外观差点无所谓。
有家工具厂,用箱式炉。淬火槽小,冷却速度慢。结果钳子一掰就断。老板骂淬火炉厂家。厂家说操作问题。扯皮。
其实炉子选型就错了。工具钢需要快速冷却。你配个慢速油槽,不是找病吗。
这两个行业,一个要“精”,一个要“快”。淬火炉厂家要是拿同一套方案忽悠,准出事。
智能绿色进口替代,暗礁在哪

现在淬火炉厂家都在喊智能制造。远程运维,能耗监控。好事。可有些东西,换汤不换药。
比如氮气回收。听着绿色。实际管路漏气,耗量更大。进口替代也是。国产炉子价格便宜一半。但核心部件,氧探头、真空泵、比例阀,还是进口。
厂家说全国产。你信?反正我不信。
行业内不愿公开的难题:淬火介质老化。炉子卖出去,没人管油。油用三年,冷却曲线变了。零件质量波动。
淬火炉厂家说我只管炉子。用户说你怎么不提醒。标准滞后带来的风险更大。现行炉温均匀性测试,很多还是空炉。带载测试?没有强制。
你就说,这不出事才怪。还有,淬火炉的能耗等级。新国标还没落地。厂家自己标。你拿什么比?
老师傅的土话,比说明书管用

我师父说过一句:“炉子好不好,看淬火槽;师傅行不行,看回火后。”
淬火炉厂家吹得天花乱坠,不如你去看看它的老客户。问问他们,炉子抱轴不抱轴?跑合怎么样?开个玩笑。
其实就一句:别懒。验收时,自己装实际零件,测温度,测硬度,测变形。一遍不行两遍。淬火炉厂家催你签字,你越不能签。
还有,淬火炉厂家的售后。别看他嘴上说24小时到位。真出问题,三天能来就不错。备件呢?加热管、热电偶、氧探头,有没有现货?
临走问一句:你们厂买淬火炉,是看价格,还是看冷却曲线?评论区聊聊。
