废品堆里那一圈褶子
“老李!你过来瞅瞅!”
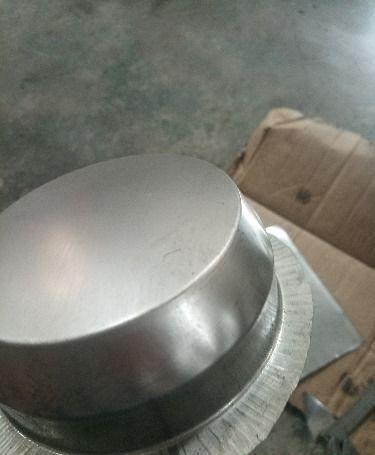
半夜两点。冲压线班长在电话里的声音像被人掐着脖子。我赶到车间的时候,那台800吨液压机还在嗡嗡地空转。地上摆着六个刚拉出来的深筒件,不锈钢的,每个筒口往外翻着大小不一的褶皱——像老头儿嘴里的牙床。
这批活儿是出口德国的。材料是304,厚度1.5毫米。图纸上的圆角标得清清楚楚,R8。模具是新开的,试模报告我签的字。可眼下这六个件,没一个能过检。褶皱最浅的也有0.4毫米深。德国那边的标准是0.05毫米。差了一个数量级。
拉伸起皱。这四个字在车间里比任何脏话都难听。
开裂反倒好办。裂了就是裂了,明明白白告诉你此路不通。起皱不一样。它跟你打游击。今天调好了,明天换个批次的料,褶子又冒出来。有时候你压边力加了三吨,它不皱了。可你侧壁减薄率超了。拆东墙补西墙。折腾一宿,天亮了,废品堆又高了半米。
料往哪儿走,褶就往哪儿堆
说白了就一个字:挤。
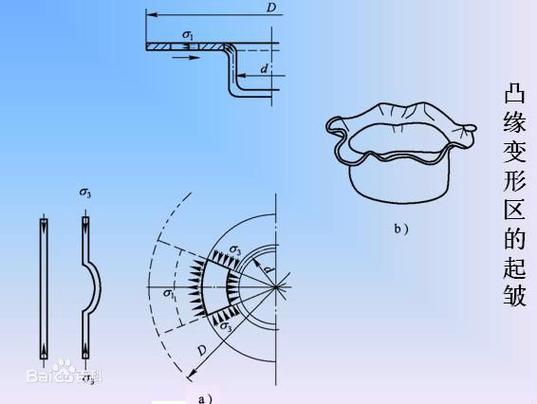
板料变成筒形件,法兰区域的材料被往圆心方向推。推着推着,周长越来越短。多出来的料没处去,就叠起来。像你把一块桌布往中间一捋,褶子就起来了。所以你看,褶皱最常出现在法兰边缘,或者凸模圆角过渡区。那地方,材料流动最别扭。
怎么治?三条路。压边力、拉伸筋、润滑。业内常用的数字,我给几个:普通冷轧板,拉伸系数0.55左右的时候,压边力通常要在80到120吨之间找平衡。拉伸筋的高度,单边设2.5到3.5毫米是甜区。至于润滑,摩擦系数每降0.02,起皱临界压边力能降差不多8%。
但这三个数,互相打架。
压边力大了,进料阻力就大。法兰区的料走不动,硬拽着往里拉。结果就是侧壁拉薄,严重了直接开裂。压边力小了,料走得倒是顺畅,可多余的料来不及被约束,皱就起来了。拉伸筋也一样。高了,阻力大;低了,白设。
那有没有一劳永逸的办法?有。用r值高的料。r值大于1.6的深冲钢,厚向异性强,不容易变薄,也就不容易起皱。可价格呢?比普通料贵两到三成。客户不买单。所以行业内通常不说但实际在做的妥协就是——用r值1.3左右的料,靠模具的极致调试和工艺窗口的极限压缩来硬扛。扛得住,算你运气好。扛不住,半夜两点电话就响了。
还有一条路线,是拉延筋和拉延槛的选择。拉延筋是凸起的筋条,靠弯曲阻力来控制进料。拉延槛是凹下去的槽,靠拉伸阻力。前者对起皱的抑制更直接,后者对回弹的控制更友好。选哪个?看你的主要矛盾是皱还是弹。但车间里有个不成文的规矩:能用筋解决的,绝不挖槛。因为槛一旦挖下去,想改回来?焊补、修磨、重新配研。没三天干不完。模具上一块拉延筋的调整,老师傅能靠垫片厚度试出来。0.05毫米的垫片增减,进料阻力就有肉眼可见的变化。这活儿,仿真软件告诉不了你。

汽车件和医疗件的两张脸
同样是拉伸起皱,汽车覆盖件和医疗器械的要求,能差出十万八千里。
先说汽车。一个侧围外板,拉伸深度动辄200毫米往上。材料是镀锌板,厚度0.7到0.9。褶皱?绝对不行。任何一个超过0.1毫米的褶皱,在涂装之后都会变成可见的凹痕。而且褶皱区域的应力状态复杂,后续切边、翻边的时候容易开裂。所以汽车厂对起皱是零容忍。他们的办法是——把工艺窗口调得极窄。窄到什么程度?压边力允许波动范围不超过±3吨。润滑油的喷涂量,用流量计控制到每平方厘米多少毫升。这种活儿,干起来累。但没办法。一条线一分钟出12个件,一个件废了就是几百块。
再讲个真实的。前年一个新能源车企,后地板零件拉伸起皱。我们去看,模具没问题,压边力设定也对。最后发现是——板料开卷之后放置时间太长,表面钝化了。润滑油在钝化层上铺不开,局部摩擦系数飙到0.18。正常应该是0.12。就这0.06的差值,褶皱率从2%蹿到18%。换新料,立刻好了。这事儿仿真能算出来吗?算不出来。得靠人去摸。
医疗器械又是另一张脸。手术器械消毒盒,材料316L,厚度0.8。拉伸深度浅,一般不超过40毫米。按理说好干。可它要电解抛光。抛光之后,任何一丝褶皱都会变成一条发黑的线。像头发丝嵌在金属里。客户直接退货。所以我们做这类件,拉伸系数一般不敢低于0.85。而且每批料都要做试片拉伸,测r值和n值。n值低于0.22的,直接退料。没得商量。利润薄?那也得退。总比整批报废强。
智能化的灯下黑和那本糊涂账
现在到处都在提在线监测、数字孪生。拉伸起皱的智能识别,被吹得天花乱坠。什么高频声发射、红外热图、高速视觉。我告诉你,真在产线上跑的,凤毛麟角。
难点在时间尺度。起皱的萌生,往往在成形最后那几十毫秒。冲压速度每秒300毫米的时候,视觉系统要在这几十毫秒里分辨出“真褶”还是“正常起伏”。误报率一高,线就停。停一次,损失五位数起步。所以实际在做的妥协是——智能检测只做终检,不做实时反馈。也就是说,零件拉完了,拍个照。明显的褶皱报警,不明显的放过去。该皱的还是皱。智能了个寂寞。
更深层的问题,是标准滞后。现行冲压工艺标准里,对压边力的动态控制精度,压根没有强制验收指标。你买台伺服压机,参数还是按老一套定死。等于花大价钱买了个高级摆设。还有模具磨损补偿。压边圈和拉延筋在冲压几万次后必然磨损。磨损0.03毫米,进料阻力分布就变了。可什么时候修、修多少、怎么修,全凭老师傅的经验和模具上那些模糊的记号。这笔账,没几个厂算得清楚。
进口替代喊了这么多年,国产模具钢进步确实大。但热处理稳定性跟进口比,还是差口气。同一批Cr12MoV,硬度波动两三个HRC很正常。对于拉伸起皱这种对摩擦条件极度敏感的工艺,材料一致性差一点,工艺窗口就得重新摸。摸一次,废一堆料。烦不烦?烦。但你得忍着。
老师傅的土话,比手册管用
干了二十年,我总结就一句——“起皱了?先看油,再摸料,最后才动机床。”
油不对,一切白费。乳化液和拉伸油,摩擦系数差0.05。就这0.05,在拉伸系数0.5的工况下,摩擦力增加将近两成。你不皱谁皱。
料不对,调断手也没用。厚度公差±0.03和±0.08,看上去只差0.05。在压边力固定的情况下,厚的地方被压死,薄的地方漏料。褶皱就从薄的那一侧冒出来。你追着压边力调?永远追不上。因为下一张板,薄厚位置又换了。
最后才是模具。间隙、圆角、压边圈贴合度。这三样,有一样不到位,前面全白干。
有人问我,为什么不用仿真算好了再上机?我反问一句:你算得再准,能算出料在开卷时的残余应力释放吗?能算出模具在连续冲压两千次后的热膨胀量吗?能算出今早操作工加的那桶润滑油,跟前天那桶是不是同一个批次?
算不出来。所以还得靠手。
最后留个问题,同行们琢磨琢磨:你们厂里遇到拉伸起皱,第一个被怀疑的,到底是材料、模具还是润滑油?我赌五毛钱——每个老师傅的答案都不一样。而且每个人都能讲出一个跟别人完全相反的成功案例。
