去年秋天,宁波一个做汽配的老板给我打电话。声音都劈了。他说老周你赶紧来一趟,我那台卧加,托盘交换到一半卡死了,工件直接砸在导轨上。我问他用的哪家的交换站。他支支吾吾——便宜货,一台省了四万多。
四万。导轨修了六万八。停机十二天。客户跑了两家。
说实话,这种事我见得太多了。托盘交换这玩意儿,看着就是个铁架子加几个油缸,能复杂到哪去?可它偏偏是整条柔性线的关节。关节出问题,人啊,只能站在旁边干瞪眼。
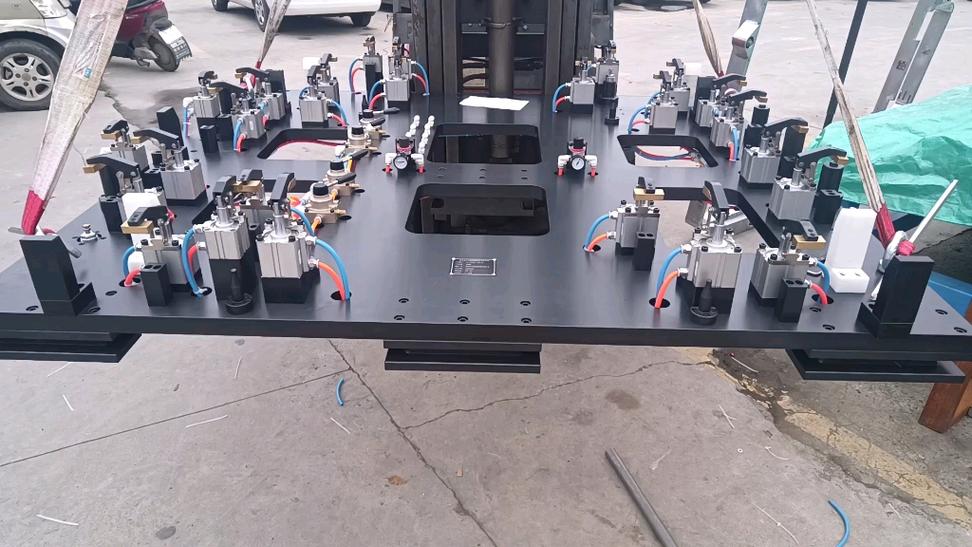
一、先别急着比参数,看看他家车间地上有没有油
我第一次去供应商工厂,从来不看样本。看什么?看装配区的地面。
地面干干净净、黄线清清楚楚的,基本靠谱。地面上一层油泥,扳手扔得到处都是……兄弟,他给你装的机器,也好不到哪去。这不是洁癖,这是装配纪律的投射。一个连自己车间都管不利索的厂,你指望他把你的交换站公差控在0.02以内?
那具体看什么维度?我挑几个最要命的说。
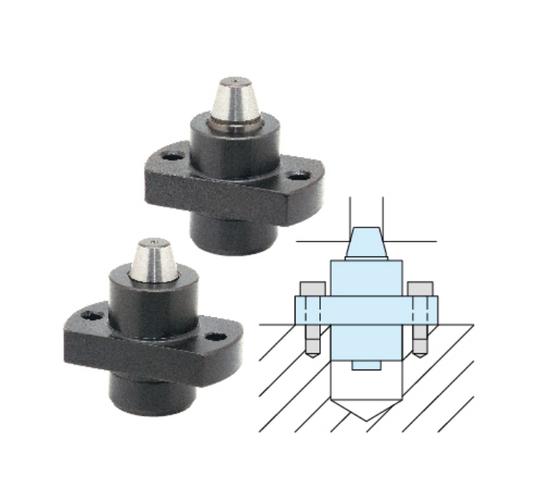
第一,定位结构是硬约束还是软着陆。有些厂家用接近开关加液压缓冲,便宜,但它本质上是个“碰运气”逻辑。托盘到位那一瞬间,冲击力全靠缓冲垫吸收。三个月后垫子老化,重复定位精度直接飘到0.1开外。真正靠谱的做法是什么?锥销定位,或者端齿盘。硬碰硬,机械锁死。这个结构你趴在机器下面就能看到,别听销售吹,自己拿手电筒照。
第二,交换臂的驱动方式藏着寿命密码。凸轮驱动的,比液压缸直推的贵一截。但凸轮没有液压油温升导致的漂移问题,节拍稳定,十年八年下来动作曲线几乎不变。液压的嘛……夏天和冬天能差出零点几秒。你要是做节拍敏感的生产线,这个差异会被放大到让你骂娘。
第三,控制系统是不是开放接口。这个坑最深。有些小厂给你配个黑盒子PLC,程序加密。你想跟MES对接?加钱。你想改个交换逻辑?加钱。你想自己换个传感器?对不起,只能买他的。我见过一个厂,一个接近开关报价八百,就因为他程序里写了识别码。这不是卖设备,这是卖绳子。
还有一点,看他有没有自己的加工母机。做托盘交换的厂家,如果连交换盘本体都要外协加工,那精度链就断了。他充其量是个集成商,赚个差价。出了精度问题,他比你还懵。
二、市面上做托盘交换的,大概分这么几路人
我按自己打交道的感觉,给画个像。
第一类,进口老牌。德国那两三家,日本那一两家。东西是真稳,十年精度不带动的。但价格……怎么说呢,够买三台国产的。交期六个月起步,服务工程师飞过来按小时计费,机票酒店你全包。适合什么场景?你的产品附加值高到停机一小时损失六位数,那别犹豫,上进口。
第二类,国内头部专业厂。这类企业我接触过几家,集中在长三角和环渤海。年产值大几千万到一个亿,给国内主机厂做OEM配套。他们有自己固定的铸件供应商,加工全部自己干,装配有工装夹具。精度能做到0.02以内,节拍稳定,价格大概是进口的四成到六成。说实话,这类是我最愿意推荐的。性价比的甜点区就在这儿。但有个前提——你得确认他给你的是标准品还是改型品。改型品意味着他的工装要重新调,风险陡然上升。
第三类,机床厂的内部配套部门。有些大机床厂自己养一拨人做交换站,主要供自家机床。对外卖不卖?看关系。好处是跟主机匹配度高,坏处是你的选择余地小,而且他的交换站跟别的品牌机床可能配合不好。这是个隐性绑定。
第四类,作坊式组装厂。三五个人,租个厂房,买别人的成品部件回来拼。这种厂你去看,他连扭力扳手都不一定齐全。价格是真低,一台双工位交换站敢报四万五。但你想想,锥销是他买的,油缸是他买的,密封件也是他买的,出了问题他找谁?他找他的供应商。他的供应商再找上游。你等得起这个链条吗?
我个人的建议:宁可买大厂的标准品,不要买小厂的定制货。定制听起来很美,但托盘交换这东西,接口标准化程度已经很高了。定制带来的收益,远远覆盖不了后续维护的隐性成本。
三、签合同前,把这几件事掰扯清楚

采购规模不同,打法完全不一样。
如果你只买一台两台,直接选大厂标准品,别砍价砍太狠。为什么?因为你的量摆在这儿,砍到骨头里,他给你发的货,装配时的心情都不一样。这不是玄学。一台设备,装配师傅知道这单没什么利润,他拧螺丝的扭矩都懒得复核。你省下的那几千块,可能变成三个月后的一次卡死。
批量采购,五台以上?那你有资格谈条件了。但别只谈价格。谈什么?谈备件清单和响应时间。
我的避坑清单,你收好:
一,合同里写清楚重复定位精度的验收标准。别写“符合国标”,国标是最低门槛。写具体数值,写测量方法,写验收时用什么仪器。我见过太多验收时扯皮的。
二,要求提供易损件清单和图纸。不是让你自己造,是让你有备无患。他要是说“这个不能给”,你就该警觉了。
三,问清楚质保期内的响应时效。口头承诺四小时到场?写进合同。写清楚几点到几点算工作日,异地怎么算。别嫌麻烦,真出事的时候,这些细节就是你的救命稻草。
四,去他已有的客户那里看一眼。最好看用了两年以上的设备。问那个客户一句话就行——“如果重新选,你还买他的吗?”对方犹豫超过三秒,你就得掂量掂量。
五,别把托盘交换当成独立设备来采购。它跟你的机床、你的工件、你的换刀逻辑是绑在一起的。签合同前,让他跟机床厂家对一次接口。哪怕远程会议。这一步省掉,现场调试时你会哭。
说到底,托盘交换这东西,技术门槛不在设计,在制造和装配的稳定性。你选的不是一张图纸,是一群人做事的习惯。便宜有便宜的代价。贵有贵的道理。但最贵的,往往是那个看起来最便宜的。
行了,就聊这么多。你要是正在选型,把这篇文章翻出来对照着看。能少踩一个坑,我这电话就没白接。
