那台风机又跳了
“老张,快来看看!3号线的引风机又跳了!”
夜里十一点,电话那头操作工嗓子都劈了。我赶到现场,控制柜报警:振动高。轴承温度冲到92℃。手摸轴承座,烫得缩回来。拆开一看,叶轮上补焊了一块铁板。焊完没做动平衡校正。就这一块铁,差点把整条线干停了。

客户投诉更狠。上个月发出去的一批电机,装到设备上,振动超标。客户说像手机开了震动。退回来一查,转子动平衡没做好。车间主任脸都绿了。说实话,动平衡这活儿,平时没人提。出了事,全找你。
你以为算个公式就完了?
动平衡校正,原理不复杂。转子质量偏心,转起来就有离心力。公式:F = m e ω²。m是偏心质量,e是偏心距,ω是角速度。
我举个实在例子。一个10公斤的转子,偏心0.05毫米,转速3000转。角速度314弧度每秒。离心力接近50牛。啥概念?相当于5公斤的东西一直拽着轴承。转快点,力是平方级涨。
所以关键参数就几个。残余不平衡量,单位克毫米或者克。平衡精度等级,常见G2.5、G6.3、G16。ISO 1940标准。一般风机用G6.3,电机转子G2.5,精密主轴G1。数字越小越难做。
校正方法两条路。去重法:钻孔、铣削、磨削。加重法:焊接配重块、打螺栓、涂胶。去重法精度高,但伤转子,可能影响强度。加重法方便现场,但焊上去的块儿可能飞。高速转子谁敢焊?
行业内通常不说但实际在做的妥协:为了赶交期,把平衡转速降到工作转速的30%来做。低速平衡看着数据漂亮,一到工作转速,柔性转子变形,振动又上来了。但没人管。先发货再说。对吧?
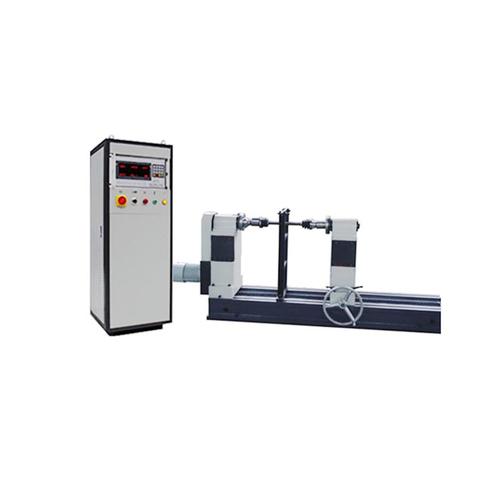
还有单面平衡和双面平衡。短转子,比如砂轮,单面凑合。长转子,比如传动轴,必须双面。但现场老师傅有时候只做单面。为啥?没设备,没时间。效果?看运气。
汽车电机和大风机,两码事

先说汽车行业。新能源驱动电机,转速一万二起步。转子小,精度要求变态。残余不平衡量要小于1克毫米。动平衡机带自动去重,节拍几十秒。案例:某电机厂,转子动平衡做完,振动0.15毫米每秒。装车后方向盘抖。查半天,是转子花键和变速箱配合的相位没对好。动平衡校正没问题,装配角度错了。白干。
再说大型风机。化工厂引风机,叶轮直径两米,转速不到一千。现场动平衡。要求G6.3,允许残余不平衡量大得多。案例:一台引风机振动12毫米每秒。我们用试重法,加了一块3公斤配重,振动降到1.8。但下次检修,配重块被腐蚀掉了。又抖。现场动平衡,防腐比平衡还重要。
差异在哪?汽车电机要精度、节拍、自动化。大风机要安全、耐造、现场可操作。一个像绣花,一个像打铁。
智能动平衡?先解决温度漂移吧
现在都喊智能制造。在线动平衡系统,传感器实时监测,自动加重或去重。听起来很美。但我见过几个厂,就是把平衡机数据连到MES,屏幕上显示个曲线。这叫智能?顶多叫数字化。
绿色制造也来了。去重法产生铁屑,要处理。加重法呢?配重块增加重量,能耗上去。有些厂开始用激光去重,无屑,但设备贵。进口替代是好事。国产平衡机精度追上来了,价格便宜一半。但软件算法和传感器一致性,还是有差距。同一批转子,两台国产机测出来不一样。你信谁?
行业内不愿公开的难题:现场动平衡的影响系数,会随温度、支撑刚度、转速变化漂移。标准里没写。ISO 1940还是老思路,把柔性转子当刚性转子平衡。过临界转速时,振动可能反而变大。标准滞后,坑的是现场干活的人。
老师傅的土话
干了二十年,我总结一句:动平衡不是算出来的,是试出来的。
听声音,摸轴承,看振动。比盯着屏幕管用。屏幕上的数字会骗人。轴承座上的手感不会。加重的时候,宁少勿多。先加一半,跑合看看。不行再补。一次加到位?那是新手干的事。
还有,动平衡校正完了,别急着走。让设备跑半小时。温度上来,振动可能变。热态和冷态,两码事。
问一句:你们厂里那台老风机,到底做单面还是双面?有没有人敢在高速下直接焊接配重块?反正我是不敢。你们呢?
