“老陈,你那台五米龙门,Y轴又爬行了?”
电话那头是我徒弟,声音都劈了。凌晨两点,他们在给一家风电客户赶一套轮毂模具。机床是定梁龙门,五面体,德国的,用了快七年。
我问他什么症状。
“精铣那个斜面的时候,接刀痕差了三丝,换了个头更离谱,差到五丝。客户明天来验收,真要命了。”
三丝。五丝。干这行的都知道,模具分型面上差五丝,合模的时候就是一条缝。装配工拿油石去蹭?蹭不掉。返工?模具已经去热处理了。
我说你先把主轴停在那别动,拿千分表打一下横梁和工作台的平行度。他打了,告诉我零点零二。
这不是机器精度的问题,这是热变形。凌晨两点,车间温度掉到十四度,白天二十五度,十度的温差,六米长的横梁,铸铁热膨胀系数……
行了。这台机器,买的时候验收报告上写着定位精度零点零零八毫米,重复定位精度零点零零五。漂亮得很。那是在恒温恒湿实验室里测的。拿到车间,该变形还是变形。
定梁龙门的“定”字,是个相对概念
很多人搞不明白定梁和动梁的区别,其实一句话:横梁动还是工作台动。
动梁的,工件放那儿不动,横梁上下左右跑。适合干高精密、小工件的活,横梁轻,响应快。
定梁的,横梁固定在立柱上,工作台在下面带着工件走。结构刚性天生高一大截。你要干大活儿,吃大切削量,就得定梁。
但“定”是相对的。机架不动,温度在动。
一台十米跨距的定梁龙门,夏天中午和凌晨的横梁挠度能差零点零一到零点零一五。没感觉?那是你干的活不够大。
方滑枕的截面尺寸,直接决定了你能吃多大的刀。
我们厂那台老的,滑枕四百乘四百,主轴功率三十七千瓦。干铸铁,转数八百,进给一米五,吃刀八毫米,单边。稳定得很。
后来来了台新设备,厂家说用了直驱,转速能到一万二,表面光洁度好得不得了。结果呢,第一刀拉荒就闷车了。
直驱讲的是速度,不是扭矩。低速大扭矩这个活,还是得齿轮箱来扛。
全行业都在吹力矩电机,但真正干重切削的车间,心里都揣着一本账:
齿轮传动,扭矩大,抗冲击,但每分钟最高转速一般也就三四千。有背隙,得定期调。
直驱力矩电机,响应快,精度高,转速范围宽,但扭矩密度就是不如齿轮箱。而且发热厉害。
这里说个行业内不太提的事。
你猜对了。高精度五面体的精度指标,标称的定位精度,很多厂家是拿激光干涉仪在空载、恒温下测的。你装着工件、开着切削液、主轴转了三个小时之后,那个精度还剩多少,没人给你写进样本里。
验收的时候,精测报告是入场券。真正的及格线,是你拿实际工件试切的结果。
这是很实在的话。
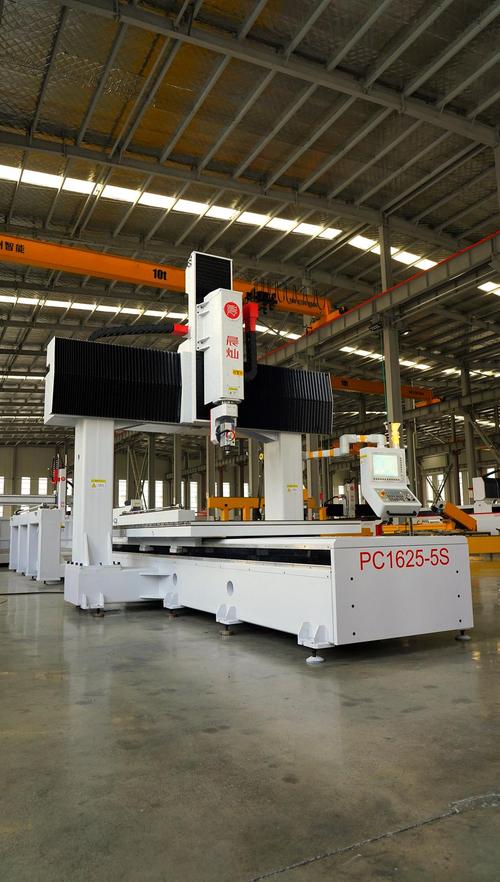
汽车模具和风电轮毂,那真是两回事
高精度定梁龙门五面体加工中心,听着像是一个通用词。但不同行业用它,用法天差地别。
先说汽车模具。
一套大型覆盖件模具,动辄三米长,曲面复杂,对表面粗糙度要求极高。一般要求Ra零点八以下,好一点的镜面模具要做到零点四。
这种场景下,你关心的不是吃刀量,是转速和跟随精度。
主轴转速一万二到一万五,小球刀,步距零点二。整个曲面是一条一条铣出来的,刀具路径密得像头发丝。五面体那个头,需要频繁摆角度,A轴C轴同时插补。一个模具下来,几十个小时,中间不能停。
问题是热。
主轴长时间高速旋转,滑枕会热伸长。这个伸长量,如果补偿做得不好,模具的深度方向就会出现零点零二到零点零四的误差。
我见过一家模具厂,他们的土办法是——粗加工干到一半,机床停在那里空转两个小时等热平衡。也是没办法的事。
再说风电。
风电轮毂,铸件,材质QT400或者QT500,毛坯余量特别大。单边十五毫米都算少的。
这种活,你关心的就是一件事——刚性和扭矩。
必须方滑枕,必须齿轮传动,主轴扭矩最好能到一千牛米以上。
吃刀量单边十毫米,进给零点八,转速也就是四五百。切削力非常大,振动是最大的敌人。
有个做风电的老板跟我吐槽。他买了台进口的,五面体,直驱。厂家说精度高。他说我不要精度,我要吃刀。厂家说扭矩也够了,连续扭矩六百牛米。
结果第一件活,轮毂一个面没铣完,主轴报警,过载。
后来他换了台国产的,齿轮传动,滑枕加大到五百乘五百,扭矩一千两百牛米。便宜了将近一半。干得稳稳当当。
你看,买设备这事,不是越贵越好。是越对越好。

智能化是个好词,但坑也不少
这两年,什么都在讲智能制造。五面体加工中心也不例外。
在机测量,自适应加工,数字孪生,远程诊断。展会上的宣传视频,一个比一个炫。
实际呢?
我认识一个厂,买了带在机测头的五面体。花了几十万,雷尼绍的。结果用了半年,测头就放在刀库里吃灰。
我问为什么不用。操作工说,编程太麻烦,测完了还得手动改刀补,还不如我拿卡尺量一下来得快。
你说这是人的问题还是系统的问题?
都有。但首先,软件的人机交互就做得不够傻瓜。你让一个干了二十年普车的师傅去学测头编程,那不得头大?
真正的智能化,不是加个传感器就叫智能。是让操作工觉得,这玩意比他自己量还省事。
还有进口替代这个事。
说实话,国产五面体这几年进步是真快。结构件、铸件、数控系统,差距在肉眼可见地缩小。价格呢,可能只要进口的一半甚至三分之一。
但有一个坎,不太好过。
附件头的互换性。
五面体的核心是什么?是那个能转、能换的头。直角头、万能头、延长头,不同的活换不同的头。进口设备的头,装上去,重复定位精度零点零零三以内,换个头跟没换一样。
国产的,有好有坏。一部分厂家能做到零点零零五,一部分还不太稳定。看运气。
这不是哪个厂家不行,是整个供应链的问题。高精度齿盘、精密轴承、伺服控制算法,这些东西积累的时间还不够长。
但这恰恰是最要命的。你换个头,精度掉了,那五面体的意义就少了一半。
还有一个标准滞后的问题。
目前五面体加工中心的精度检验,很多还是参照三轴或者四轴的标准在做。五轴联动下的空间精度怎么检,怎么标,行业里还没有一个完全统一的东西。
这就给了很多厂家操作空间。我标的是三轴精度,你拿五轴来测,那肯定不是一回事。
作为用户,你能怎么办?只能自己在合同里把验收条件写死。拿你的工件,在你的车间,连续加工三件,看一致性。
说到底,还是那句话
我们车间的老钳工,姓王,干了三十五年。他跟我说过一句话,我一直记着。
“龙门的精度,三分在机器,七分在地基。”
什么意思?
你花五百万买台好设备,地基没打好,三个月就给你颜色看。铸铁床身再厚,也扛不住地基沉降。
安装的时候,地脚螺栓的预紧力,垫铁的接触面积,地基的养护时间,这些东西厂家不会替你操心。你得自己盯着。
还有一条,是王师傅后来补充的。
“买龙门,别光看行程表。去看看他们厂里有没有恒温车间。”
如果一个机床厂自己的装配车间都没有恒温,他跟我说他的机器能保证零点零零五的精度,我是不太信的。

说完了。
想问各位同行一个问题:你们验收五面体加工中心的时候,到底是只测标准试切件,还是真的会拿自己的量产件上去硬碰硬干几件?
试切件漂亮,量产件翻车的事,我见过不止一次了。
就这样吧。车间那边又喊我了。
