那批齿轮退回来的时候,我正蹲在车间门口抽烟
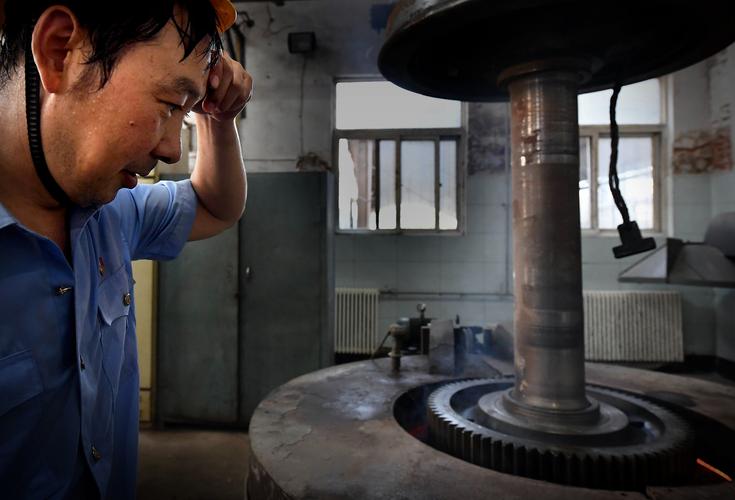
质检小刘拿着报告跑过来,脸都白了。齿向误差0.012。噪声?台架上一过,78分贝往上飘。客户一句话:整批退货。
那批活是老Y4232干的。机械凸轮,液压进给,调一次得半小时。我抽完那根烟就明白了——该上数控剃齿机了。
说实话,刚接触这玩意儿那会儿,我是抵触的。屏幕上一堆参数,看着就烦。后来才发现,它不是把手柄换成按钮那么简单。
它凭什么能把齿面“刮”得跟镜子似的

剃齿的本质,是一对交错轴齿轮在自由啮合。剃齿刀是斜齿,工件是直齿或者斜齿。两轴一交叉,齿面之间就有了相对滑移。滑移速度,就是切削速度。
刀齿面上开着很多小槽,那才是刀刃。它不靠硬啃,靠“蹭”。
数控剃齿机的核心,是把这套原本靠凸轮、靠挡块的动作,交给伺服轴联动。X轴径向进给,Z轴轴向进给,再加一个刀具主轴的电子齿轮箱同步。三条路线:轴向剃齿、切向剃齿、对角剃齿。
几个死数字,记死了:
剃齿余量(双面)一般留 0.04 到 0.08 毫米,单边两三个丝。留多了刀具吃不消,留少了前一道滚齿的刀痕都盖不住。
交叉角通常 10° 到 15°。角度越大,切削越轻快,可齿形容易中凹。
主轴转速 200 到 500 转每分钟,轴向进给 100 到 300 毫米每分钟。是每分钟走多少毫米,不是每转。
径向进给量,粗剃 0.02 到 0.03 毫米每行程,精剃得降到 0.005 到 0.01。这个数一给大,齿面立马烧。
刀具材料上,现在主流两条路。一条是传统高速钢,便宜,韧性好,耐磨差,一把刀磨个四五次就废。另一条是粉末冶金高速钢加涂层,贵得吓人,寿命能翻一倍多,切削速度还能往上提三成。
选哪个?看批量。单件小批,老老实实上普通高速钢。月产上万件的,涂层刀摊到每件成本反而低。
行业里有个事儿,大家心知肚明但不太往外说。为了赶节拍,很多厂子把交叉角往大了开,开到 14、15 度。效率是上去了,齿形中凹跟着来了。怎么办?靠机床的齿形修形功能硬补。补出来的齿形看着合格,实际接触区已经是“两头硬中间软”。装到变速箱里跑个几万公里,噪声就冒出来了。

同样是剃齿,汽车厂和工具厂的玩法完全不一样
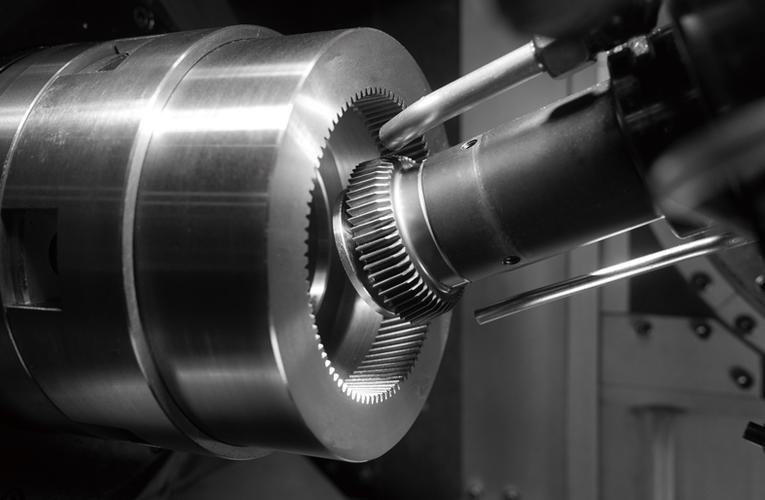
汽车变速箱齿轮,那是大批量的活。节拍卡得死,一班八小时,一千两百件往上。这种场景,数控剃齿机必须带自动上下料,还得配在线测量。我见过一条线,剃完直接进清洗机,连铁屑都不带出来的。
有个案例。某主机厂的六档自动变速箱,行星轮,模数2.5,齿数二十出头。原来用机械剃齿机,一班八百件顶天了,还老出尺寸漂移。换成数控的,加了对角剃齿,节拍压到十八秒一件,CPK 从 1.0 提到 1.6。
可你要拿这套去干电动工具的齿轮,就等着哭吧。
小模数,0.5 到 1.0。齿数少,有的就八个齿。剃齿刀设计得极薄,刚性差,一上去就颤。这种活讲究“轻拿轻放”,转速不能高,交叉角还得跟着齿数改。
我手上一个案例,做角磨机齿轮的。模数0.8,八齿。剃齿后齿面总有细微波纹,装上去嗡——嗡——响。查了半个月,不是机床问题,是剃齿刀修磨时前角没磨匀。换了个修磨工艺,一次解决。
所以你看,大模数怕变形,小模数怕颤振。同一台数控剃齿机,参数逻辑天差地别。
数控化之后,新的坑也跟着来了
现在都在讲干切。不用切削液,环保,还省后处理成本。剃齿理论上可行,余量小嘛,发热不大。实际呢?铁屑碎得像面粉,排不出去,糊在刀齿槽里,第二刀就开始挤。
所以干切的剃齿机,得配强力吸尘,还得改刀具槽型。这一套下来,成本比湿切高一截。愿意上的厂子,不多。
另一个热闹事是国产数控系统替代。西门子828D、发那科,用惯了。现在不少厂换广数、华中。价格是真香。
可问题出在电子齿轮箱上。剃齿的同步精度要求极高,主从轴跟随误差稍微大一点,齿面就出“直波纹”。国产系统这几年进步很快,高转速下的动态跟随,还是有差距。挑系统,别只看报价单。
还有个更隐性的雷——标准跟不上。
齿轮精度标准,GB/T 10095,管的是齿形、齿向、齿距这些。可实际噪声的元凶,往往是齿面的波纹度。这东西,标准里没有明确的验收指标。
结果就是,你的齿轮按标准全合格,客户往台架上一装,声压级超标,照样退货。扯都扯不清。
更让人头疼的,是剃齿刀修磨后的齿形一致性。一把刀能修磨五六次,越到后面齿形越飘。机床里存的补偿参数,是照着新刀设的。刀一旧,补偿就成了一种“将就”。很多老师傅心里有数,就是不说。
说句实在话

干了二十多年,我的经验就一条:剃齿刀是磨出来的,不是调出来的。
别一出问题就抱着机床参数猛调。先去看看刀。前角、齿形、跳动,拿下来检一遍。十有八九,问题就在那儿。
我们车间老李有句土话,糙是糙了点——“剃齿不怕吃刀大,就怕冷却不到家。”湿切的时候,切削液要对准啮合点,差一点,齿面就退火发蓝。这道理,说明书上不写。
现在数控剃齿机越做越聪明,参数能自动生成,修形能自动补偿。可机器把活全干了,咱们这些干了半辈子的人,到底该守在哪一环?
你们车间的数控剃齿机,交叉角敢不敢开到 12 度以上?评论区聊聊。
