2026-11-17 21:55:18 分类:商机
凌晨两点,车间电话又响了。老李在那头骂娘:冲剪线又卡了,板材歪在模具口,后边堆了三百张镀锌板。明天早上八点交柜。我捏着手机,真想顺着信号爬过去踹机器一脚。这场景,干钣金的都懂。所以今天不聊虚的,就聊怎么找一家靠谱的数控冲剪复合加工线制造厂家。
别先问价格,先看厂家敢不敢让你进装配车间
说实话,我吃过只看画册的亏。那家厂销售把整线吹得天花乱坠,结果机器到了,连地基都没算平。后来我学精了。选数控冲剪复合加工线厂家,第一件事:让他带你去装配车间,不是展厅。看什么?看工人是不是在打表。看导轨安装面有没有刮研痕迹。看床身焊接是不是外包。很多小厂,床身买回来自己喷漆,精加工全外协。这种厂家,单机还行,整线联调?够呛。
第二个笨办法:要关键部件清单。别听“进口配置”四个字。让他写清楚:数控系统什么品牌,伺服什么品牌,丝杆导轨什么品牌,液压阀什么品牌。最好把型号也写上。写不进合同,就是耍流氓。
第三个:带料试。你拿自己车间最操蛋的板——厚薄不一、表面有油、要冲密集网孔。连续跑两小时。看毛刺,看废料,看节拍。别怕丢面子。买数控冲剪复合加工线不是买白菜。
第四个:问售后。问他最近三年在你们省卖了几条线。备件库在哪个城市。工程师从哪来。几小时能到。要是他说“全国联保”,你就笑一笑,然后问具体人名。
第五个:去老客户车间。别去厂家安排的。自己开车去。递根烟,问三句:故障多不多?厂家来人快不快?下一台还买不买?答案比PPT真实。
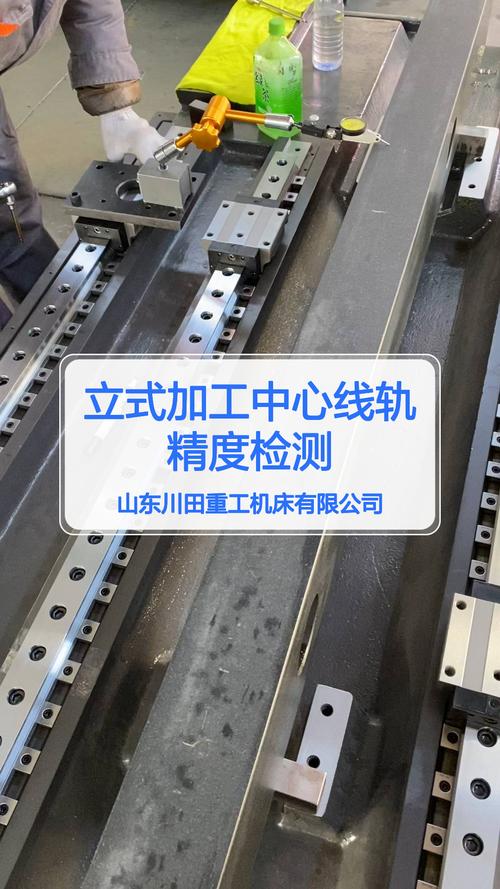 数控冲剪复合加工线厂家装配现场导轨打表检验图
靠谱的数控冲剪复合加工线厂家,大概长这几副面孔
我按自己跑过的厂,粗粗分三类。
第一类,扬州老炮。像扬力、金方圆、亚威这些,底子厚。共性是什么?自己铸床身,自己搞电控,钣金工艺数据库攒了十几二十年。他们的数控冲剪复合加工线,节拍不一定最快,但稳。模具寿命、转塔精度、联调经验,都是钱砸出来的。缺点是价格硬,交期长。你砍价太狠,他可能给你换低配。
第二类,济南、青岛新锐。激光起家,自动化强,软件漂亮。上下料、料库、MES对接做得顺。但机械底子可能不如扬州派。有些厂冲床是外购的,自己只做集成。选这类,重点看机械部分谁做的,联调谁负责。别到时候冲床和剪板机互相不认。
第三类,本地集成小厂。价格低,交期快,服务近。但床身可能是二线品牌,电控可能外包,整线节拍靠现场调。适合预算紧、单班、板材单一的小厂。如果你三班倒、多品种、要接出口单,慎重。
共性呢?靠谱厂家都有三个特征:有自己的核心机械加工能力;电控团队不外包;敢承诺整线试料验收。缺一个,都要打问号。
 钣金厂数控冲剪复合加工线试料连续冲剪现场
签合同时别只盯总价,不同采购规模打法不一样
 签合同时别只盯总价,不同采购规模打法不一样
小厂,一年产值几百万,就一句:别硬上整线。先上半自动,或者买一台转塔冲加剪板机。选本地集成商。合同付款按3:5:2。试料不过,尾款不付。关键部件清单写进附件。避坑:不要买“展厅机”,不要信“零首付融资”,不要忽略地基和电容量。
中厂,三班倒,多品种,年产值两三千万。这时候你要的是交钥匙。签约策略:把节拍、OEE、废品率、联调周期全写进技术协议。付款3:4:2:1,留10%质保金。要求厂家提供操作和维修培训,至少一周。备件清单提前买一批。避坑:不要只看主机品牌,忽略上下料和堆垛;不要不试料就付定金;不要不约定逾期违约金。
大项目,千万级以上。别只谈价格。谈服务。谈数据接口。谈老客户走访。签约前,自己或找第三方去厂家在产线看三天。看他们的装配工艺卡,看他们的调试记录。要求关键部件品牌、型号、产地全部锁定。避坑:不要被“德国技术”忽悠,要看具体部件;不要忽略软件授权费和后续服务费;不要签没有验收标准的合同。
还有一句,也是我摔出来的:销售和你喝酒,喝不出稳定的数控冲剪复合加工线。技术协议和验收标准,才能。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:数控冲剪复合加工线厂家怎么挑?我跑了12家厂,摔过坑才敢说这几条
文章链接:https://m.yxqcspc.com/19660/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
