“王工,整批药盒全废了。”
凌晨两点十分。电话那头是小陈,江苏做药盒的,上个月刚从我这儿提走一台覆膜机。他说起泡,整张整张地起,像小孩出痘。
我心里咯噔一下。不是机器的事,我大概猜到了。但我没急着说。
干这行二十三年,这种半夜电话我接过太多。客户第一反应永远是机器不行。覆膜机厂家嘛,出事第一个挨骂,赚的是辛苦钱,背的是所有的锅。
凌晨两点的那批药盒

第二天我到了现场。车间一股说不清的味道,胶味混着潮气。我伸手摸了摸那垛纸,凉的。
“仓库窗子没关吧?”
小陈愣住。他没想到我问这个。
三百克白卡,堆在靠窗的位置过了一夜。江南三月的潮气,一晚上就能钻进去两三个点。纸张含水率一上去,覆膜的热量一烤,水汽往膜底下跑。跑不掉,就鼓包。
机器没错。参数也没错。错的是那扇窗。
这事说出来挺气人的。可覆膜就这么回事——看着简单,两根辊一转,膜贴上去了。背后全是变量。
辊子、温度,还有那些没人写进样本册的妥协
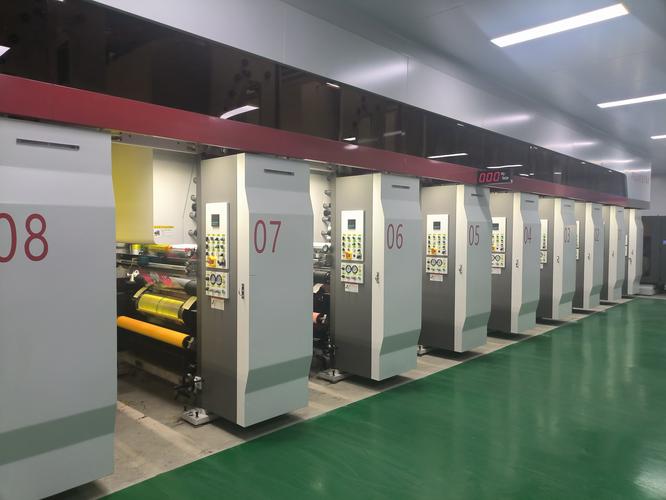
覆膜机拆开看,核心就俩辊。一根热的钢辊,一根软的硅胶辊。薄膜和纸从中间挤过去,胶被烫化,被压实,完事。
听着容易。做起来呢?
钢辊表面温度得稳住95到105度。关键不在高低,在匀。中间和两头的温差,正经厂子能做到3度以内。做不到的,覆出来就是一条一条的花斑。
压力,表压一般给到10到15兆帕。少了压不实,多了把纸压塌,铜版纸尤其娇气。
速度呢。预涂膜跑到18米每分钟算舒服的档位。想省电往上冲?胶还没化透你就压过去了,三天后自己分层。

再说硅胶辊。硬度邵氏A60度左右是个通用值。薄纸要软点,55;厚卡纸可以硬到70。这辊子就是耗材,国产的三五个月开始变硬、起细纹,进口好点的能扛一年半。差价也摆在那儿,一根能差好几千。
技术路线就两条。即涂型,自己涂胶,水性胶一平米三到五克,便宜,但得配烘干,电费吓人。预涂型,直接买厂家做好的膜,开机就走,省心,代价是每平米贵几毛钱,而且膜的好坏直接决定你的成品率。
说句行业里不太愿意摆到台面上的话。
很多小厂做辊筒内部的导热油通道,正经做法是旋转接头双进双出,一头进油一头回油,辊面才匀。省成本的做成同侧进出——油从这头进去那头出来,听着也能循环,实际辊子这头热那头凉。
那出厂检测怎么过?
拿一条两百毫米宽的窄膜,从辊子正中间跑一遍。中间当然匀。
两边什么样,没人问,也没人说。
还有硅胶辊的硬度虚标、新机器不跑合就直接发货。这些事,样本册上永远不会印。
同一台机器,两个完全不同的行当
印刷包装厂要的覆膜,是给书刊封面、彩盒、药盒穿件衣服。看的是表面光洁度,最怕起霜、雪花点。对纸张含水率极敏感,铜版纸尤其矫情。
有个做精装书的客户,128克铜版纸覆膜,下机24小时漂亮得不行,装订完放一周,封面起皱了。查了半个月,还是含水率。纸在缩,膜不缩,俩较劲,谁赢了都不好看。
木门、板材那一头,要求完全反过来。PVC膜往密度板上贴,异形的还要上真空覆膜机。那边最怕的不是花斑,是边上翘。胶的开放时间、活化温度,比什么都重要。
山东一个做生态门的客户,冬天做的活,边上老是翘。查了三天,最后发现问题特别土:车间温度才8度,胶根本没到活化温度。加两台暖风机,好了。
你说这事跟覆膜机厂家的技术有多大关系?不大。但你不管,客户就认定是你机器不行。
风口上的事,和脚底下的坑
这几年环保督查一轮接一轮。油性胶的厂子,白天不敢开,半夜偷偷干。水性覆膜机、无溶剂复合一下成了香饽饽。这方向没错。
进口替代也是。以前德国、意大利那几家的设备,一台价钱顶国产三台。现在国产的伺服张力控制、温控模块,追得挺近了。真正差在哪?还是硅胶辊和旋转接头这些不起眼的零件。这事急不来,得慢慢熬。
智能化更热闹。在线测厚、视觉检测拍泡点、跟MES对接。有用,确实有用。但别指望它替你解决含水率。
说个不愿公开的麻烦:标准。
覆膜的剥离强度怎么测?23度、50%湿度,放24小时,测180度剥离。这套标准多少年没动过了。可你的车间冬天5度,夏天35度。实验室里漂漂亮亮的数据,拉到车间就是另一回事。标准滞后带来的风险,最后全是客户在扛。
还有个更扎心的。覆膜起泡,机器厂家说是纸的问题,纸厂说是膜的问题,膜厂说是胶的问题。三家一扯皮,客户在中间干瞪眼。
真相往往难听:三家都差那么一点点,凑一块就炸了。
老师傅那句话
“覆膜机不怕慢,就怕辊面不匀;不怕贵,就怕胶不对。”
这是带我入行的老师傅说的。二十年过去,还是这句话管用。
实操里有个细节,理论书上不写:开机前拿手背贴着辊面走一圈。手比红外测温枪好使。枪只能打一个点,手能摸出一整条辊子的冷暖。
还有一条。新机器进厂别急着接活,空跑两天,让辊子跑合一下,磨合期过了再上正式单子。多少人栽在这一步上,还以为自己买到了次品。
行,说到这儿。留个问题给同行:你们厂到了冬天,覆膜出问题,是先调温度,还是先调速度,还是干脆停两天?
我自己的答案是三个都用过。而且每次都不一样。
