那天夜班,3号平板硫化机“砰”一声闷响。像有人往铁砧上砸了个实心球。操作工小周脸都白了。我跑过去一看——模腔里的胶料喷了一地,上模的排气槽里卡着半截烧焦的胶边。
不是第一次了。上个月也是这套模具,同一位置,同一脾气。老板打电话给橡胶模具厂家,对方说“胶料焦烧时间太短”。我们说是“模具排气槽开得不对”。电话里吵了半小时,最后各修各的。
说到底,橡胶模具厂家在车间里的存在感,就是这种时刻冒出来的。平时你感觉不到它。一出事,它比硫化机还扎眼。

选钢还是选铝?这问题能吵到掀桌子
我见过不少橡胶模具厂家,报价单上写着“优质模具钢”。实际到货拿锉刀一蹭,火花四溅,硬度也就HRC28左右。你要的是HRC48-52的预硬钢,他给你调质钢凑合。差两个HRC,模具寿命差一倍。
橡胶模具主流就两条路:钢模和铝模。钢模耐造,能上170℃、180℃,甚至200℃的硫化温度,适合批量大的活。但钢模重,加工慢。一副轮胎活络模光花纹块就要铣半个月。铝模轻,导热快,适合试模和小批量。可硬度低,经不起磕碰。排气槽反复清几次就塌了。
说实话,很多厂家推荐铝模,不是因为铝模好。是因为铝模便宜、交货快。我见过一个做密封圈的,图快上了一套铝模。结果胶料里加了硬质填料,打了三千模,分型面就压出坑了。坑里藏胶,产品飞边跟毛刺似的。后来换钢模,多花了四万。但稳定跑了十万模。这笔账,采购不会算。只有车间师傅心里有数。
关键数字来了:一般钢模的型腔表面粗糙度要控制在Ra0.8以内,铝模最好在Ra1.6以内。硫化温度每提高10℃,硫化时间能缩短30%左右。但模具钢材的硬度至少得有HRC45以上,否则热疲劳裂纹很快就来。还有合模力,200吨的平板硫化机配300×300的模具,单位面积压力大概2.2MPa。这个数不够,胶料就到处钻。
行业内通常不说但实际在做的妥协:为了省成本,把电火花加工后的表面用手工抛光随便蹭两下。纹路方向乱七八糟。为什么?因为镜面抛光贵啊!一副要求Ra0.4的医疗胶塞模,抛光费能占模具总价的三成。有些厂家就偷偷降到Ra1.6。反正客户拿放大镜也看不出。
轮胎厂和医疗厂,对模具的要求是两码事

先说轮胎行业。轮胎活络模,那不是一般橡胶模具厂家敢接的。花纹块的花纹深度、节距、钢片位置,差0.5mm,轮胎动平衡就超差。我有个老哥们儿在山东某轮胎厂管模具。他们要求花纹块材料必须用锻钢,硬度HRC50-54。而且每套模具上机前要做三坐标检测。
有回一个供应商偷换了铸造钢。结果花纹块用了不到半年就磨损。轮胎胎面出胶边,一条胎降级处理,损失十几万。最后那家橡胶模具厂家赔了钱。但名声也臭了。
再说医疗胶塞。这玩意看着小,要求反而最变态。模具必须全镜面,不能有死角。排气槽得浅到0.02mm。深了胶料钻进去形成微粒,浅了空气排不出产生气泡。我参观过一家给外资做代工的橡胶模具厂家。他们车间恒温恒湿,抛光工戴白手套。就这样,有一批胶塞模交出去,客户做微粒测试,发现每平方厘米多了两个5微米的颗粒。直接退货。查了半天,是模具角落的抛光膏没洗干净。
两个行业,一个要耐磨、抗变形。一个要洁净、无死角。你要是拿轮胎模的经验去做医疗模,死得很难看。反过来也一样。
智能制造?先把那台老硫化机的温度表修准吧
现在到处讲橡胶模具厂家要搞智能制造、上MES系统、加传感器。好事。可我在车间看到的是,很多厂连硫化机上下板的温差都控制不住。上板175℃,下板168℃。差7℃,产品熟没熟全凭老师傅用手捏。你问他为什么不用测温仪?他说“用了,但那个探头贴不到模具表面”。
绿色制造也是。无飞边模具、冷流道系统,理论上能省30%的胶料。但现实是,橡胶模具厂家为了迁就客户的旧硫化机,硬是把流道加粗、排气槽加大。飞边是少了,可胶料浪费更多。为什么?因为旧机台压力不稳啊!
进口替代喊了好几年。国产模具钢确实进步了。像某些品牌的预硬钢,冲击韧性已经接近日本大同的级别。但有一个行业内不愿公开的难题:模具寿命的验收标准,很多还是按老国标,试模5000次不坏就算合格。可实际生产呢?有些橡胶模具厂家为了过验收,试模时用最好的胶料、最慢的硫化速度、最轻的合模压力。磨磨蹭蹭跑完5000次。客户一量产,换回正常胶料和节拍,三千次就出问题。标准滞后,扯皮就没完没了。
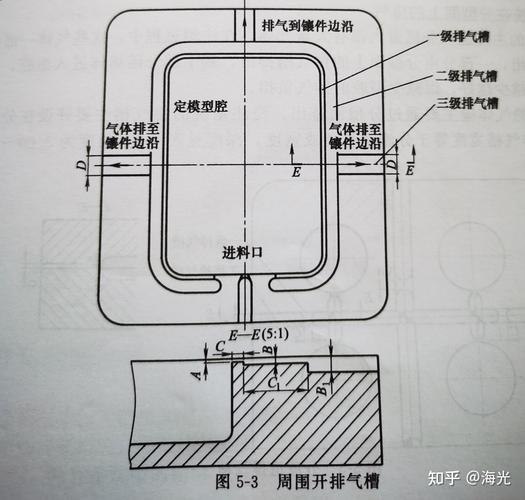
还有排气槽。行业标准推荐0.03-0.05mm深。那是给天然橡胶的。现在满地都是氟橡胶、氢化丁腈。流动性差、焦烧快。再用这个标准,排气不畅,产品全是缺胶。可你要开深一点,飞边又厚了。怎么办?老法师的办法是开阶梯排气槽。但模具加工成本上去了。不是所有橡胶模具厂家都愿意干。
老师傅的土话
我师父当年跟我说:“模具好不好,不看图纸画得多花哨,就看合模线平不平,排气槽俏不俏。”这话糙。但二十年了我还在用。你拿一套新模具来,我合上模,拿塞尺塞一下分型面。0.02mm的塞尺能进去,我就要皱眉头。再拿红丹粉研一下,接触点少于80%,这模具迟早要跑胶。
有回一个小年轻问我,为什么模具厂给的模腔尺寸明明是上公差,做出来的产品还是偏小。我让他摸一下模腔的侧壁。看是不是“倒拔梢”了。他没听懂。我就说,你用手从模腔底部往上摸,如果越往上越紧,那就是拔模斜度反了。这个手感,书本上不写,检测报告也测不出来。但老师傅一摸就知道。
对了,还有“跑合”。新模具第一回上机,不要直接加满压。先低压合几次,让分型面和靠肩跑合一下。有些橡胶模具厂家不交代,客户也不懂。上来就高压,合模线压塌了。后面怎么调都漏胶。
最后留个问题:你们车间现在还在靠“手捏硬度”判断硫化程度吗?还是真上了智能测温?这个问题,我挺想听听天南海北的同行的说法。
