凌晨两点的电话,比任何PPT都管用
“老张,管子椭圆了,一整批。”凌晨两点,老周电话里嗓子是劈的。我问他,弯管机压力多少?他说16MPa,跟昨天一样。我又问,芯棒呢?他愣了三秒。“换了根新的,短了5毫米。”
就这5毫米。一根直径Φ89、壁厚4mm的碳钢管,弯出来椭圆度直接飙到8%。客户做汽车排气管,装不上,退货。你说这事怪谁?怪操作工?怪管材加工设备厂家?都沾点边。
说实话,管材加工设备厂家这五个字,平时在车间里没什么存在感。机器立在那儿,嗡嗡响,看着挺老实。可一旦它犯脾气——切管端面斜了、弯管起皱、冲孔毛刺拉手——整条线全停。老板骂采购,采购骂厂家,厂家说“你们管子来料不行”。扯皮能扯一下午。
我在这行摸了二十多年,见过太多厂子,买设备像相亲,看照片挺美,娶回家过日子才知道。今天不聊虚的,就说说管材加工设备厂家那些事。

参数表上不会写的那些数字
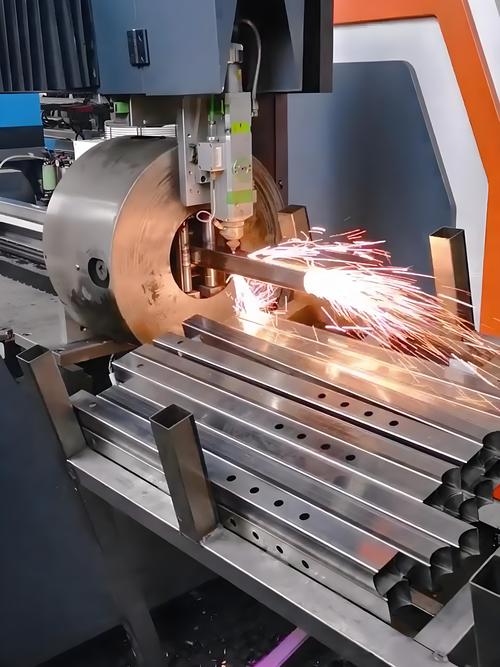
先搞明白设备怎么干活。管材加工,切、弯、冲、缩、涨,基本就这几样。拿激光切管机说,原理不复杂,激光头走轨迹,把管子切出孔、坡口、异形端。可实际选型,别光看功率。
3000W能切多厚?厂家说碳钢6mm,不锈钢4mm。真实情况呢?碳钢4mm以上,断面就挂渣,得加氧气,速度降到每分钟1.2米。你要切Φ60×3mm的管,3000W够用,节拍12秒一件。可你要切Φ114×6mm的厚壁管,没6000W,等着哭。
再说弯管。液压弯管机,靠油缸推弯模,芯棒伸进管子里防塌。关键参数三个:弯曲半径、回弹补偿、芯棒间隙。R角小于1.5倍管径,基本得用球头芯棒。回弹补偿,碳钢每度补0.8到1.2度,不锈钢补1.5到2度。芯棒间隙,太大起皱,太小拉裂。通常留0.2到0.5mm。
两个主流路线,液压弯管和伺服电动弯管。液压的劲儿大,便宜,但油温一上来,压力飘,回弹补偿跟着变。伺服的电费省,重复精度能干到±0.05度,可扭矩有限,Φ114以上厚壁管,它啃不动。行业内通常不说、实际在做的妥协:标称加工范围Φ20到Φ120,其实稳定量产只敢接Φ89以下。超过这个数,床身刚性不够,弯出来两头不一般粗。厂家也知道,但样本上不印。
还有切管。锯片冷切便宜,一张锯片几百块,切碳钢快。可切不锈钢,容易烧锯片,端面毛刺大。激光切管贵,但断面光,省去后道打磨。小厂买激光切管机,往往被“一机多用”忽悠,买回去发现切厚壁管效率低,结果只用来切薄壁管。这就是典型的“高配低用”。
汽车排气管和超市货架,要的不是同一种机器
应用场景不同,管材加工设备厂家的机器得跟着变。汽车排气系统,管件弯多、角度刁、壁厚薄。某客户做新能源车冷却管,铝管,Φ22×1.2mm。弯管时芯棒稍微大0.1mm,内壁就拉裂。他们换了三台设备,后来把芯棒间隙压到0.08mm,弯速降到每分钟8件,才稳住。这场景,设备要的是重复精度,不是速度。
再看超市货架、仓储笼。方管、圆管,冲孔、切断,一天干3000件。精度差0.5mm无所谓,但换模要快,最好五分钟搞定。客户案例:河北一家货架厂,买了台液压冲孔机,冲头用了一周就崩。为什么?他们冲的是Q235方管,壁厚2mm,但管缝没对齐,冲头受力偏。后来加了个定位块,问题没了。设备厂家卖机器时,没问管缝公差,这就是坑。
你说这两个行业,要求能一样吗?一个怕裂,一个怕慢。管材加工设备厂家要是只卖标准机,不问你干什么活,那基本等着售后扯皮。
智能制造喊得响,暗礁也深

现在流行智能制造。管材加工设备厂家也开始配总线控制、远程运维、自动上下料。国产伺服弯管机进步很快,五年前还得用进口阀,现在国产阀响应能做到20毫秒以内,价格便宜三成。进口替代是好事,但暗礁在标准。
比如激光切管机的防护。旧国标对光闸有要求,可实际切割不锈钢时,反射光会从管口窜出来,伤眼睛。厂家加个防护罩,成本上去,客户嫌贵。标准没跟上,出事就是大事。
还有个行业内不愿公开的难题:小厂买不起五轴联动激光切管机,只能三轴切完,人工补焊。补焊后探伤,不合格再补。焊缝质量全靠老师傅手感。可客户要求100%探伤,厂家不敢承诺。标准滞后带来的风险,结果压在车间。你说这怪谁?
绿色制造也是。液压油泄漏、切削液雾化,环保查得紧。可全电伺服弯管机贵,小厂换不起。很多厂子还在用老液压机,一边擦地一边生产。这就是现实。
老师傅的土话,比手册管用
收尾说个事。我带过的徒弟,总爱问:参数表上写的对不对?我说,对一半。管子不会骗人。你糊弄它一毫,它废你一批。弯管前,拿废料试弯三件,量回弹,别信屏幕上的补偿值。切管时,听声音,声音脆,正常;声音闷,锯片钝了或者进给快了。液压油温超过55度,停一停,别硬干。
还有一条经验法则:买管材加工设备,别光看厂家展厅。去他们客户车间,看三班倒的机器,看地上有没有漏油,看操作工脸色。操作工要是骂骂咧咧,这设备八成有毛病。
你们厂里那台弯管机,回弹补偿还靠试弯吗?还是说,早就被“自动补偿”惯坏了?
