干了20年机械加工,我所知道的真空热处理那点真话

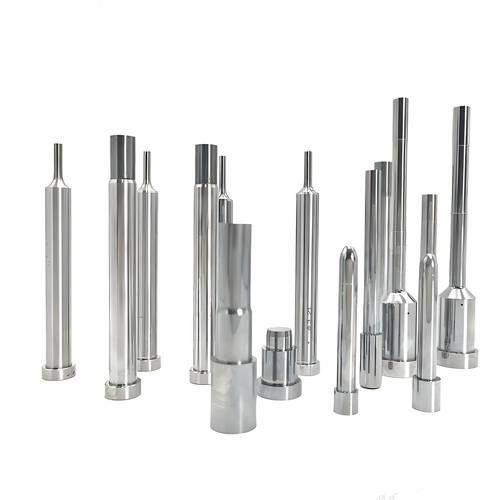
上周三刚上班,品管部老李就拽着一个纸箱子摔我办公桌上。 打开就是十来支崩得豁豁牙牙的高速钢冲头。客户说这批冲头打了不到三千次活,就集体崩刃。 之前一直好好的,就是这批换了个报价低三千的热处理厂,做的就是真空热处理。
车间崩刃失效的高速钢冲头实拍
车间崩刃失效的高速钢冲头实拍

没人愿意明说的技术门道

很多人觉得真空热处理不就是抽了真空加热烧吗?能有什么花样。 说实话,这里面的差池,差一个数字就能废一整炉活。 我干了二十年,记的最死的三个数:真空度要稳定在1×10^-2 Pa到1×10^-3 Pa,升温速度每分钟不能超过8℃,淬火冷却速率要卡在150-200℃每分。 少抽一个数量级的真空,工件表面就会脱碳,硬度直接掉两三个HRC,不崩刃才怪。 现在主流的两条路线,真空高压气淬和真空油淬。 气淬好啊,工件出来干干净净不用清油污,变形量还小,适合做精度要求高的活。但是呢,对于碳含量超过0.8%、合金含量超过5%的高合金钢,气淬的淬透性根本不够,心部硬度上不去。 油淬的淬透性好,硬度够,但是工件带油,后续清理麻烦,还有污染,成本也高。 不过话说回来,行业内通常不说但实际都在做的妥协是什么? 就是小厂接你的真空油淬活,大多是真空加热完,开炉把工件捞出来,扔到普通开放式油槽里冷却。根本不是原工艺要求的真空油淬。 这样一顿操作,一吨能省大几百的成本,报价自然能压得很低,但是变形量直接翻三倍,运气不好就像这批冲头一样,直接报废。
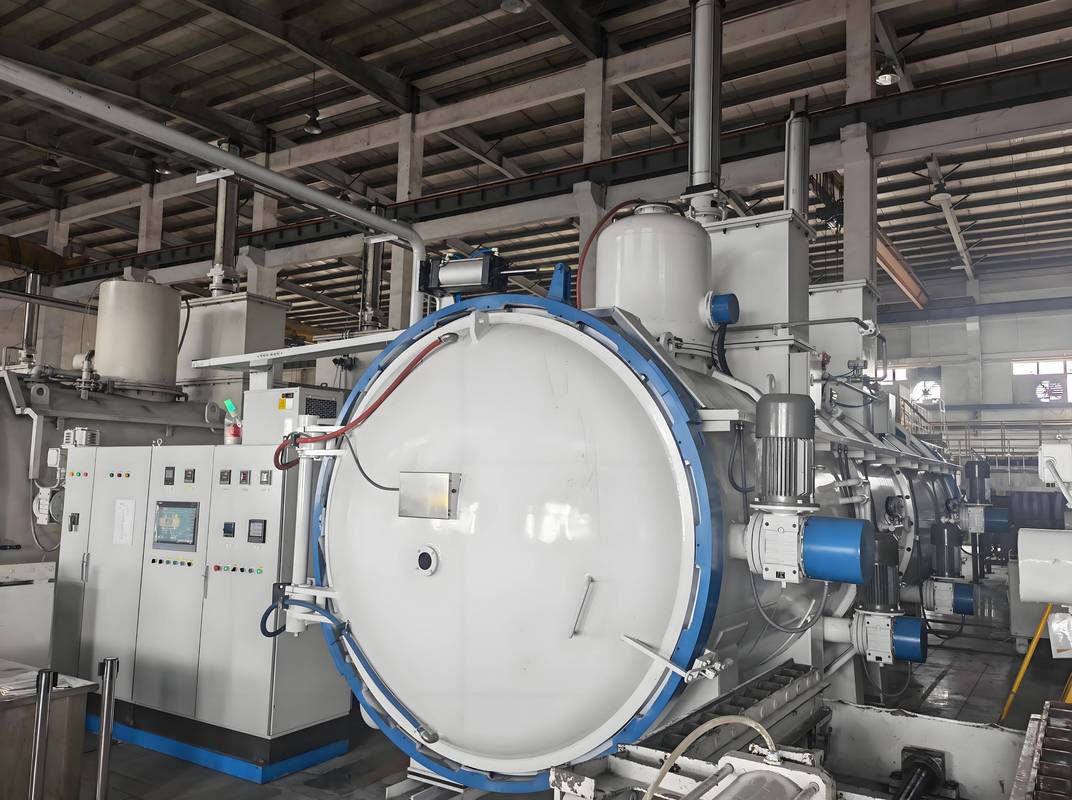
工业生产用真空热处理炉内部实拍
工业生产用真空热处理炉内部实拍

不同行业的要求,差得不是一点半点

不同行业的要求,差得不是一点半点
不同行业的要求,差得不是一点半点
就说做木工数控刀具的,去年有个老客户拿了三百多支整体硬质合金铣刀过来,之前找别家做的真空热处理,磨完之后变形超差,一半都废了。 他们要求刃口硬度HRC64到66,变形量不能超过0.02mm。原来的厂家为了快,升温速度开到每分钟12℃,热应力不均,不变形才怪。 后来我们把升温速度降到每分钟5℃,最后一次回火温度降了12度,合格率直接干到98%,这批刀用到现在客户也没说出过问题。 另一个场景,做航空航天的钛合金结构件,要求完全不一样。他们要的不是硬度有多高,是抗拉强度和抗疲劳性。 前年给某无人机厂做起落架的钛合金接头,第一次试生产的时候,探伤出来全是细小气孔,整炉报废。查来查去,原来是操作工怕抽真空太费电,只抽到10^-1Pa就开工了。 钛合金活泼,低压下就能吸氧吸氮,残留的气体出不来就是气孔。后来我们把真空度抽到要求的1×10^-3Pa,保温时间延长两个小时,出来再探伤,合格率直接100%。

红火背后藏着的暗礁

红火背后藏着的暗礁
红火背后藏着的暗礁
现在国产真空炉做得越来越好了,原来几百万一台的进口炉,国产的一半价格就能拿下,性能参数差不了多少,进口替代做得确实不错。 但是有个行业内不愿公开的难题,很少有人提。 就是真空炉核心的石墨加热元件,国产的使用寿命只有进口的三分之一,用个一年多就开始掉碳粉。碳粉沾到不锈钢、钛合金工件上,就会造成局部渗碳超标,性能直接不合格。你买炉子的时候,销售根本不会跟你说这个事,等出了问题,只能自己掏钱换加热件,又是几十万出去。 还有标准滞后的风险,现在很多新型高温合金、复合材料的金属连接件,真空热处理的参数还是十几年前的旧标准,根本匹配不上新材料的性能要求,很多厂做出来不合格,还找不到地方说理,只能自己摸石头过河。 回到车间门口,我每天都跟徒弟说。 真空热处理,就是三分靠炉子,七分靠调火。差一丝真空度,错十度升温,都能给你整出大问题。 你们这些年干加工,遇见过真空热处理什么邪门的质量问题?不妨唠两句。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:干了20年机械加工,我所知道的真空热处理那点真话
文章链接:https://m.yxqcspc.com/15766/