上过百万当才懂,渗碳淬火的坑全在厂家看不见的细节里
去年开春,帮一个做商用车差速器的老大哥处理烂摊子。他为了省二十万加工费,把本该给老合作厂家的订单,转给了报价低三成的小厂。 三个月后,整批二十一万件齿轮,客户装车跑了不到三千公里,就有上百台出现齿轮崩齿。全检下来,一半以上渗碳层深度差了0.3mm,晶粒度超标,硬度不均。 整批退货,加上客户索赔,前前后后赔了一百二十多万。老大哥把厂里的货车都卖了才填上窟窿。 真的,太惨了。 渗碳淬火这个活,就是这样,表面看着都一样,拿到手上硬度也对,内里的组织、层深均匀度,不破坏性检测根本看不出来。等你发现问题的时候,钱和货都打了水漂。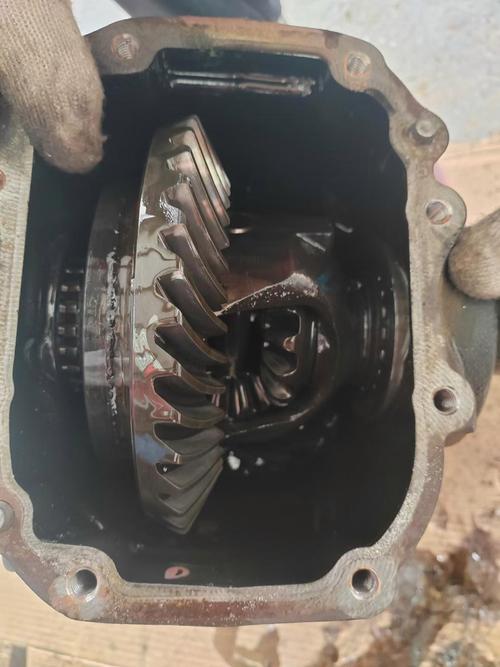
跑了三十多家热处理厂,总结出三个一验一个准的选厂标准
说实话,我跑机械圈快二十年,见过太多栽在渗碳淬火厂家上的。选厂根本不用看什么高大上的宣传墙,就看三个细节,一验一个准。 第一个,直接要连续三个月的渗碳炉温控曲线记录。 很多小厂老板跟你吹我这设备多么好,你别信,直接翻记录。真正靠谱的厂,每一炉的升温、保温、降温的温度曲线都存在电脑里,随时能调出来看。好的渗碳炉,保温阶段的温度误差不会超过±1℃,如果曲线忽高忽低,误差超过2℃,你转身就走。这种炉烧出来的产品,层深肯定不均匀,一批货里好的好坏的坏,根本没法用。 不过话说回来,敢把三个月的记录全给你看的厂家,很少。大多只会给你挑两三个合格的给你看。要是不敢给你全看,百分百心里有鬼。 第二个,试生产的时候,要求他出示每件样件的金相组织检测报告。 别只测硬度就完事。硬度你随便磨一磨都能做够,但是晶粒度、有没有网状渗碳体,这些才是决定产品寿命的关键。我见过太多厂家,样件硬度合格,渗碳层也够,就是晶粒度超标,用不了一万小时就磨损报废。靠谱的厂家不用你提,主动会给你做金相检测,把数据标的明明白白。要是他跟你说“我们都是老师傅调工艺,不用测这个”,赶紧走,这就是半瓶子水。 第三个,看他给你做的专用工装夹具。 渗碳淬火最头疼的就是变形。尤其是细长轴、大齿轮这些对变形量要求高的产品,没有专用工装,变形量肯定超差。很多小厂为了省成本,不管什么产品都用通用挂钩挂,烤的时候自重就拉变形了,出来还要花大价钱校直,校不好直接报废。靠谱的厂家,会提前根据你的产品形状、变形要求,专门做工装,甚至会做预变形处理,做完淬火变形量直接控制在你的要求范围内。光这一点,就能筛掉八成不合格的厂家。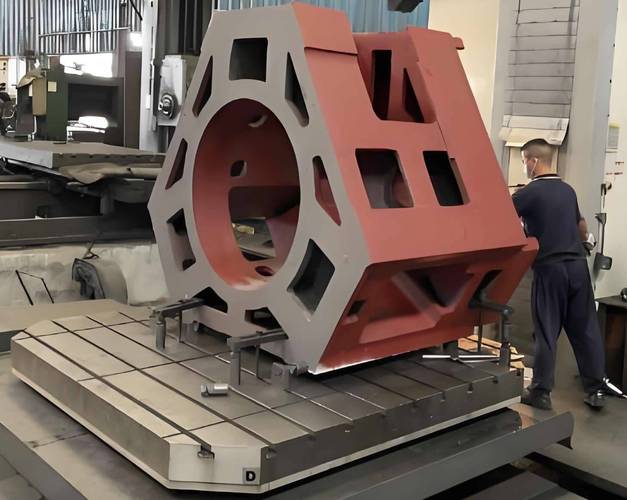
哪类渗碳淬火厂家最靠谱?我见过的靠谱玩家都长这样
不同采购量的签约策略,避坑清单直接抄