拆坏的螺杆,扯出氮化的猫腻
去年开春的一个早上。 调度室的电话炸了。 南方一个客户的注塑机刚过保三个月,螺杆抱死了。 我们拉回厂里拆,磨开损坏的位置看,原来要求0.25mm的氮化层,实际最厚的地方才0.1mm,芯部软得一塌糊涂,磨了三个月就把料腔磨穿了。 真坑。 说实话,干了20年机加工,我见过栽在氮化上的没有一百也有八十。 很多人总觉得这不就是个表面处理的辅工活,有什么难的? 出了事才知道,这里面的水,深着呢。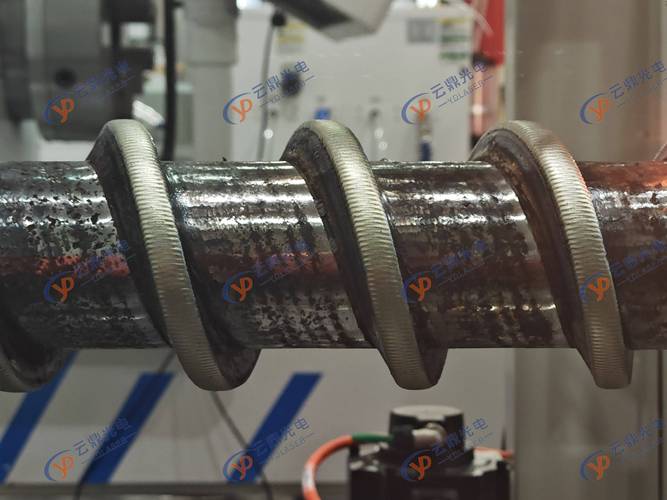
说透两种路线的门道,戳破行业默认的妥协
不同行业的不同要求,差一点就亏几十万
我干这么久,见过的应用五花八门,要求差一点,结果天差地别。 就说汽车冲压的切边刃口吧,天天冲冷钢板,一分钟冲十几次,全是冲击,这里的核心要求就是低脆性,不能崩。 去年有个做车门覆盖件的厂,找小厂做的氮化,每个刃口半个月就崩一块,换一次刃口几万块,耽误生产一天亏十几万。 后来找我们改工艺,把渗层降到0.2mm,脆性控制在1级,用到现在快两年了,才修过一次,光磨刃口的钱一年省了快四十万。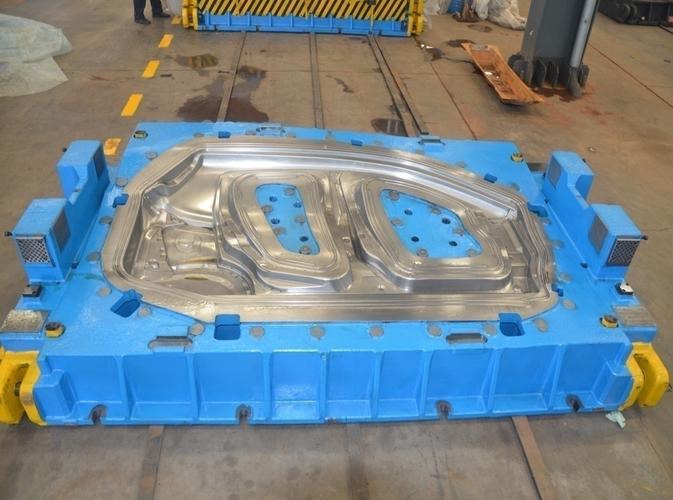
风口下的暗坑,没人愿意明说