2026-09-23 11:44:40 分类:商机
躲在尺寸背后的隐形杀手
上周三刚上班,质检老李抱着一摞铝肋板摔在我办公桌上,脸黑得跟刚磨完的铸铁一样。
“你自己量。这批12件,11件超差。客户要退。”
我拿千分表卡了卡,最大超差0.12mm。就是这个数,不够塞牙缝的数,整批报废。
谁都没脾气。就是它。加工变形。
很多新手以为变形就是切的时候手歪了,工装没夹紧。根本不是那么回事。
变形的根子,藏在残余应力里。一块钢板从钢厂轧出来,本身就带着不均匀的内应力。你一刀下去切掉小半材料,原来的应力平衡被打破,它就得扭,就得弯,说白了就是找新的平衡。
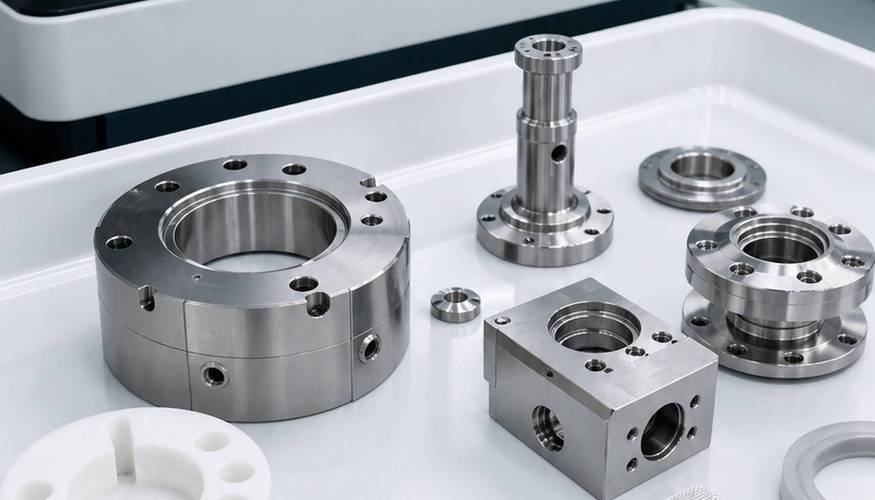 机械加工薄壁铝件加工变形检测现场图
现在控制变形有两个主流路数,一个是自然时效,粗加工完把件放着,让应力自己慢慢释放,等变形稳了再精加工。另一个是去应力退火,扔炉子里加热到150℃左右,保温几个小时,强行把应力松掉。
说实话,两者各有优劣。自然时效效果最好,成本低,就是占地方费时间,急活根本等不起。去应力退火快,十几个小时就能出炉,但是会稍微改变材料的表面硬度,薄壁件加热反而容易翘,控制不好变形量还更大。
不过话说回来,行业内通常不说但实际在做的妥协,我今天摊开了说。现在订单催得跟催命一样,十个厂有八个偷摸改工艺,要求自然时效放15天,最多放3天就拉去精加工了。对外不说自己偷工,都按标准写进宣传册,出了变形就甩锅给钢厂材料不纯,从来不说自己省了那十几天的场地钱。
变形控制的核心,说白了就是预判。你得知道它切完会往哪弯,弯多少,粗加工的时候就预留下这个量。我干了这么多年,见过顶尖的师傅,能把变形量预判到0.03mm以内,这都是拿废件堆出来的经验,课本上根本不写。
不同行当,变形的坑完全不一样
我干了20年,接触过各行各业的活,同样是加工变形,要求差出十万八千里。
就说航空航天的薄壁结构件,前几年我们给某研究所做过一个卫星散热肋板,壁厚才1.2mm,长宽快一米了,刚加工完量尺寸,完全合格,转天一早进车间再测,整个板弯了0.2mm,直接报废。
后来怎么搞定的?改了工艺,粗加工完不精加工,直接从工装上拆下来,扔在车间阴凉通风的地方,放七天,每天早中晚各量一次,看着它变形变稳了,再重新装回工装找正,最后精加工出来的变形量,控制在0.04mm以内,刚好符合要求。
航空航天的要求是什么?放十年也不能变,哪怕0.05mm的变形,都会影响卫星的姿态精度,所以宁肯停线等一个月,也不能省时效的功夫。
换个行当,骨科植入物就完全不一样。钛合金的髋臼假体,本身钛合金的残余应力就比铝合金大得多,而且植入人体之后,哪怕一丁点变形,都会磨坏周围的健康骨组织,出了问题就是医疗事故。
之前有个合作厂做一批髋关节柄,加工完出厂检测完全合格,消毒之后客户再测,变形了0.08mm,直接不符合医用标准,整批几十万的货直接销毁。后来查出来,就是粗加工之后偷省了深冷处理的工序,残余应力在消毒高温下慢慢释放,就歪了。
你看,同样是变形,一个要长期稳定性,一个要环境变化后不变形,哪有什么万能公式?
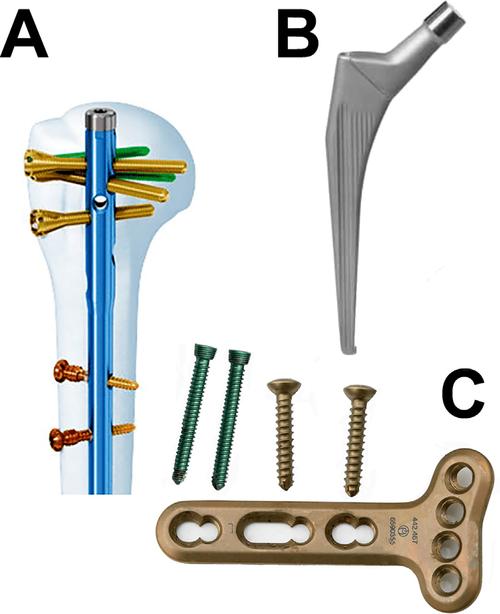 钛合金骨科植入物加工变形测量图
新技术风口下藏着老问题
现在都讲智能制造,说什么AI预测变形,机床在线自动补偿,听起来挺玄乎,确实也解决了不少小问题,现在大型龙门铣都带实时变形补偿,切一刀测一次,自动调刀补,比以前人工准多了。
但行业里有个不愿公开的难题,今天我敢说,没人拦着。残余应力是藏在材料内部的,现在的检测方法,不管是X光还是应变片,都只能测表面那一层,内部应力到底是怎么分布的,没人能说准。
AI预测都是拿之前的历史数据拟合出来的,换一批材料,换一个炼钢炉号,误差直接上去,该废还是废。
还有标准滞后带来的风险,现在国内的加工变形验收标准,还是只看你出厂的时候尺寸对不对,根本不要求检测残余应力的分布。很多大型结构件卖给客户,用个一两年,应力慢慢释放,变形超差了,客户找过来,厂方说我出厂的时候尺寸合格,是你自己安装使用不对,扯不清的官司,这都是行业里公开的秘密。
现在进口替代喊得响,很多国内厂做出来的零件,尺寸看起来一模一样,就是用两三年就变形,为什么?大多是省了去应力的工序,偷了那十几天半个月的时间,你不说,客户哪里能提前知道?
昨天我还在车间看见徒弟蹲在零件旁边骂,说刚精加工完的框又弯了。我过去踹他一脚,跟他说我干了20年总结的土话,记好了:
“变形变形,你急它就蹦,你缓它就静。”
说白了就是别抢那点赶工的时间,该放就放,该松就松,欲速则不达,这比什么花里胡哨的AI算法都管用。
你们车间遇过最离谱的变形返工,是什么情况?不妨聊聊。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:加工变形:车间老师傅20年摸出来的避坑干货
文章链接:https://m.yxqcspc.com/16289/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
