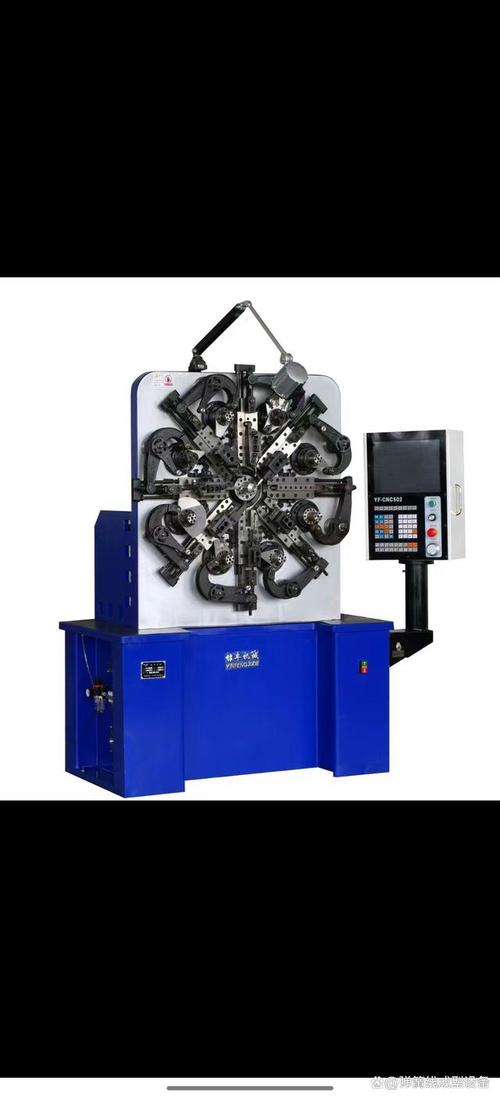
上个月后半夜三点,调度室的电话炸了。 主机厂退回来整整一集装箱悬架弹簧,12000件,其中三根路试的时候断了,整批全返。 我套上工作服蹲在三号机旁边,拆了成型模一点点量,最后发现就是送线轮的定位差了0.02毫米。 就这么点,差了一根头发丝的三分之一,说废就废了小一百万的货。 生产车间正在运行的数控汽车悬架弹簧成型机 差一丝都不行的核心门道 差一丝都不行的核心门道 说实话,这行干了22年,我太清楚这机器的脾气。 说白了就是把高强度弹簧钢线,按设定的参数卷出指定的外径、节距、支撑圈,最后成型淬火。 说起来简单,卡得死死的三个硬指标,少一个都出问题。 伺服进给的定位精度必须控制在±0.01mm以内,卷簧的节距公差不能超过0.15mm,成型后的成品疲劳寿命要求超过20万次。 现在市面上主流就两条路线,一个是机械凸轮改数控,一个是全伺服多轴数控。 机械凸轮改的那种便宜,八十万到一百万就能拿下,换型号生产得拆凸轮调位置,快的也要四个钟头,慢的大半天都弄不完。用个三五年,凸轮间隙磨出来,精度就飘。 全伺服的就稳多了,换型号输个程序,十几分钟就能开工,精度保持个八九年都不会飘,但是价格吓人,一百八十万往上走,小厂根本拿不动。 不过话说回来,行业内通常不说但实际在做的妥协,我今天敢说。 好多中小厂接了主机厂的订单,明明要求全伺服生产,转头就用改款机做,只要把公差卡在合格线边缘,第三方抽检能过,就万事大吉。成本一下子降三分之一,利润直接翻番,没人会把这层窗户纸捅破。 不同场子,完全不同的玩法 不同场子,完全不同的玩法 前年给新势力做运动型SUV的主悬架弹簧,那要求真叫一个苛刻。 人家要求弹簧刚度偏差控制在2%以内,差一点操控感就不对,试车手开一圈就能摸出来。 我们一开始拿改款机试了二十批,要么节距飘,要么刚度差,合格率连八成不到,最后咬咬牙换了新的全伺服数控汽车悬架弹簧成型机,一下子合格率就冲到99.7%,交付顺得很。 这就是乘用车市场的要求,要精度要稳定性,不差那点成本。 换做商用车就完全不一样了。 去年给某品牌轻卡做辅助悬架弹簧,客户咬死了单根成本必须压到12块钱以内,一分都不能超。 我们算来算去,用全伺服做根本赚不到钱,最后就是拿改款机做的,把节距公差放宽到0.2mm,合格率从99.6%降到98.5%,摊下来每根成本刚好卡进12块,交付一年多了,也没出过批量问题。 说白了,什么机器用在什么地方,都是跟着吃饭的要求走的,没有绝对的好坏。 风口底下藏着的暗礁 风口底下藏着的暗礁 这两年进口替代喊得凶,原来日本进口的成型机一台卖两百大几十万,现在国内头部厂做的全伺服机,一百五十万就能拿下,精度差不了一丝,好多厂都换了国产货,这确实是好事。 绿色制造这块也有新东西,原来卷成型之后头尾要切余料,一般要切掉3%到5%的料,现在新的数控机可以做到头尾连续成型,余料控制在1%以内,一万根弹簧就能省出半吨料,一年下来能省几十万。 但是有个行业内没人愿意公开说的难题,我今天也摆出来。 现在新能源汽车越做越重,很多新车型整备质量比十年前的燃油车重了300多公斤,但是悬架弹簧的疲劳测试标准还是十多年前定的,要求过12万次不断就算合格。 按现在的车重,其实得提到18万次才够用,但是没人敢提改标准。改标准就得换更好的材料,就得升级更精准的机器,成本涨一截,主机厂不愿意加价,配套厂不敢自己扛,就这么拖着,好多车主开个三四年就遇到弹簧断裂的问题,根源就在这。 我现在每天早上进车间,都要绕着八台成型机走一圈,摸一摸机壳的温度,听一听伺服轴走的时候有没有异响声。 干了一辈子,我总结的土话就是:一分公差一分价,摸过机器才说话。 你说,那些天天在办公室画图纸定参数的专家,有几个蹲在机台边摸过三个小时的模具? 你们车间有没有碰到过公差全合格,装车就是出问题的邪门事?不妨出来唠两句。