2026-09-30 09:13:09 分类:商机
上周三晚上十点,车间铁卷帘刚拉到一半,手机就炸了。
是佛山做蜜饯的老陈,语气快哭了。
新上的烘干流水线,开机第三天,网带塌了。半吨蜜饯全闷在120度的烘干段里,全酸了。
老陈图便宜,找了个小厂家,比我们报价低了整整15万。当时我劝他再想想,他说人家承诺都一样,便宜不赚傻啊。
现在好了,一车货赔进去,不止15万了吧。
选设备先卡死这三个数字
很多人买烘干流水线,只看产能多少钱,根本不管核心参数。
我干了20年,把底线给你列出来,少一个都不能签合同。
第一个,烘干区整体温场偏差不能超过±3℃。差个五六度,出来的货一半干一半湿,你找谁哭去。
第二个,网带线速度误差必须控制在0.2m/min以内,速度忽快忽慢,停留时间差个好几分钟,一批货颜色都能差出两个色号。
第三个,箱体保温层厚度不能低于12cm,尤其是低温热泵烘干,保温不够,热量跑一半,电费能吓死你。
现在箱体材料主流就两种,一种普通碳钢喷塑,一种食品级304不锈钢。
碳钢便宜,一吨能差小一万。但只要是潮湿多腐蚀的环境,比如食品、水产,最多三年,箱体就能烂出洞。
304耐腐蚀,用上十年都没问题,就是贵。
说实话,行业内通常不说但实际在做的妥协是什么?
大多数厂家给你报的”全机身304不锈钢”,其实只有接触产品的内廊那一段用了304,背面、底部、保温层外的框架,全换成碳钢了。你不拆开根本看不见,报价一下子就能压七八个点,买家还觉得捡着便宜了。
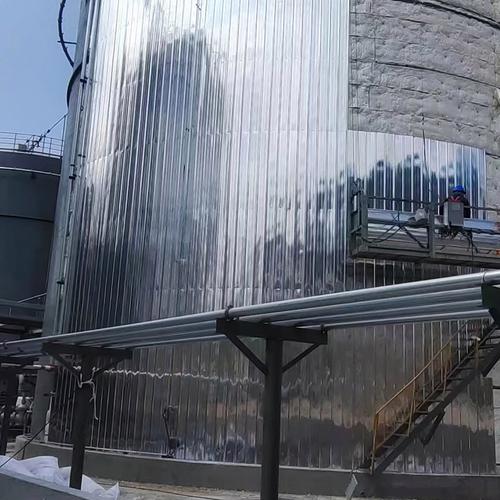 烘干流水线厂家车间箱体保温层施工实拍
不同行业的要求,差得能隔一座山
就说食品行业吧,比如老陈做蜜饯,要求是慢烘、均匀,还得符合食品卫生要求,所有和产品接触的地方都不能掉漆生锈。
老陈找的那个小厂家,省了成本,网带用的普通镀锌带,不是食品级304网带,用了三天,高温下镀锌层脱落,网带承重不够直接塌了。温场偏差做到了7度,一半蜜饯闷在高温里直接发酵变酸,血本无归。后来换了正规厂家的设备,把温场偏差控制在2度以内,网带换成整根304,用到现在一年多,没出过问题。
再说建材陶瓷行业,去年淄博做仿古砖的王总找过来,说原来的烘干流水线出问题了。他们做喷墨打印的仿古砖,印完要快速烘干,不能让油墨晕开。
原来的厂家做的风道不对,风速差差了0.5m/s,每10片砖就有一片边缘晕墨,报废率稳定在2%。他们一天产两万片,一天损失小一万,一个月就是三十万,够买小半条流水线了。
后来我们给改了静压箱结构,把整个烘干段的风速差控制在0.1m/s以内,报废率直接降到0.1%以下,王总请我吃了顿正宗鲁菜,那味道现在还记得。
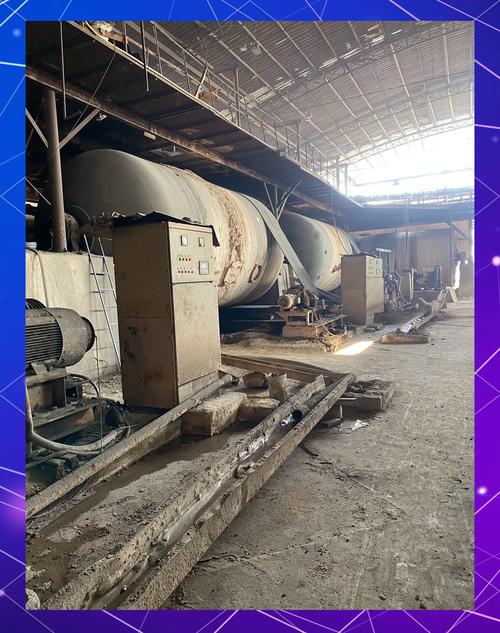 陶瓷厂烘干流水线生产现场实拍
新风口下面的暗礁,没人愿意提
 新风口下面的暗礁,没人愿意提
现在都喊着绿色制造,热泵烘干替代传统电加热,很多烘干流水线厂家都转做热泵了。
也说进口替代,原来那种做高端电子元器件的高精度烘干线,全是买德国日本的,价格动辄几百万,现在国内头部厂家做的精度不比进口差,价格只有三分之一,很多工厂都换国产了,这是好事。
不过话说回来,有个行业内不愿公开的难题,就是标准滞后。
现行的行业标准还是十年前出的,只要求你新机出厂的时候,开机半小时温度达标、能正常转就行,根本没要求连续运行1000小时的温场稳定性。
很多小厂家,新机测试没问题,卖出去,连续开三个月,加热管老化,风道积灰,温场偏差直接飘到十度以上,出了问题你找他,他说我符合国家标准啊,你打官司都没地方说理。
很多买家吃了这个亏,没地方说去。
我现在天天泡在车间,摸过的烘干流水线没有一百也有八十了。
我常跟徒弟说,买烘干流水线,不能只看开机那半小时,要摸厂家做过的三年以上的老机器。
好不好,用了才知道,吹得再天花乱坠没用。
对了,你们有没有遇到过低价小厂家挖坑的事儿?欢迎聊聊。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:烘干流水线厂家:老工程师掏心窝子的行业实话
文章链接:https://m.yxqcspc.com/16869/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
