2026-10-01 09:49:57 分类:商机
上周三刚上班,售后组就拉着半车退回来的水冷板堵在我办公室门口。
“老周,这是第三批了,又有八个焊缝漏了。”
我蹲下去翻了翻,漏点全在铜铝接口的位置,不用查,肯定是焊接机的问题。
上个月老板为了省二十万,把用了八年的旧机器换了,找了个报价最低的小厂。现在好了,光废料加客户赔款,出去五十万都打不住。
报价差一倍,性能差十倍,这里的水有多深
说实话,很多刚入行的老板,找铜铝焊接机厂家,第一眼看的就是报价。
谁能想到,这里面藏的猫腻,能把厂子拖垮。
铜铝焊接难在哪?两种金属熔点不一样,铜1083℃,铝才660℃,焊的时候铝化了铜还没动静,很容易生成脆硬的金属化合物,一碰就裂。
现在主流就两条路,一个是真空扩散焊,一个是超声波固相焊接。
扩散焊适合大面积的铜板铝板复合,焊缝均匀强度高,但是设备贵,能耗高,做一件的成本比超声波高两成。
超声波呢,干小件快,热影响小,成本低,但是对焊接面的平整度要求极高,稍微有一点翘曲,就会出虚焊。
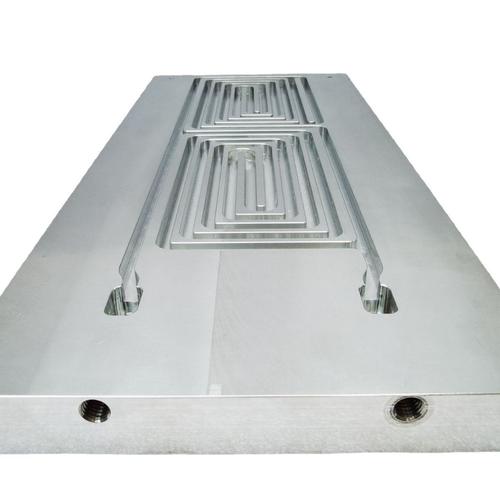 车间报废铜铝焊接水冷板实拍
行业内通常不说但实际在做的妥协是什么?我跟你说透。
正规厂家做扩散焊,温度必须控在540℃到560℃之间,焊接压力要维持在0.12MPa到0.15MPa,保温至少10秒,出来的焊缝抗拉强度能达到铝基体的90%以上。
小厂家呢?为了降设备成本,把加热模块砍一半,保温时间直接缩到3秒,焊痕厚度控制不到0.3mm的要求,出厂的时候测不出来,用半年就裂,漏液、短路全来找你。
你以为省了钱,其实全是坑。
不同行业要的不是同一款机器
我干了二十年,见过太多拿通用机器干专用活,最后翻船的。
说两个我经手的例子,你就懂了。
第一个是新能源汽车的水冷板。前年给广州一家做动力电池配套的厂子改工艺,他们原来找的小厂家买的铜铝焊接机,说能做,结果一万件产品,出来127件漏液,全要返工。
他们要求是什么?焊缝不能突出,不能超过基材厚度,还要过1000次冷热冲击不开裂。原来那家厂家的机器,压力反馈精度差两个丝,温度波动超过50度,能做好才怪。
后来换了正规厂家的机器,重新调了参数,不良率直接降到千分之二。
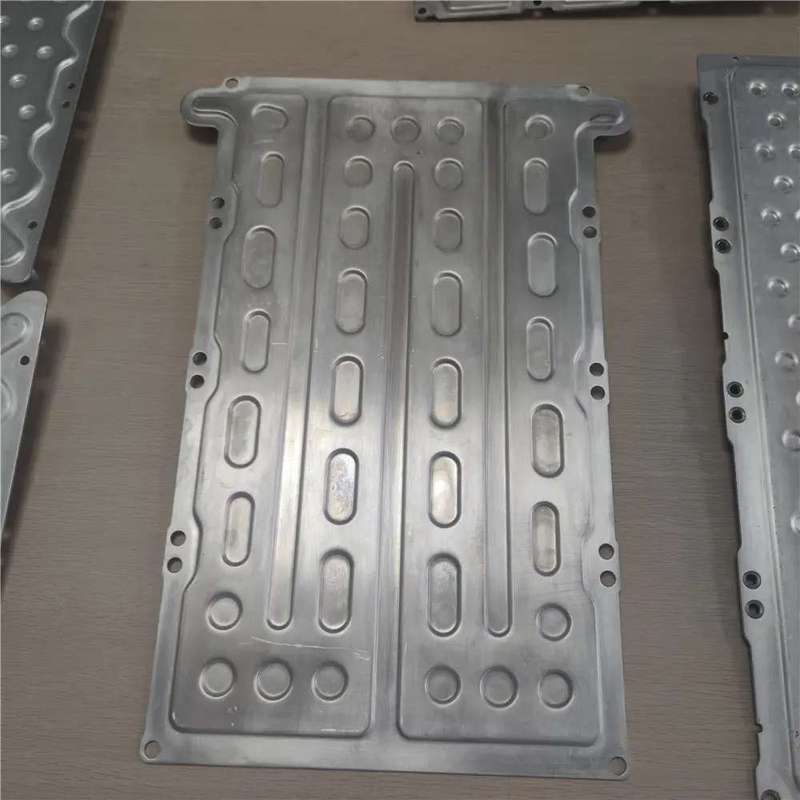 新能源动力电池铜铝焊接水冷板成品
第二个是家用空调的热交换连接管。本地有个做家电配件的老板,原来一直用银钎焊焊铜铝接头,每一个接头要耗0.12克银,去年银价涨得凶,一年光银材就花了130多万,扛不住了找我。
我给他介绍了专门做管对焊的铜铝焊接机厂家,人家给定制了摩擦焊的机头,不用焊料,直接把铜铝管熔接在一起,强度够,还不漏。那一年下来,银材成本直接省了八十多万,人家现在笑得合不拢嘴。
说白了,靠谱的厂家会给你定制方案,不靠谱的厂家只会拿通用机器给你凑活。
风口上藏着没说出口的暗礁
 风口上藏着没说出口的暗礁
现在都喊进口替代,很多铜铝焊接机厂家都跳出来说自己能替代进口,价格只要三分之一。
我不反对国产,我自己用国产好机器也用了好几年了,但是有些话不得不说。
行业内不愿公开的难题是什么?现在的国家检测标准还是十年前出的,那时候铜铝焊接主要用在低压电器、小家电上,要求能用10年就够。现在新能源、储能行业要求产品用20年,甚至更长,但是没有对应的强制老化测试标准。
很多厂家卖机器的时候,给你看的是新做的样件,强度够,不漏,那你问他做过2000次冷热冲击吗?十个有九个说不做,费钱费时间,反正客户也不会测,出问题那是多少年之后的事了,谁管?
还有绿色制造这块,很多厂家说自己的焊接无残渣无排放,其实小厂用的钎焊还是要带焊剂,焊剂的废渣处理不合格,偷偷排,哪天环保查过来,你哭都来不及。
我今天蹲在车间磨焊样,摸了摸手上的老茧,突然就想明白。做机械这行,哪有什么黑科技,全是实打实磨出来的参数。
我常跟徒弟说,买铜铝焊接机,就像找搭班的焊工,手稳比嘴甜重要。
你找厂家,别光看展厅里摆的样件有多亮,一定要去对方给客户做的车间看,看他们用了两三年的机器,做出来的活怎么样,这才是真的。
最后问一句,你们在找铜铝焊接机厂家的时候,遇过什么奇葩坑?同行们评论区唠唠?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:靠谱铜铝焊接机厂家怎么选?20年老工程师的车间干货
文章链接:https://m.yxqcspc.com/16956/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
