上个月蹲在广东肇庆一个化肥厂的装置坑里,浑身上下沾满了油。客户的设备主管拍着断成两截的搅拌轴骂娘。
找的本地小厂家,报价比我们低整整一成,用了十八个月就断了。
很多外行人觉得,化工机械厂家就是拼价格,谁便宜谁拿单。其实这行的水,深着呢。
别光看报价,这里藏着行业默认的妥协
就说反应釜最核心的搅拌轴,现在主流就两种方案。
一种是316L不锈钢整锻,整根料抠出来,耐腐蚀够,韧性也好,就是贵。另一种是304碳钢主轴,表面堆焊3mm厚的316L耐腐蚀层,成本直接降18%。
说实话,堆焊方案不是不能用。只要焊后做全探伤,去应力工序做足,用个十年八年也没问题。但行业内有个不说的秘密,就是很多厂家会偷偷动手脚。
设计要求轴颈120mm的,很多小厂会直接车到118mm,去掉2mm,一根轴省小一百公斤料,一吨不锈钢现在两万多,一根轴就能多赚两千多差价。
还有水压试验,标准要求保压30分钟试漏,很多厂家赶工期,10分钟就卸压出货,只要当时不裂,没人会拆开查。
这就是行业内通常不说但实际在做的妥协,你不问,没人会主动告诉你。反正出问题也是三五年后的事,那时候说不定厂家都转行了。
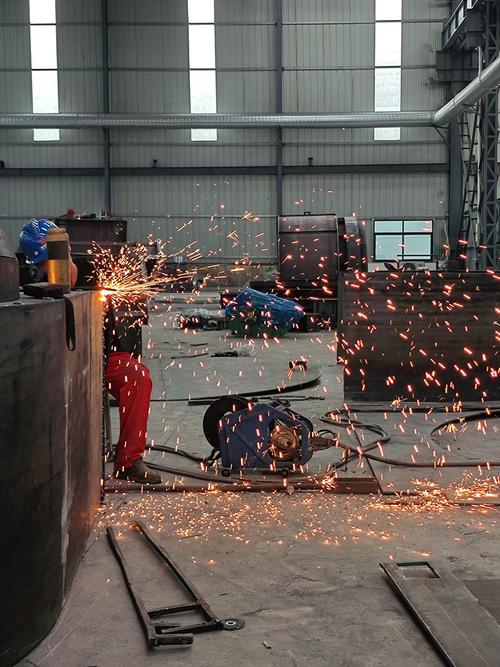
不同场子,要求完全不是一回事
前年苏州一个做医药中间体的客户找过来,愁得头发都白了。
之前找的厂家做5立方结晶罐,合同签的内表面粗糙度Ra0.8,实际做出来只有Ra1.6,焊缝还有小死角。每次换产品CIP清洗,都挂残留,一釜料废了就是几十万,亏了两批就扛不住了。
我们接过来,重新磨了三遍镜面抛光,每一块焊缝都打了R10以上的圆弧过渡,人家现在用了四年,没再出过残留的问题。精细化工要的就是干净,一丁点残留都要命。
去年山西吕梁一个做气化的厂子找过来,定制高温出口弯管。之前小厂家做的,用了八个月就裂了,漏出来的灰渣把旁边的管线都腐蚀了,停了三天工,损失上百万。
为什么裂?不是材料错了,是退火的时候偷了时间,要求保温八小时,他只做了四小时,内应力没消干净,高温冲了几个月就裂了。我们做的时候,老老实实按工艺多保温四个小时,完了做全厚度超声波探伤,现在过去三年了,人家说还好好的。
煤化工要的就是耐造,上千度的冲刷,几兆帕的压力,偷一分工艺都不行。
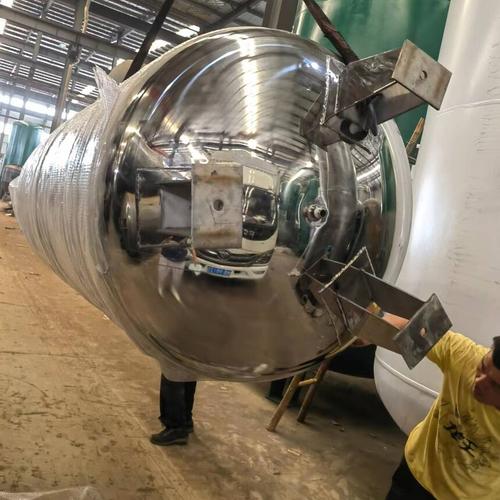
风口下藏着看不见的暗礁
现在进口替代喊得凶,很多原来买进口设备的,都转找国内化工机械厂家做,价格只有三分之一,质量也不差,这是好事。
绿色制造要求降能耗,我们现在做的整体胀接管壳式换热器,比传统管板焊接省15%的能耗,订单都排到半年后了。
不过话说回来,行业里有个难题,没人愿意公开说。就是标准滞后带来的风险。
现在很多新材料新技术出来了,现行标准还是十年前的,根本跟不上。比如说改性四氟密封垫,耐腐性能是普通四氟的三倍,耐温也高20度,但是现行的化工机械密封标准里,根本没有改性四氟的老化测试指标。
很多小厂家就钻这个空子,拿回收劣质改性料冒充新料,价格比正经料低一半,用户买回去,用两年就老化开裂漏料,出了问题各说各的理,连个检测判定的依据都没有,最后吃亏的还是用户。
很多厂家喊着智能制造,上了一堆数字设备,但是核心的应力去没去除,焊缝有没有暗伤,最后还是要靠老师傅敲一敲听声音,这就是现状。
我干这行满二十年了,现在每天还泡在车间里,看工人拉荒,看设备跑合,摸每一条出来的焊缝。
我常跟厂里的年轻师傅说,化工机械是给阎王看大门的,半分便宜不能占。你偷了两毫米的料,省了几千块,最后出了事故,赔的裤衩都不剩。
你们有没有遇过化工机械厂家偷工减料蒙混过关的事儿?不妨出来聊聊。
