选对立式加工中心厂家,帮你省掉车间三年麻烦

上周三夜班,我刚换完工作服。 机修小李隔着两三台机床喊我,声音都抖了。 新上的那台立加,干到第五十件航空铝结构件,主轴偏了0.02mm。 整批活全废,光材料费就扔进去小十万。 找的那个小厂家,报价比正规厂家便宜二十万,说参数全对标进口。真出了问题,老板电话都不接了。 你说闹心不闹心。干了二十年机械,我见过太多工厂栽在选立式加工中心厂家这件事上。
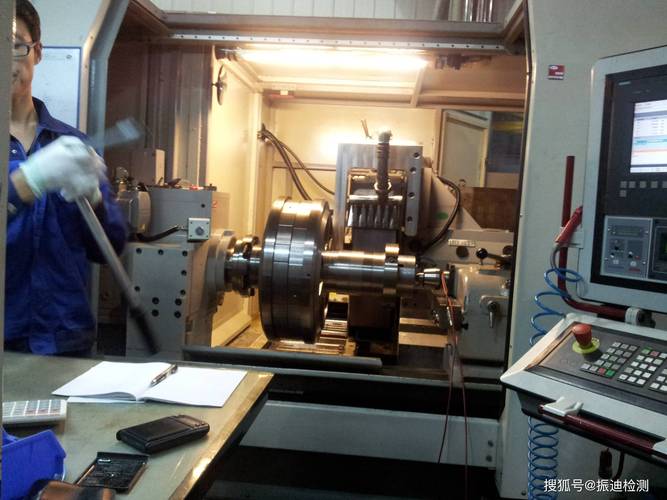
车间立式加工中心主轴偏摆检测现场图
车间立式加工中心主轴偏摆检测现场图

别光盯报价,藏在参数里的门道

很多人选设备,就看主轴转速、行程、价格。说白了,都是给厂家牵着鼻子走。 说实话,立式加工中心的核心,从底到上全是讲究。 底座床身要够稳,必须经过180天自然时效,才能把内应力放干净,不然用个一两年,床身自己变形,精度全飞。 主轴端面跳动必须控制在0.001mm以内,差一丝,干出来的活平面度就不合格。 导轨跨距要比工作台宽度多出12%,切削的时候才不会晃,这个是行业里的底线,很多小厂家连这个都做不到。 现在主流就是两个路线,线轨和硬轨。 线轨跑得快,定位准,适合轻切削快进刀,缺点是扛不住大吃刀量。硬轨稳,能扛重切削,就是速度慢点,维护麻烦点。 不过话说回来,行业内通常不说但实际在做的妥协是什么? 很多小厂家,卖线轨机,给你用非标的滚柱,精度差不说,用半年就磨损。卖硬轨机,要求淬火层厚度18mm,他给你淬10mm,磨导轨的时候磨掉两层,实际剩下不到8mm,干重活不出半年就拉沟。 价格就是这么抠出来的。你以为捡了便宜,实际上吃大亏。
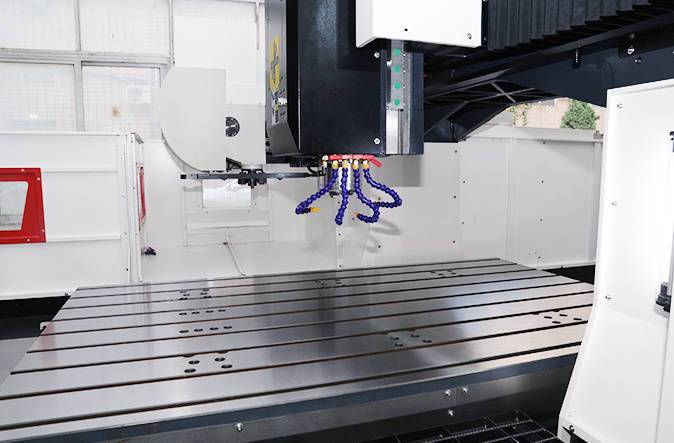
立式加工中心硬轨线轨剖面结构对比图
立式加工中心硬轨线轨剖面结构对比图

不同行业,要求差得不是一点半点

不同行业,要求差得不是一点半点
不同行业,要求差得不是一点半点
做汽车覆盖件模具的王总,前年图便宜找了江浙一个小厂家订了台1890立加。 合同上写的主轴功率11kW,结果干拉荒,连续吃刀不到半小时,主轴就掉速,温度能飙到70度。 拆开一看,电机实际只有7.5kW,厂家换了个铭牌就当11kW卖。模具厂要的就是连续重切削不抖,你功率不够,还怎么干活?最后只能花几万换电机,闹心大半年。 东莞做手机中框的陈老板,去年上了十台小型立加,给某品牌做结构件。要求换刀速度1.2秒以内,批量干出来精度波动不能超0.005mm。 大厂家做出来稳定在1.4秒,满足要求就是达不到标的1.2,报价还高。小厂家给你标1.1秒,报价便宜八万一台,陈老板一口气订了十台。结果用了三个月,换刀精度掉了0.01mm,批量报废了三批货,亏得底掉。 说白了,不同行业找立式加工中心厂家,要求完全不一样。模具厂要稳要扛造,3C厂要快要准,你找不对路子,再便宜也没用。

进口替代潮下,藏着看不见的暗礁

进口替代潮下,藏着看不见的暗礁
进口替代潮下,藏着看不见的暗礁
这两年进口设备贵,交货还慢,好多工厂都找国产立式加工中心厂家替代进口。 说实话,国产现在做得真不错,核心部件都能自主,价格只有进口的一半,出问题二十四小时就能上门,比找老外方便太多。 但是有个行业内不愿公开的难题,很少有人提。就是现在的国家精度标准,还是二十年前定的,只测静态精度,不测连续200小时加工后的动态精度。 静态精度合格≠动态精度稳定,很多厂家就是钻这个空子,出厂测静态全合格,卖出去干不到一个月,精度掉得一塌糊涂,你去找他,他说我出厂符合国家标准啊,你能怎么办? 这个就是标准滞后带来的风险,全靠厂家自己良心,买家根本防不胜防。 我今天在车间蹲了一下午,盯着师傅拆那台坏主轴,想起刚入行时候师傅跟我说的一句话。 买立加,就像找搭伙过日子的人,不能光看门面漂不漂亮,得看内里实不实,能不能扛住日复一日的造。 你们车间有没有碰到过那种参数全好看,实际用起来全是坑的立式加工中心?不妨唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:选对立式加工中心厂家,帮你省掉车间三年麻烦
文章链接:https://m.yxqcspc.com/17237/