上个月跑长三角调研,在常州一个汽配加工厂门口碰到老板老周,蹲在厂区台阶上抽烟,脚边扔了快二十个烟蒂。跟前摆着一箱刚返工回来的连杆,每一个孔都差了0.02mm,整批一百多件,全废。给主机厂赔了十几万,加工费一分没拿到,连带着坯料钱都搭进去了。
不就是个铰孔吗?很多人觉得没技术含量,找个报价低的厂做就行。结果呢?差这两丝,小半年白干。
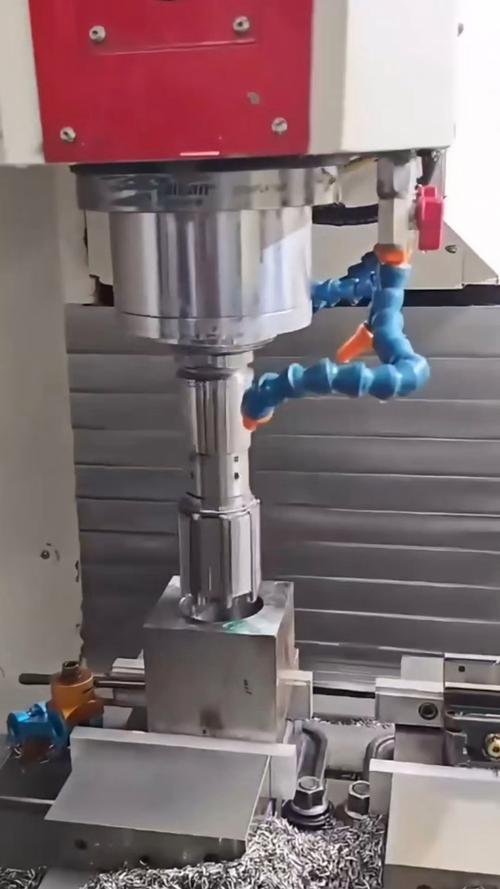
能稳住铰孔精度的厂,全藏在这几个细节里
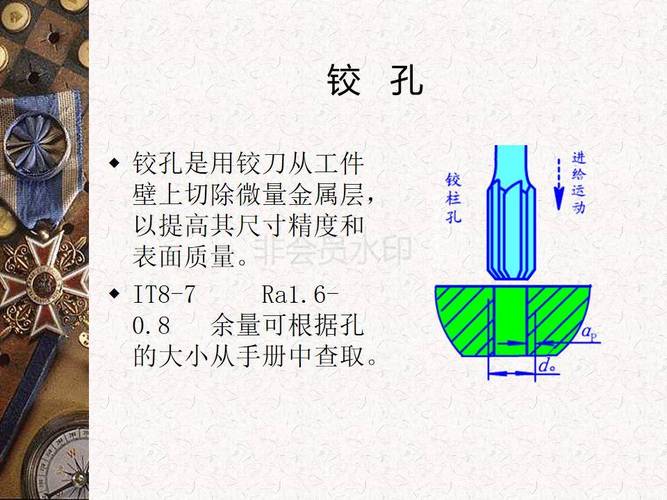
说实话,选厂真不是看谁展厅大谁设备新就完事,铰孔精度稳不稳,全在没人注意的小细节里。
第一看设备累计运行时长。别听老板吹我这全是刚买的进口设备,铰孔这个活,玩的就是人对设备的熟度。一台设备干同类型的铰孔活干了上万小时,哪个位置容易飘,调刀要留多少余量,师傅闭着眼都能摸对。刚装的新设备,头一年精度都飘得厉害,老师傅也要摸大半年才能摸准脾气。验厂的时候别光顾着看荣誉墙,直接钻车间翻设备系统的运行记录,一目了然。
第二看试加工的取样方式。靠谱的厂心里没鬼,你要试加工,他直接给你连续做十个,从第一个到第十个打包给你带走测。那种磨三四个小时给你做一个“完美样品”,说你看这精度多好,这种十有八九有猫腻。那个样品是专门给你磨出来撑门面的,批量生产根本达不到这个精度。
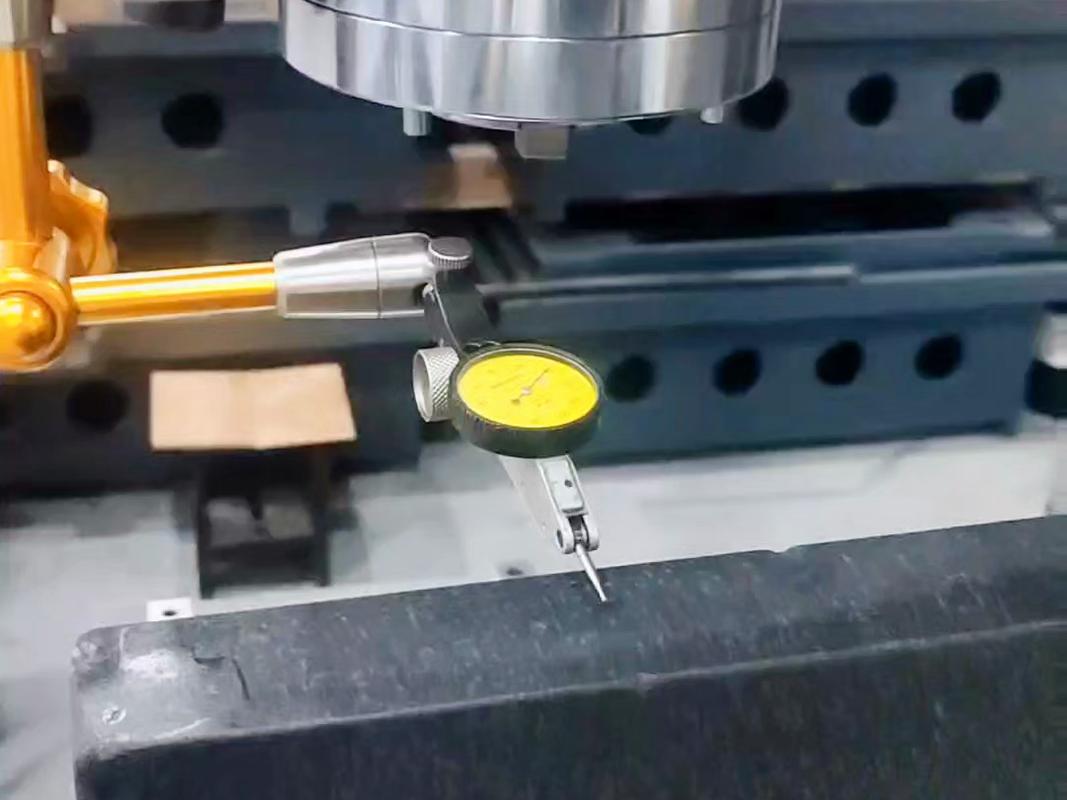
第三看铰刀的管理流程。十个精度超差,七个问题出在铰刀上。小厂图省事,铰刀磨完直接上机,连径向跳动都不测,磨歪了都不知道,做出来的孔圆度能好?靠谱的厂,每一把新刀、每一次重磨,都要上检测台测跳动,不合格重新磨,磨不好直接扔。你去刀具区转一圈,有没有专门的检测台,有没有每把刀的检测记录,一眼就能看出门道。
什么样的厂家能碰,什么样直接pass
我跑了快十年机械圈,见过靠谱的厂基本都是一个路数,不靠谱的也各有各的坑。
最推荐的就是细分领域的专精小厂。比如常州的弘力精密,二十多年就只干液压件、汽配的铰孔外协,别的活给多少钱都不接。八台铰床,五台都是用了十年以上的老设备,每一台固定干某个范围的孔径,从来不随便换活乱调。我上次去,正好碰上去抽检,连续抽了二十个工件,公差最大差了不到0.003mm,比很多大厂做的都稳。这种厂报价不最低,也不最高,就是稳定,做十年都不会突然掉链子,很多主机厂的外协都定点放他们家。
那什么厂绝对不能碰?第一就是什么活都接的万能加工厂。今天做钣金,明天做铣削,铰孔就是捎带手的附加活,报价比市场价低三成,你贪便宜去了,做好了是运气,做坏了是正常。出了问题他还跟你说不就差一点,凑合用不行,能把你气晕。第二就是开厂不到两年的新厂,接大订单真的要慎重点,经验攒不出来,调刀控精度的手感没练出来,批量出问题的概率比老厂高太多。
不同采购规模的签约避坑清单
说点落地的,不同的订单量,签合同的时候要盯不同的点,别踩坑。
要是你就是小批量,几十件以内的活,别找那种大集团大厂,人家根本不爱搭理你,排单排一个月,还给你派实习生练手,不如找专门接散单的专精小厂。记住,合同一定要加一条:整批精度超差,坯料损失一起赔。别只签赔加工费,你的坯料本身就比加工费贵,真废了赔那点加工费顶什么用?
中批量,几百到几千件的订单,一定要先做五十件试生产,全检合格了再开整批。预付款最多给三成,别听老板说什么原材料要涨价,资金周转不开要多付,你松口了,后面出问题你连话语权都没有。还有,公差一定要写死,别写“符合行业标准”这种模糊话,直接写清楚,孔径公差范围多少,圆度不超过多少,圆柱度不超过多少,一个字都不能含糊。
大批量,上万件的长期订单,最好安排自己的质检驻厂头三天,天天抽测精度。很多厂开头给你做得好好的,赶工期了就开始省工序,铰刀该换不换,该重磨不磨,做着做着精度就飘了,等你全收货才发现,人家钱都收完了,根本懒得管你。
不过话说回来,不管订单大小,别信那种“我给你便宜五个点,你放宽点精度要求”的鬼话。铰孔差一丝,装上去就是报废,后期售后的钱,比你省的那点加工费多十倍都不止。做机械这行,拼的就是个细,差一丝,就是天差地别。选厂多盯细节,别只看报价,找对了人,少亏十几万,这不比什么都强。
