2026-10-07 09:22:05 分类:商机
那天早上车间的骂架
去年深秋的一个早上。
雾把整个车间的窗户都蒙住了。
刚换好工服,就听见检验台那边炸了锅。
隔壁班的老王,跟质检李姐吵得脸都红了。
一批发出去的汽车半轴,退回来了。一百二十件,八十件内螺纹滑牙。
剖了三件,七根丝锥断在孔底,断口齐整得像刀砍的。
老王说我用的进口丝锥,进给转速都对,怎么会断?
李姐掏出客户给的检测报告,指着一行数骂,你自己看,客户要求攻丝扭矩控制在10N·m以内,你们这批测出二十多,能不断?
那时候我才发现,很多干了十几年机加的,都没把攻丝扭矩当回事。
总觉得攻出来有牙就行。
哪知道这玩意儿就是埋在流水线里的地雷。
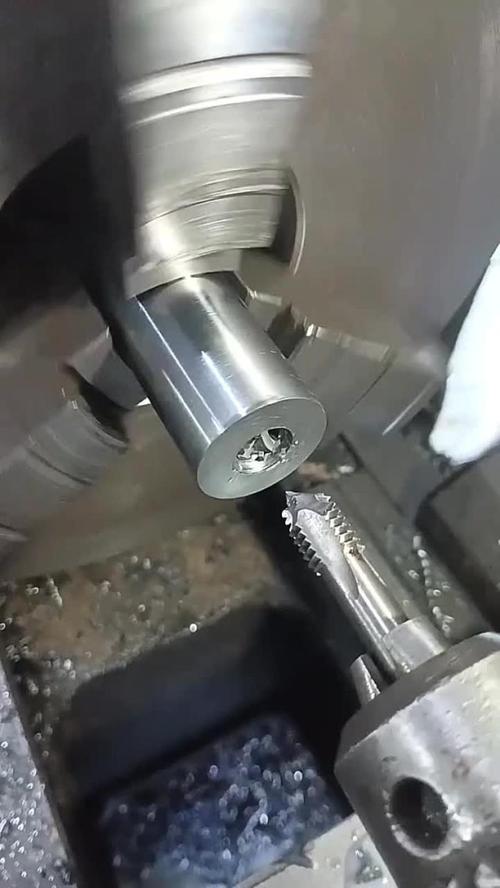 断在汽车半轴工件内的丝锥车间实物图
丝锥断了,多半是扭矩没踩对点
说白了,攻丝扭矩就是丝锥啃金属的时候,需要拧多大的劲。
劲小了,切不动,牙出不来。劲大了,丝锥扛不住,直接崩断。
很多新手上来就问,我攻M6的Q235,扭矩该调多少?
我给你说实锤数,正常盲孔,8.5N·m,差一点都不行。
如果是45钢,攻之前调质过,硬度超过220HB,扭矩直接跳一倍都不止。
还有,只要你的实际扭矩比丝锥额定扭矩高30%,丝锥寿命直接掉八成,别不信,我测过不下百次。
现在市面上两条路线吵得凶,挤压丝锥和切削丝锥。
都吹挤压好,精度高,强度高,没排屑。
说实话,行业内不说的秘密是什么?大多数厂换挤压,不是为了精度,是为了省事儿。
切削要清排屑,一不小心堵孔就断刀,挤压不用排屑,批量干的时候崩刀少,能少停几次机,多赚点工时费。
妥协是什么?挤压丝锥对底孔要求苛刻到变态,底孔大0.05mm,扭矩不够,牙型不满。底孔小0.05mm,扭矩直接超一倍,分分钟断给你看。
很多小厂接了活,不管材料对不对,全上挤压丝锥,就是图省事儿,出了问题再补,反正损耗算在成本里。
不过话说回来,要是软铝软铜,干小螺纹,挤压确实爽,你要是干硬钢,还瞎用挤压,那就是给自己挖坑。
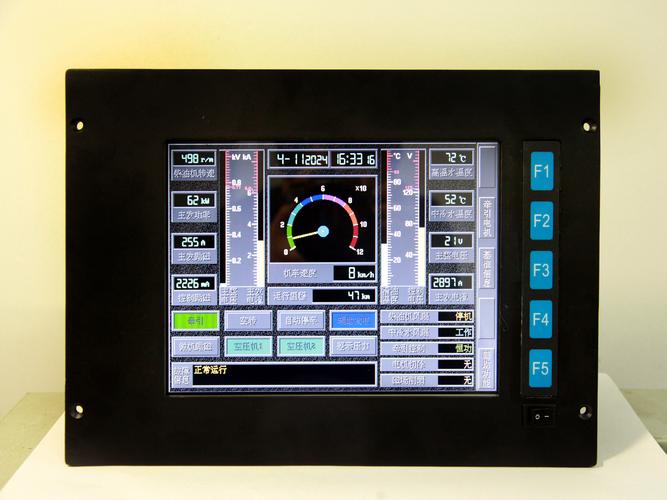 数控攻丝机攻丝扭矩实时监控屏幕图
不同行当,扭矩要求差出十万八千里
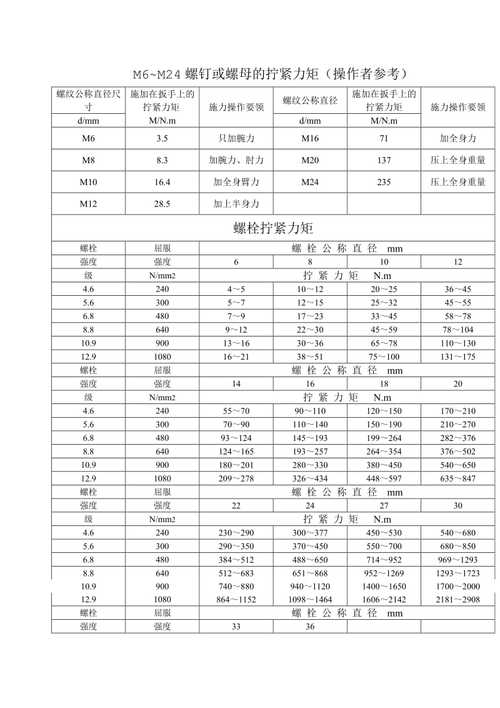 不同行当,扭矩要求差出十万八千里
汽车底盘零件,是我干这么多年见得对攻丝扭矩要求最严的民用领域。
我们厂常年给自主车企供转向节,上面那个M12的安装螺纹,是装球头的,要求扭矩公差必须卡在±10%以内。
之前有一年,我们图便宜用普通风动攻丝机,扭矩全靠师傅手上的感觉,一批活干下来,扭矩飘得从12N·m到28N·m都有。
出货三个月,客户退了三批,不良率1.2%,光返工就花了十几万。
后来换了带扭矩闭环的数控攻丝机,把扭矩锁死在18±1.5N·m,不良率直接掉到0.03%,再也没退过货。
为啥要求这么严?扭矩松了,螺纹间隙大,跑高速球头会掉,出人命的。扭矩紧了,内螺纹已经被拉伤,用个一年半载直接断,照样出事。
换到航空航天的钛合金结构件,要求又完全不一样。
前年给一个院所干TC4钛合金的机架螺纹,M5的盲孔,要求每一个都测攻丝扭矩,留记录存档。
一开始我们不懂,随便调了个扭矩就干,结果送去检测,一半牙型不合格。
后来跟对方的工艺师聊才知道,钛合金粘刀,弹性大,扭矩不够,丝锥切进去,材料弹回来,牙就瘦了。扭矩太大,丝锥挤得太狠,直接把材料拉伤,疲劳寿命直接掉三倍。
最后我们把扭矩定在4.2N·m,差0.5N·m都不行,才顺顺利利过了检验。
这行,哪怕一个螺纹不合格,整个机架废掉,几十万的材料就打水漂了,能不小心?
现在都说实时扭矩监控,都说进口替代,以前带扭矩控制的攻丝机全是进口的,一台几十万,现在国产的几万块就能拿下,还能实时存扭矩数据,每个工件的扭矩都能追溯,这确实是实打实的进步。
很多小厂原来玩不起扭矩控制,现在也能用上,良率一下就上来了。
不过有个事儿,行业内没人愿意摆到台面上说。
现在的国家标准,攻丝扭矩的测试标准还是几十年前定的,全是按常温干切来算的。
现在哪个厂攻丝不用乳化液?不用切削油?甚至还有用高压冷却、MQL微量润滑的。
乳化液浓度差1%,扭矩就能差15%,切削油粘度差两个号,扭矩差20%都正常。
标准不变,大家测扭矩都按自己的规矩来,客户说你扭矩超了,你说我按国标测的,出了质量问题,扯半年都扯不清。
这就是标准滞后埋的雷,说不定哪天就炸在谁头上。
我干机加快二十年了,天天跟丝锥打交道,总结出来的土话就是:”攻丝看扭矩,就像老中医把脉,跳快了跳慢了,都是病。”
别总拿”攻出来有牙就行”糊弄事儿,你糊弄它,它就糊弄你,到头来亏的还是自己。
对了,你们车间有没有遇过,扭矩调的明明对,还是莫名其妙断丝锥的邪门事儿?
出来唠唠呗。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间老师傅聊攻丝扭矩:藏在螺纹里的隐形质量杀手
文章链接:https://m.yxqcspc.com/17388/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
