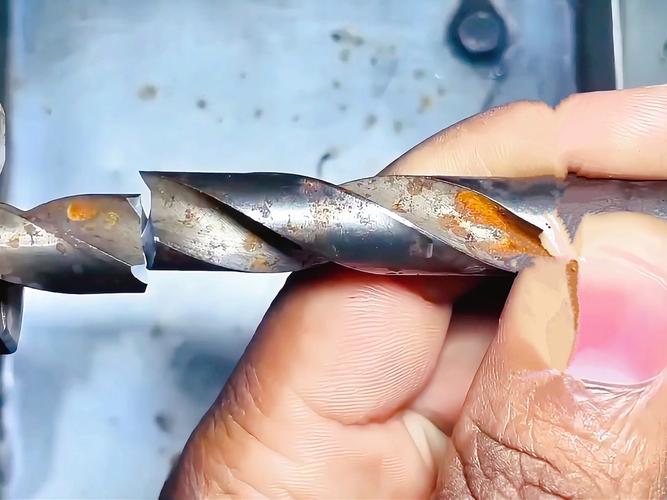
上个月中班快下班,小王那突然轰的一声。 整台加工中心都抖了三抖。 拆下来一看,12mm的钻头齐根断在半透孔里,十几万的调质45钢主轴坯,直接废了。 机加工车间钻头断裂报废工件实拍 追究下来,这批钻头是采购图便宜换的小厂货,比之前便宜三分之一,谁想到刚用第三根就出这事。 很多人觉得钻头不就是个铁疙瘩?哪家都能用。 我干了20年车间,说句实话,钻头厂家的水平,直接决定了你车间的接单底线。 钻头那点门道,内行都不往外说 钻头那点门道,内行都不往外说 很多人以为钻头是把铁切掉,不对。 实际上是靠刃口把切削区的铁挤碎,再顺着排屑槽带出来。 这里头三个参数,差一点都不行。 加工普通调质钢的黄金比例就是:前角12度,后角8度,刃口圆角0.02mm,差1度,寿命就能掉三分之一。 现在主流钻头两种材料路线,一个是高速钢M35,一个是整体硬质合金。 高速钢便宜,韧性好,碰到毛坯夹砂不崩刃,但是硬度不够,吃刀量大了容易烧刀,适合小作坊零星加工。 整体硬质合金硬度高,转速能开到高速钢的三倍,寿命是五倍以上,就是贵,脆,碰到点杂质直接断,适合批量稳定的活。 不过话说回来,行业内通常不说但实际在做的妥协是什么? 就是很多中小钻头厂家,卖硬质合金钻头的时候,会用回收料掺新料做刀坯。 好的刀坯是100%原生碳化钨,掺个20%回收料,成本降四分之一,外行拿硬度仪都测不出来,只有用的时候才知道,寿命比全新料的少一半,还容易断。 还有涂层,要求涂层厚度是3μm,很多厂家偷偷做到1.5μm,省涂料钱,你拿到手摸不出来,用个三五天涂层掉了,还以为是你自己参数没调好。 不同行业的钻头,差得能有十万八千里 就说两个我碰过的真实案例。 第一个是风电行业的法兰钻孔。 去年山西一个客户过来找我们试加工,要钻28mm深210mm的孔,法兰材质是Q355,批量几百件。 原来用的本地小钻头厂家的货,平均一根钻13个孔就得换,换刀停线的功夫都比加工时间长。 后来找了江苏一家专门做矿山风电钻头的厂家,定制了加长排屑槽的款,刃口开了分屑槽,你猜怎么着? 一根平均钻89个孔才需要磨,成本直接降了七成多。 风电法兰钻孔加工用整体硬质合金钻头实拍 第二个是3C行业的铝合金中框钻孔。 之前给本地一家苹果代工厂做配套,要求钻完孔的毛刺不能超过0.01mm,不然后续喷砂过不了。 原来合作的钻头厂家,按普通铝用钻头做,每加工200个零件就得修一次刃,换刀修刃太耽误事。 后来换了东莞一家专门做3C细钻的厂家,人家把刃口做了0.01mm的微倒圆,还涂了类金刚石涂层,这下好了,一根能加工1200多个,毛刺全达标,客户直接把全年的钻头订单都给过去了。 说白了,靠谱的钻头厂家,不会拿一款钻头卖给所有行业,懂定制,才是真本事。 进口替代热里,藏着行业不愿说的暗礁 进口替代热里,藏着行业不愿说的暗礁 这两年都喊进口替代,原来卖大几千一根的进口钻头,现在国内好多钻头厂家都喊能替代。 价格只要三分之一,性能差不了多少,很多厂家都换了,确实省了不少钱。 这是好事,我举双手赞成。 但是有个行业内不愿公开的难题,很少有人提。 就是咱们国家现行的钻头质量标准,还是十多年前定的,只测宏观尺寸和整体硬度,根本不测刃口的微观一致性。 什么意思?就是批量拿100根钻头,尺寸硬度全达标,但是刃口的圆角、跳动,可能有五六根差个0.03mm。 你加工普通孔没事,要是干高速精密钻孔,比如航空航天的微孔,或者汽车发动机的连杆孔,差这0.03mm,直接断刀报废工件,你找厂家,人家说我符合国家标准,你没地方说理去。 还有绿色制造这块,现在要求钻头涂层的废液要处理,很多小厂家直接偷排,成本降了,卖得便宜,但是把污染留给当地了,这个事,行内人都知道,没人明说。 我昨天还在工具房磨旧钻头。 干了这么多年,我总结了一句土话: “买钻头别光看报价看牌子,拿放大镜瞅一眼刃口,平不平整,有没有崩边,就知道厂家用不用心。” 很多人买钻头只算单根钻头的成本,不算断刀报废工件、耽误工期的成本,这才是最亏的。 你们车间碰过最坑的钻头厂家是什么事?同行们不妨聊聊。