2026-10-07 12:56:46 分类:商机
昨天整理工具柜,翻出来三年前那根断了的凸轮轴试样。
黑褐色的断口,细纹裂的像枯树皮。
那天客户拉着三整车货堵在车间门口,说这批凸轮轴跑了不到三万公里,断了七根,要我们赔双倍。
我蹲在厂门口抽烟,抽了整整两包。
就是当初为了省二十万,换了个小厂的高频淬火机。
那破设备,到现在我想起那半夜跳闸的声音都头疼。
你根本想不到,厂家水平差在哪
很多人觉得高频淬火不就是给零件加热淬火嘛,谁家设备不一样?
放屁。
核心就是感应圈和频率控制,我干了二十年,见过的坑能堆半间仓库。
高频淬火的原理说白了就是电磁感应发热,表面快冷变硬,但是要控得准,就全看厂家的调校。
给你说三个硬指标,外行根本不知道。
第一,淬硬层深度要求0.8-1.2mm的汽车零件,差个0.2mm,寿命直接砍一半。
第二,感应圈和零件的间隙误差,绝不能超过0.15mm,多了10丝,加热就不均匀,硬度直接掉HV100以上。
第三,常用的中小零件淬火,频率必须稳在10-50kHz之间,波动超过5kHz,变形量直接超差。
现在市场上两条主流路线,全固态高频和电子管高频。
全固态的好啊,省电,故障率低,占地还小,就是开机就能用,不用预热。但是一套下来比电子管的贵小四十万。
电子管的呢,便宜,但是每天开工要预热半小时,电费比全固态多30%不说,电子管两三年就得换一根,换一次就是小几万。
说实话,行业内通常不说但实际在做的妥协是什么?
不少小厂家做全固态,拿拆机翻新的旧模块当全新的卖,一块模块省几千,整套设备下来能省十几万,卖给你价格比正规厂家低一大截,你看着捡便宜了,用一年模块烧坏,人家连售后都找不到。
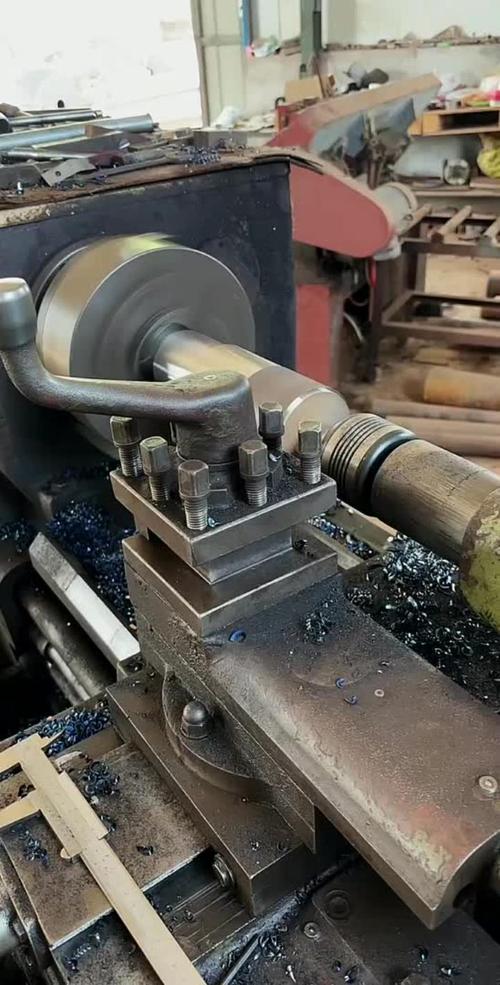 机械车间高频淬火机加工汽车凸轮轴现场
不同行业,要求差得可不是一点半点
就说汽车零配件这行,你做凸轮轴、曲轴,要求的就是变形小,淬硬层均匀。
去年给隔壁一汽配套的小加工厂,换了国内某正规高频淬火机厂家,人厂家上门给改了感应圈的绕向,把淬火后的变形量控制在0.05mm以内,省了后面一半的磨加工工序,一年省出二十万加工费。
之前那个小厂的设备,变形量稳定在0.2mm,磨加工吃刀量太大,好好的一根轴,磨完硬度就不够了。
换风电行业呢?完全不是一回事。
前年我们给风电厂做主轴端面淬火,要求耐磨层深度要到5mm以上,还要扛得住零下四十度的低温冲击。
一开始找了个只会做汽配的厂家来做,做出来的试样,低温冲击直接不合格,裂得不成样。
后来换了专门做大型工件淬火的厂家,人家把频率降到8kHz,改了连续淬火的走刀速度,硬生生把残余应力降了三分之一,才达标。
不过话说回来,很多高频淬火机厂家什么活都接,但是根本没做过不同行业的调校,拿做小零件的思路做大工件,不出问题才怪。
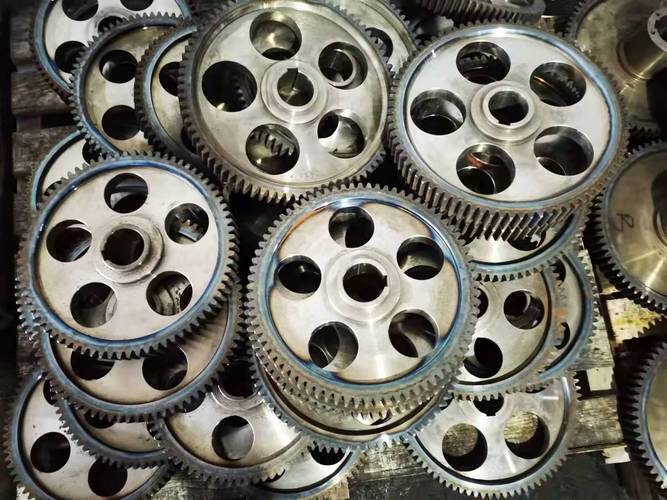 大型风电齿轮高频淬火加工实拍
现在的新路子,还有藏着的坑
 现在的新路子,还有藏着的坑
这两年进口替代的步子走得快,说实话,现在不少国内的高频淬火机厂家,做的真不比进口的差。
我上个月去昆山看了一家,做出来的设备,稳定性跟进口的差不多,价格才是人家的一半,售后还随叫随到,哪像进口设备,换个零件等半个月,收费贵的抢钱。
现在也都讲绿色制造,不少厂家都加了余热回收装置,能给车间供热水供暖,一年省好几万暖气费,这不挺好?
不过有个行业内不愿公开的难题,我今天说出来,不怕得罪人。
现在国家对淬火零件的硬度、深度都有明确标准,但是对淬火后的残余应力,根本没有统一的强制检测标准。
啥意思?就是很多厂家卖你设备,帮你调出合格的硬度就行,残余应力大不大,要不要做后续去应力工艺,根本不管。
你零件做出去,进厂检测全合格,用个三五年,应力慢慢释放,直接断轴裂齿,出了大事故,你回头找设备厂家,人说我只卖设备,工艺问题你自己解决。
这个标准滞后带来的风险,不知道害了多少老老实实做加工的厂子。
很多小厂家为了压价格,连配套的冷却系统都给你偷工减料,残余应力控不住,坑的就是不懂行的新人。
我现在每天擦设备,都要摸一下这台用了六年的国产高频淬火机,当初买的时候比小厂贵了二十五万,用到现在,除了换了一次冷却液,啥毛病没有,省了多少烦心事。
我们干加工的老炮有句土话:“买设备不看眼前报价单,要看十年后你的维修单”。
选高频淬火机厂家,别光盯着谁便宜,要看人家愿不愿意给你磨细节,愿不愿意根据你的零件改工艺,那些张嘴就说啥都能做,价格低的离谱的,早晚坑你一把。
你们有没有碰到过,因为找错高频淬火机厂家吃大亏的事?留下来唠唠,大伙都长长记性。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:选对高频淬火机厂家:一个老机修掏心窝的经验
文章链接:https://m.yxqcspc.com/17398/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
