上个月夜班刚接完车间值班的电话,套上工装就往3号车间冲,天还没亮透,厂房外的霜结的厚。
开10吨行车的张师傅拍着护栏骂,说吊着重两吨的冷冲模具刚走到冲压工位上空,溜钩了半米,擦着安全线砸到地上,溅的铁屑飞出去三米远。
我蹲下来拆制动器端盖的时候,手都蹭上了黑亮的齿轮油,摸了摸摩擦片的剩余厚度,指尖都能感觉到因为偏磨形成的斜茬——剩下的料连1.5毫米都不到。
前一周刚换的新片,怎么磨成这样?
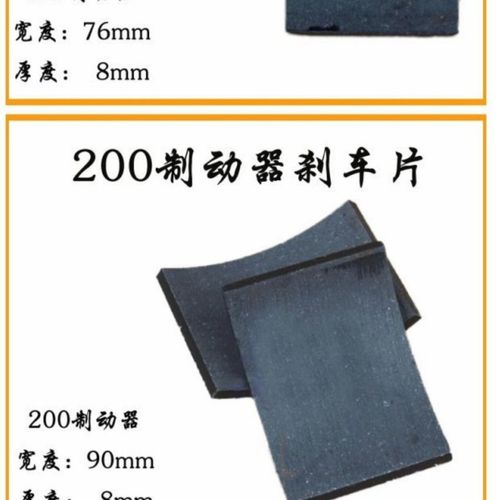
拆的时候才发现,上次装片的小工,把弹簧的预紧力拧的差了两圈,两边的摩擦片间隙一边是0.2毫米,一边是1.1毫米,等于全靠薄的那一侧硬扛,不磨成薄片才怪。
磨的不是片,是两边的受力账
很多人觉得制动器就是个刹停的零件,磨完换个新的就行,根本不知道这里头的账,从来不是单算一片摩擦片的钱。
干了这么多年,我记了三个死数,到现在都没改。
第一,制动盘的端面跳动量不能超过0.05毫米,超了的话,摩擦片的接触面积少三分之一,每1000小时的磨损量能到0.8毫米,比正常工况快6倍。
第二,抱闸弹簧的预紧力,必须按额定载荷的1.25倍来调,差个5%的力,磨损率能差出三分之一都不止,还容易出现刹不住的风险。
第三,摩擦片的剩余厚度低于3毫米时,必须强制更换,别想着凑合用,真出了溜钩的事故,那点省下来的片钱,连赔偿的零头都不够。
现在主流的摩擦片就两条技术路线,说穿了就是两种材料的取舍。
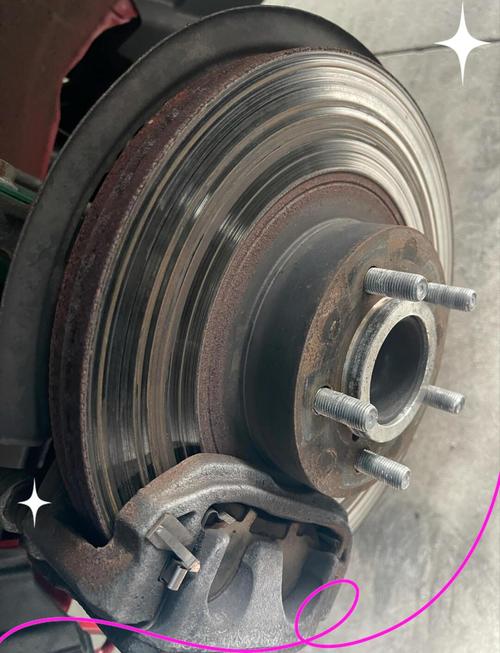
半金属摩擦片的优势是300℃高温下摩擦系数仍能稳定在0.35左右,不怕连续动作带来的热衰退,缺点是材料硬,磨下来的粉是粗的金属屑,很容易在对偶的制动盘上拉出硬沟,用个半年盘面就全是印子,下次换片的时候,必须先把盘拆下来车一刀,磨平了才能装新片,不然间隙不均匀,偏磨能把片俩月就磨穿。
另一种是无石棉有机摩擦片,材料软,磨下来的粉是细的,不伤制动盘,但是耐热性差,温度超过180℃的时候,摩擦系数直接掉一半,连续吊重热起来之后,刹不住是常有的事。
行业内很少主动提的妥协是,为了迎合客户“片越耐磨越好”的需求,刻意提高摩擦片的硬度,哪怕这会加速对偶制动盘的损耗。
说实话,这招特别管用。
客户换片的时候,拿硬度高的半金属片装上,头三个月测下来,每千小时磨损才0.2毫米,比普通片耐磨一倍,客户觉得占了大便宜。等过了半年,发现制动盘上全是深沟,换一个20吨行车的制动盘小两千,还要花半天的停机时间拆装,算下来的成本,比用软片高出去三倍都不止。
划算个屁。
不同工况下,磨损的账根本算不到一块
别拿一个参数套所有设备,制动器的磨损要求,从来没有统一的标准答案。
去年去天津港帮着排查岸桥的制动故障,就是那种吊几十吨集装箱的大设备。他们的制动器装在高速轴上,一天下来要动作两千多次,每次动作的间隙才1秒,根本没等散热。之前他们图便宜,选了那种高硬度的半金属片,刚换上去头三个月,测下来每千小时磨损才0.2毫米,觉得捡着宝了。
结果到七月份正午的时候,甲板上温度42度,制动器连续动作俩小时,温度窜到260度,摩擦片直接磨出了一层光滑的釉面——就是那种因为高温焦化形成的硬壳,摩擦系数直接掉到0.1以下,吊的20吨集装箱滑了半米,差点砸到下面过的集卡。后来换了带散热槽的有机基片,虽然每千小时磨损涨到了0.6毫米,但是温度到300度的时候摩擦系数还能稳在0.3,半年下来算总账,反而比之前省了三分之二的维护成本。
还有个完全不一样的场景,去年给本市三甲医院换电梯的制动器摩擦片。一开始物业的师傅皱着眉说,你们这片怎么比网上的贵三倍?我拿片给他对比,网上那种99块一套的片,摩擦材料里加了大量的重晶石,密度大,看着厚实,实际上磨下来的黑粉顺着电梯井飘到走廊,病人家属投诉了好多次。
我们给换的低粉尘有机片,磨下来的粉是浅灰色的细绒,而且医院的电梯24小时不停,一天启停三千多次,但是载荷轻,最高也就1吨,环境温度常年在25度左右,根本不需要那种耐高温的硬片。换完之后物业师傅说,之前贪便宜买的硬片,用了三个月就磨到剩2毫米,还把制动轮磨的全是印子,每次启停都抖,扶着扶手都站不稳。
现在去行业展会逛,满场都是智能制动器,装个厚度传感器、温度传感器,说能实时监测磨损状态,提前一千小时预判故障,听着挺高级。
我上次跟个参展的技术人员聊,问他,如果制动盘上有拉沟,导致局部接触面积变小,磨损量比正常情况快三倍,你的传感器测的是平均厚度,能发现这种局部的偏磨吗?
对方愣了半天,说这个我们暂时没考虑。
这就是现在大家都在装智能监测的时候,藏在水面下的暗礁。
当前国标对摩擦片磨损率的测试,是在实验室理想工况下完成的,完全没有覆盖现场安装偏差、热衰退、弹簧力衰减等实际变量。之前我们遇过一个供应商,拿实验室测出来的报告说他们的片磨损率比进口的低30%,结果装到现场,因为安装的时候端面跳动超了0.03毫米,实际磨损率是实验室值的5倍,用了俩月就磨到极限了。找供应商说理,人家拿国标报告出来,说我们的检测完全符合要求,你现场安装的问题,跟我们没关系。
还有现在大家都在搞进口替代,之前一套进口制动器两万多,现在国产的两千多,价格打下来了,客户也愿意买单。但是很少有人提,国产摩擦片的磨损离散度有多高——同一批次生产的片,装到同一个设备上,有的能用一年,有的三个月就磨没了。这个事行业里没人愿意公开说,毕竟价格优势在那摆着,谁会主动提自己的产品一致性差?
我们车间的老班长之前干了一辈子维修,说过句土话,我到现在都记着:“制动器这玩意儿,你别光盯着屏幕上的数字,得摸得到盘的温度,听得到刹停的脆声,光靠传感器报数,早晚要栽跟头。”
干了这么多年,我见过太多人拿着手册上的参数硬套现场,明明是高温连续动作的工况,非要选最硬的片图耐磨;明明是低载荷高洁净度要求的场景,非要选耐高温的片当卖点。真出了事故,再回头算那点小账,早就晚了。
对了,你们平时换制动器摩擦片的时候,是只拿卡尺量量剩余厚度就完事,还是会顺便摸一摸制动盘的温度,量一量弹簧的预紧力,看看两边的间隙是不是均匀?
