去年三季度的退件单现在还夹我文件夹里。420根GCr15精密主轴,客户质检的时候用粗糙度仪一搭,表面均匀分布着0.02mm的浅拉痕,直接整批退回。
班组的小伙子查了三天。换了滤芯,换了砂轮,甚至把切削液全抽出来重新过滤,还是找不着原因。
最后是他蹲在液槽边伸手掏,掏出来半块掉在槽底的磁块。
哦。
原来那台用了快五年的磁性分离器,磁鼓上的焊缝裂了,三块磁块掉了俩,剩下的一块也歪在边上。等于这半个月来,分离器基本没干活,细铁屑混在切削液里循环,磨出来的痕,可不就是这么来的。
那小伙子当时拍着控制柜骂,说这破设备装了跟没装一样。我没接话。我蹲在旁边摸了摸剩下的磁鼓,表面温度比平时高了两度——因为没有磁块吸铁屑,刮片一直干磨,能不热吗。
别光看参数表,磁块的猫腻比你想的多
很多人对磁性分离器的印象,就是个装在液槽边的铁疙瘩,转啊转,把铁屑刮出来就行。哪有那么简单。
我之前跟供应商掰扯过好几次,现在市面上吹的磁强度,很多标的是12000高斯,你真拿高斯计去测,磁鼓表面离磁块2mm的位置,能有8000高斯就谢天谢地了。
还有那个间隙参数。行业通用的技术文件里写,刮片和磁鼓的间隙要不大于0.2mm。实际装完跑合三个月,因为天天跟着转,振动免不了,这个间隙能涨到0.5mm。这时候那种头发丝细的铁屑,根本刮不下来,跟着磁鼓转一圈,又掉回液槽里循环。
更别说磁块本身的寿命。正规烧结钕铁硼磁块的年退磁率不超过3%,那种用回收碎料压出来的劣质块,半年就能退掉20%的磁强,用着用着就跟个普通铁疙瘩没区别。
现在市面上的主流方案就俩。一种是整鼓面满铺磁块,从磁鼓的顶部一直铺到接近底部的位置,磁覆盖面积大,吸屑的效率高,就是成本贵30%。另一种是半区铺磁,只把泡在切削液里的下半截贴满磁块,上半截空着,对外说“防止铁屑搭桥堵排渣口”。
哦对,这里就得说点行业里不会写在采购手册上的妥协。
很多厂家为了压报价,明着用半区铺磁,实际铺的区域里,磁块之间还留1公分的空。对外解释是“预留热胀冷缩的间隙”,说白了就是省料。我上次拆了个新买的便宜货,磁块贴的最高位置,离日常的液面高度差了3公分——合着一半的磁区根本泡不到液里,吸个屁。
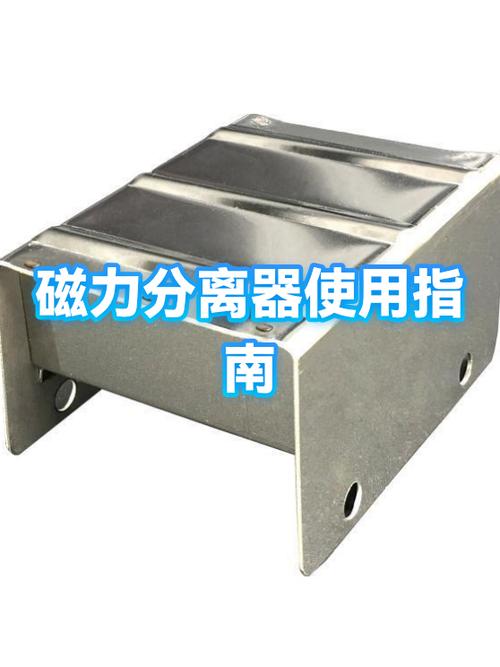
你别觉得我夸张。上次给一个客户做改造,他们之前采购的三台分离器,安装的时候就没调水平,磁鼓一头高一头低,低的那头泡在液里,高的那头离液面差了快5公分,三台设备天天转,铁屑全靠后面的纸质滤芯拦,滤芯换的比吃饭还勤。
换了三个行业才知道,根本没有通用的分离器
刚入行的时候我也觉得,不就是个吸铁屑的设备,换个车间还能有啥不一样?直到跑了快十个不同的加工现场,才知道这话有多幼稚。
就拿我们自己的车间来说,常年做的是普通轴类、盘类零件,吃刀量不小,切削液里混的铁屑,最大的能有指甲盖那么大,碎的也有小米粒粗。这种工况下,根本不需要啥花里胡哨的功能,磁强度够,刮片硬实,能把大铁屑及时刮下来就行。我们车间那台用了快8年的分离器,除了换过两次聚氨酯刮片,磁块从来没换过,现在转的好好的。
去年接了个粉末冶金厂的改造活,才知道原来同样是吸铁,要求能差这么多。
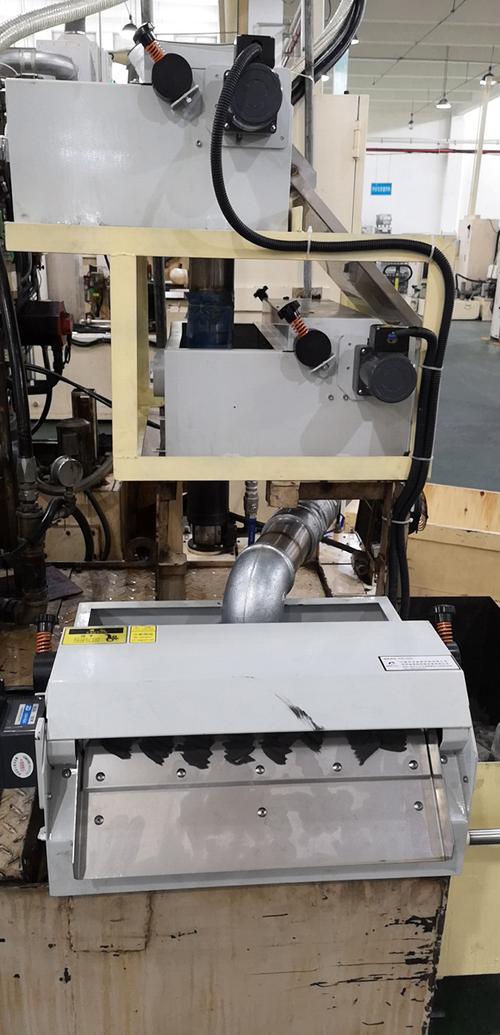
他们的产品是铁基粉末压出来的结构件,烧结完要过冷却液,混在液里的铁屑,是直径才15微米的细粉,比面粉还细。之前他们用的普通磁性分离器,根本吸不住——颗粒太轻了,磁鼓刚把细粉吸上来,一转就因为离心力甩回液槽里。三个月换了二十次滤芯,工人掏槽掏到发火,说再这么干就辞职。
我们去了之后没换整个设备,就改了俩地方。把磁鼓的线速度从原来的0.3m/s降到0.15m/s,转的慢了,离心力小,细粉就不会被甩下去。再把刮片和磁鼓的间隙压到0.1mm,比原来的间隙小一半,刮的更干净。就这么个小改动,他们现在的滤芯能扛3个月,工人再也不用天天趴在槽边掏渣。
别听销售拍着胸脯说“我们的分离器通吃所有工况”。通吃个鬼。他连你家的铁屑是粗是细,是干是湿,密度多大都不知道,通吃什么。
现在吹的智能制造,最后还是要落回这堆铁疙瘩上
这两年车间上了智能运维系统,好多设备都加了传感器。磁性分离器也跟着升级了,加了磁强在线监测,加了刮片间隙报警,加了集渣桶满溢提醒,数据全传到中控室的大屏上,看着特别高级。
说实在的,这些功能确实有用。原来我们要每个月拆一次磁鼓测磁强,现在传感器直接把数据传过来,哪块磁退的快,哪块刮片磨的厉害了,系统直接报警,省了好多人工。
进口替代的事也是真的。原来我们买进口的烧结钕铁硼磁块,一块就要两百多,现在国内做的同规格磁块,磁强度差不了5%,价格才八十多,用了两年,退磁率跟进口的没差多少。
但行业里有个没人愿意公开说的难题——现在的选型标准,真的太滞后了。
你说磁强度,到底是测磁块本身的开路磁强,还是测磁鼓表面的实际磁强,还是测离磁鼓3mm位置的液体内磁强?没有统一规定。上次有个厂家投标,标书上写的15000高斯,我们带高斯计去测,人家测的是磁块拆下来之后的开路值,装到鼓上,离鼓面3mm的位置,就剩4000多高斯了。找人家理论,人家说“我们的参数没造假,只是测的方法不一样”。你还真没法说啥,因为标准里根本没规定测哪个位置。
更有意思的是,好多厂上智能改造,只接了个液位传感器,根本没接磁强监测。设备用了两年,磁块退的差不多了,系统还报“设备运行正常”,等发现切削液里混满铁屑的时候,半桶切削液已经废了,损失比那套传感器贵多了。
说出来好笑,我们花了几十万上的智能平台,现在报警最多的,还是那个老工人天天摸的磁鼓温度,那些花大价钱装的磁强传感器,数据从来没人盯着看。
我师父当年在车间干了一辈子,他跟我说过一句土话,到现在我还记着:磁性分离器好不好,别听销售吹,你捞一瓢槽里的切削液,倒在白纸上沉淀半小时,要是纸上能看见细铁沫,这分离器就是没干活。
理论参数再漂亮,传感器装的再多,最后还是要回到槽里那瓢切削液上。
对了,你们车间的磁性分离器,上次拆检磁块是啥时候?
