去年十月的早班,我刚把搪瓷缸子搁在工具柜上,就听见三号数控车那边的动静不对。
不是撞刀那种哐当巨响,是细得像蜂鸣的震颤。
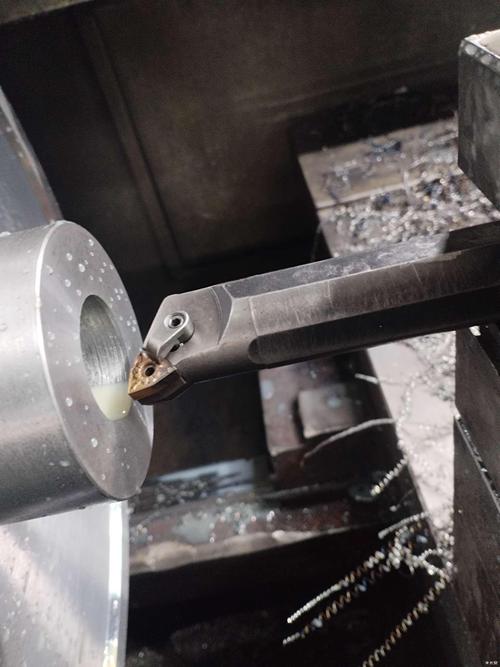
跑过去一摸,刚跑出来的铁屑卷得跟弹簧似的,缠在刀杆上,已经把精车的面拉出了0.02mm的深沟。
整批320件电池托盘,已经干完的47件全废了。
我当时脑壳都麻了。
没人会在招工时跟你说的铁屑潜规则
刚进厂的时候我真以为铁屑就是切下来的废料,扫走卖废品就行。
直到第一次因为缠屑崩了刀杆,扣了我半个月奖金,才知道这玩意儿比图纸上的公差要求还重要。
铁屑是刀具寿命的实时显示器。
你不用拆刀看刃口磨没磨,就看切出来的屑是什么颜色、什么形状,就能知道现在的参数对不对。
比如加工普通45钢,线速度卡在120m/min,吃刀量0.3mm,进给0.15mm/r,这个参数下出来的C型屑刚好能掉进接屑盘,不缠刀,不飞屑,刃口能连续跑8小时不用换。
要是进给差个0.02mm,立刻就变成缠刀的螺旋屑,刃口的磨损速度会翻三倍。
现在行业里断屑主要走两条路:要么买带定制断屑槽的机夹刀片,靠槽型把长屑掰断;要么靠高压冷却,用高速的切削液把屑冲断。
大家嘴上都吹自己的方案多先进,实际上藏着的妥协没人说。
为了断屑稳,很多厂会把冷却压力从工艺要求的8MPa偷偷调到12MPa。
油雾顺着机台缝隙飘得满车间都是,戴两层N95都挡不住那股乳化液的味儿,谁都不提——毕竟停机清一次缠屑要耽误二十分钟,产能损失比工人多吸两口油雾算起来划算多了。
不同行业的铁屑,根本不是一回事
说实话,别觉得铁屑都是黑乎乎的卷儿,不同行业对屑形的要求,差得能出好几套标准。
先说新能源汽车的结构件加工。
去年给某车企供6系铝合金电池托盘,一开始用的普通铝用刀片,切出来的铝屑软得像嚼过的口香糖,粘在工件的密封槽里,高压气吹都吹不出来。
后来客户那边装完密封圈测泄漏率,120件里有17件漏率超了,我们赔了快二十万。
心疼得我连续三天早上都没舍得买车间门口的肉包子。
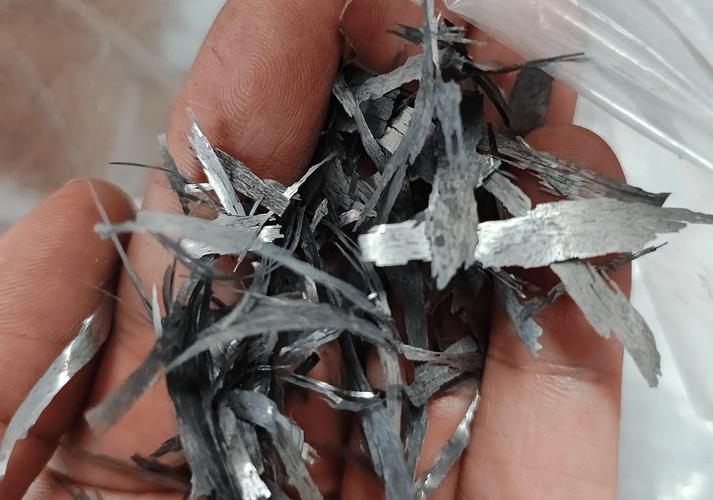
后来调了参数,把刀片前角磨到25度,线速度提到180m/min,出来的铝屑是干燥的小碎粒,根本不粘槽,后续的泄漏率检测一次就过。
再说说航空航天的钛合金加工。
之前帮某航天院所处理过TC4发动机安装座的加工问题,一开始用普通断屑槽刀片,切出来的钛屑是薄得像纸的长卷,钛合金切屑的燃点仅320℃,车间里切削液温度一高,真能烧起来。
上次他们的机台切出来的钛屑溅到了高温的刀杆上,瞬间窜起半米高的火苗,烧了半箱切削液,灭完火发现线性导轨上沾了一层氧化的钛屑,跑了三个月精度就掉了0.03mm。
后来换了带负前角的陶瓷刀片,吃刀量放到2mm,进给0.2mm/r,出来的钛屑是硬邦邦的短碎块,不飞,也不容易自燃,问题才算解决。
现在吹的智能制造,连铁屑都搞不定
这两年车间里上了不少所谓的智能制造系统,什么AI视觉测刀具磨损,接屑盘满了自动报警,说得天花乱坠。
国产刀片现在的性价比确实高,断屑槽的加工精度跟进口的差不了多少,价格还便宜三分之一,我们现在90%的刀片都换国产的了,省了不少成本。
但藏在光鲜表面下的难题,行业里没人愿意公开说。
现在所有的断屑参数,都是实验室恒温恒湿环境下测出来的。
真到了夏天,车间温度升到35度,切削液温度跟着涨到40度,原来的参数直接失效,铁屑说缠刀就缠刀。
那些吹得神乎其神的智能系统,根本没把切削液温度、车间环境温湿度算进模型里,全靠实验室的固定参数跑,一到梅雨季或者高温天,机台的故障报警能翻两倍。
还有更扯的,现在国标里对切削铁屑的分类,还是上世纪90年代定的。
根本没覆盖现在常用的铝合金、钛合金、高强钢这些新材料的屑形,之前我们因为铝屑粘槽的事跟客户扯皮,找国标找了半天,连个对应的屑形要求都没有,最后只能靠双方的经验谈赔偿。
我刚进厂跟着师傅学的时候,师傅就说,看一个机加工师傅手艺好不好,不用看他拿千分尺量尺寸的样子,就看他切出来的铁屑是什么样的。
老班长在车间干了30年,常挂在嘴边的土话是:“铁屑是工件的舌头,你不摸不看就敢报完工,早晚要出大事”。
别迷信那些花里胡哨的模型,也别死抱着工艺卡上的参数不放,蹲在机台边看半小时铁屑的形状,比你在办公室算半天模型管用。
对了,你们厂现在处理缠屑的土办法是什么?是偷偷调冷却压力,还是自己磨刀片的槽型,还是直接停机擦干净再跑?
