去年深秋凌晨两点,我被江苏客户老张的电话炸醒。
他在那头吼的声音盖过了风声,说刚装上去17天的风电输出轴,在塔筒里断成两截,爬梯上还沾着金属碎渣。
我开车220公里赶过去,爬了80米的塔筒蹲在断轴旁边。
真冤。
额定载荷才拉了60%,材料质保书全齐,探伤报告全有,怎么说断就断?
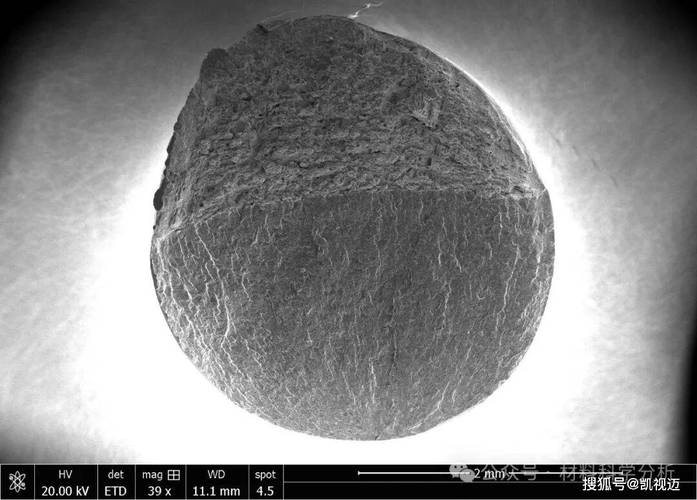
我指尖蹭过断口,一眼就认出来了——这根本不是过载掰断的。
是疲劳。
断口上一圈一圈的贝壳纹像树的年轮,从轴肩的一个小凹坑开始,慢慢往外扩,最后剩下的那截亮茬,是实在扛不住了才突然断的。
老张蹲在旁边抽了三根烟,说之前从来没见过这种断法,以为是材料里有夹渣,要拉去做光谱分析。
我跟他说不用费那钱,这就是疲劳断裂,跟材料纯度半毛钱关系都没有。
断口上的“年轮”,根本不是硬扛坏的
我刚进厂当学徒的时候,师傅就拿个断了的机床主轴给我上课。
那时候哪懂什么应力循环,就记得师傅说,这东西邪门得很——你拿大锤砸都砸不断的轴,天天让它晃来晃去,晃够了次数,自己就断了。
现在干了22年,我见过太多这种“冤死”的零件。
绝大多数疲劳断裂发生的时候,零件承受的应力远低于材料的抗拉强度。比如常用的45钢调质后抗拉强度能到600MPa,很多断的轴,实际承受的循环应力才120MPa,连设计许用值的一半都不到。
更邪门的是,90%的疲劳裂纹,根本不是从零件应力最大的截面中心长出来的。
要么是车削留下的深刀痕,要么是轴肩过渡的R角太小,要么是装配的时候铜棒敲出来的小凹坑——哪怕只有0.1mm深的坑,都是裂纹萌生的温床。
老工程师都知道,普通钢制零件只要循环受力的次数到了10^7次,哪怕应力再小,也迟早要断,这就是所谓的疲劳极限。
现在做抗疲劳零件,行业里就两条路。
一条是走材料升级,用42CrMo、渗氮钢这种高强度合金钢,从根上提高疲劳极限;另一条是走表面强化,比如高频淬火、喷丸,在零件表面压出一层残余压应力,把那些容易裂的小坑给“压结实”。
说个行业里没人愿意摆到台面上说的妥协。
很多厂为了压成本,图纸上明明要求轴肩过渡R角磨到R3的,实际加工的时候,车刀走个R1.5就完事。
反正普通磁粉探伤探不出来这么小的应力集中,装上去头一两年绝对不会断。真出问题都是过了两年质保期的事,谁也追不到加工环节的责任。
上次那个风电轴的事,最后查下来就是这个原因——我们的操作工为了赶交期,把法兰根的R角从要求的R5车成了R2,喷丸的时候又为了省气,把覆盖率从100%降到了80%,刚好在那个R角的位置留了个没喷到的刀痕,裂纹就从那长出来,跑了17天就断了。
最后赔了人家12万的拆装费,那点省下来的加工费,连零头都不够。
同样是断轴,为啥风电和汽车的要求差了十万八千里
很多刚入行的年轻人以为,只要做抗疲劳零件,就是选最好的材料,磨最大的R角,越结实越好。
根本不是。
不同行业对疲劳断裂的容忍度,差得能让人惊掉下巴。
就说风电行业的齿轮箱输出轴。
这零件要在塔筒里转20年,每分钟转18次,算下来总循环次数能到1.9*10^9次,比普通机床主轴高两个数量级。对疲劳断裂的要求苛刻到什么程度?表面喷丸的残余压应力必须到800MPa以上,R角必须做圆弧过渡,每一件都要做全超声波探伤,连轴表面的粗糙度都不能超过Ra1.6。
刚才说的那个赔12万的事,就是踩了这个行业的红线。
再看新能源汽车的电机轴。
这玩意儿转速快,每分钟能到12000转,比风电轴快了快700倍,但它的疲劳要求跟风电轴完全不是一个路数。
去年给国内某新势力做配套,一开始为了省成本,用的是45钢调质的轴,结果台架测试跑了300小时,就从键槽的位置裂了。
换贵的渗氮钢?一件要多花40块,一年几十万件,成本涨太多。
后来我们的老师傅想了个招——不换材料,就把键槽的尖角倒了0.2mm的小圆角,又在轴表面做了一层0.1mm的软渗氮层。
再上台架跑,1200小时下来,连个裂纹的痕迹都没有。
为啥?因为风电轴的疲劳损伤,主要来自风摆带来的变载荷,应力波动大,所以要靠大R角、高喷丸强度去扛;而新能源电机轴的疲劳损伤,主要来自高速旋转带来的交变离心力,只要把应力集中的尖角倒干净,表面加一层硬层,就够扛了,根本没必要上最贵的材料。
说白了,抗疲劳的本质不是越硬越好,是要顺着零件的受力节奏,把那些容易攒疲劳债的小坑给填了。
现在喊的智能制造,根本没摸到疲劳断裂的命门
这两年行业里都在吹数字孪生,说能在电脑上建个零件的模型,精准算出来疲劳寿命,到时间了就提醒你换零件。
还有的厂搞进口替代,之前那种高端的渗氮钢全靠进口,现在国内的钢厂也能做了,成本直接降了60%。
听着挺厉害。
但没人愿意说的是,现在所有的疲劳寿命测试标准,都是实验室里出来的。
在恒温、恒应力、没有杂质的理想环境下,测出来的疲劳极限,拿到实际生产场景里,能打个三折就不错了。
举个例子,我们之前按国标做的测试,同样的轴,实验室里能扛10^7次循环,结果装到客户的输送机上,因为客户安装的时候两个联轴器不同心,偏差了0.5mm,轴上多了个附加的交变弯矩,才跑了3个月就断了。
更扯的是现在吹得神乎其神的在线监测。
靠振动传感器捕捉疲劳裂纹?我跟你说,等你能从振动值里看出异常的时候,裂纹已经扩展到截面的30%以上了,离彻底断也就剩几百转的事,根本来不及停机。
现在的疲劳测试标准还是1989年定的,那时候哪有12000转的新能源电机轴,哪有要在海上扛20年的风电轴?
标准里的参数全是针对普通工业机械的,根本跟不上现在的产品需求。
上次跟几个同行吃饭,有人说现在做抗疲劳设计,一半是算出来的,一半是靠老师傅的经验拍出来的。
真的是这样。
我刚进厂的时候,师傅跟我说过一句土话。
他说,零件的疲劳断裂,从来都不是突然发生的——你在加工的时候留个刀痕,装配的时候敲个坑,安装的时候歪一点,都是在给零件攒疲劳债,攒够了,它就得撂挑子。
别光拿着理论公式算应力、算寿命,那些小数点后两位的精确数字,根本抵不过你在车间里多摸几次断口、多跟操作工聊两句加工的实际情况。
最后问一句。
你们车间有没有遇到过,明明材料合格、载荷达标,零件却莫名其妙断了的情况?那些断口上的贝纹线,你真的能一眼找准,最开始的裂纹是从哪个不起眼的小凹坑长出来的吗?
