去年11月,零下3度。
我裹着洗得起球的军大衣刚接完热水,售后的电话就炸过来。对面风电客户的采购经理嗓门大到我把手机拿离耳朵半尺,说我们上周发过去的30个φ120轴承内圈,装到齿轮箱里跑了俩小时,振动值直接冲到5.2mm/s,拆下来滚道上磨出了一圈明晃晃的亮带,像有人拿砂纸蹭过似的。
这活要求圆度0.6μm以内。
我当时后背都凉了——这批活是我盯的,操作工说用三坐标测了8个直径,每个直径差都在0.5μm以内,圆度0.4μm,完全合格啊。
我抱着内圈冲进恒温计量室,往那台2010年买的老泰勒圆度仪上一放,转了一圈,屏幕上跳出来的波形是三个均匀的峰,峰谷差1.9μm——超了三倍多。
哦,是3棱圆。磨床主轴的三个滚珠坏了,磨出来的件根本不是正圆,三坐标采的8个点刚好都落在两个峰中间的谷上,拟合出来的圆度能不好看吗?
说实话,刚进厂的时候我也以为圆度就是量几个直径,差不离就行。直到被这坑坑过三次,才知道这里面的水,比车间的切削液还深。
别拿卡尺量圆度,那是自己骗自己
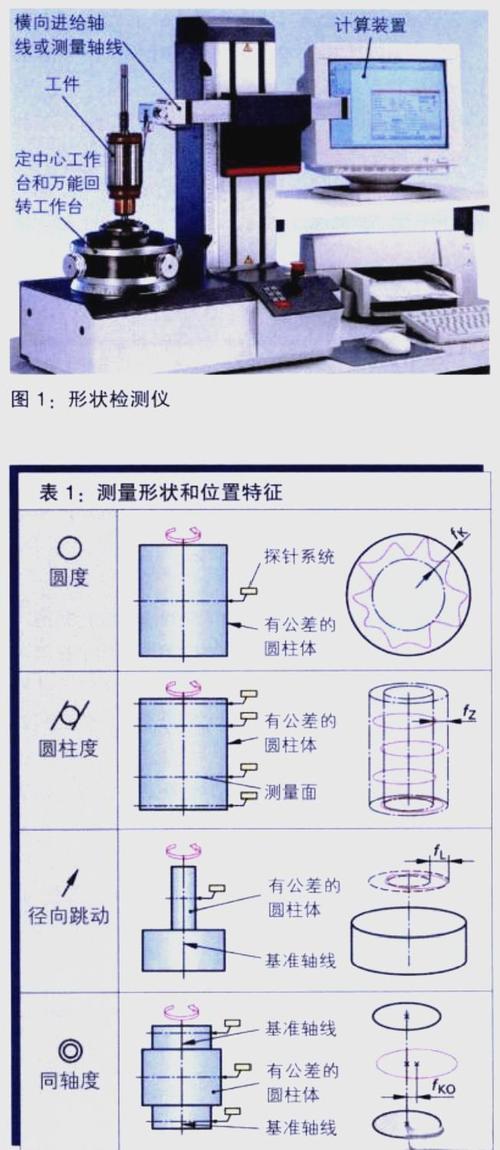
圆度误差的本质,是横截面轮廓和理想圆的最大峰谷差——不是你量10个直径都一样,就叫圆。
我们那台老泰勒圆度仪,传感器分辨率是0.01μm,工作台旋转精度0.02μm,转一圈收完整个轮廓,减去工作台本身的误差,再按最小二乘圆拟合,出来的数才是真的圆度。
普通外圆磨的吃刀量一般是0.02mm,磨出来的圆度大概在2-3μm;要是精磨留0.005mm的吃刀量,圆度能压到0.5μm以内。
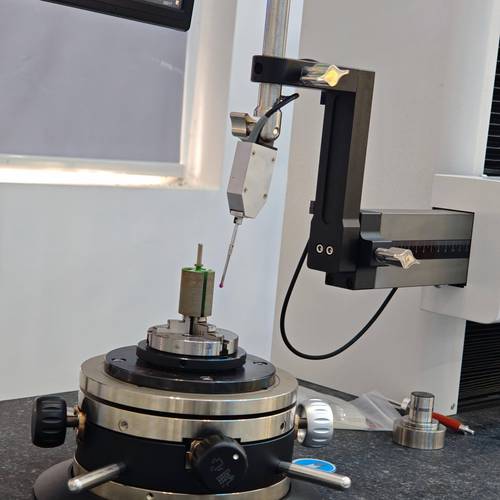
现在行业里测圆度,基本是两条路线:专用圆度仪,或者用三坐标代测。
专用圆度仪准,能出完整的轮廓波形,能看出来是几阶的误差——3棱是磨床主轴的问题,5棱是顶尖孔的问题,12阶是进给丝杠间隙的问题。但贵啊,进口的一台四五十万,国产的也要十几万,还只能放在20±0.5℃的恒温计量室,车间里的温度波动飘一点,数就不准。
三坐标就便宜了,大部分机加工厂本来就有。但坑是真的大——三坐标是采点拟合,要是采8个点测3棱圆,误差最大能到2.2μm,刚好是普通磨削的公差。
行业里通常不说但实际在做的妥协是什么?就是中小厂根本舍不得买专用圆度仪,全靠三坐标代测,出报告的时候只给拟合的圆度数值,绝不给你附原始波形。客户要是不问,就蒙混过去了。反正大部分客户也不会自己买圆度仪来复核。
不同行业的圆度要求,差得能有10倍
别以为所有的圆度要求都是一个数。我干了20年,见过最离谱的,同一个φ80的轴,给两个行业做,圆度要求差了12倍。
先说风电的轴承套圈。就开头说的那个活,要求圆度≤0.6μm。为啥这么严?风电齿轮箱要在野外跑20年,不能随便停机,振动值要求≤2.8mm/s,圆度超0.1μm,振动就可能飘到阈值以上。而且风电的轴承是重负载、低转速(每分钟1500转以内),人家根本不看什么高阶谐波,就看你整体的圆度偏差够不够小。
另一个是新能源汽车的驱动电机轴。要求圆度≤1.5μm,看起来比风电的宽松多了?但人家要的是高阶谐波误差≤0.2μm。电机轴是每分钟12000转以上的高速旋转,要是圆度的10阶以上谐波超了,跑起来就会啸叫,坐过高速电动车的人都听过那种烦人的高频嗡嗡声,很多就是圆度没控住。
去年给某新势力车企做的电机轴,一开始测整体圆度是1.2μm,完全合格,结果装机后高速啸叫得厉害。拆下来测圆度波形,发现12阶谐波超了0.3μm——是磨床的进给丝杠间隙太大,每转一圈就有个小振动,磨出来的轴有12个均匀的小棱。后来把丝杠预紧力调了,间隙从0.02mm压到0.005mm,啸叫才消失。
你看,同样是圆度测量,风电要的是“整体圆”,新能源要的是“每一个小地方都圆”,根本不是一个检测逻辑。很多厂拿测风电的方法测电机轴,不出问题才怪。
现在的圆度测量,坑比机会多
这两年大家都在说智能制造、在线测量——就是磨床磨完直接在机床上测圆度,不用搬到计量室,省时间。进口的在线圆度系统,比如德国马尔的,一台要两百多万,国产的也出来了,上海某厂做的一台三十万,看起来是好事?
但实际用起来,坑得很。车间里有切削液油雾、地面振动,温度差个2℃太正常了。φ100的钢件,温度每变1℃,直径就胀1.15μm——刚好是精密加工的公差。国产的传感器又娇贵,用个半年,分辨率就从0.01μm降到0.1μm了,测出来的数跟闹着玩似的。
还有个行业内不愿公开的难题:现在的圆度测量国标GB/T 7234-2016,是2016年修订的,里面只规定了计量室测量的环境要求,根本没提在线测量的环境补偿标准。也就是说,你在线测出来的数,和计量室测的差一倍,客户也没法挑理——因为标准没说你要控温到多少度,也没说要补偿油雾、振动的影响。
很多厂现在在线测圆度,就是摆个样子给客户看,真要出了质量问题,还是得把件搬到计量室测。
干了这么多年,我们老班长有句土话,我记到现在:圆度不是测出来的,是磨出来的,测的再准,磨床晃,都是白搭。
你要是磨床的主轴没调好,顶尖孔没擦干净,就算拿再好的圆度仪测,也测不出合格的件。
对了,你们车间有没有遇到过,计量室测合格,装机就出问题的圆度坑?
