驻厂的客户代表就站在旁边,手里攥着三个月前的退货邮件——那批装上车的驱动电机,高速运转时的震动能震得扶手箱响,客户直接退了整整一个批次,算上返工、物流、违约金,快80万。
我蹲在机床边,指尖蹭了蹭卡盘和主轴连接的法兰面。就知道问题出在哪了。
上周换硬爪卡盘的时候,班组的小孩赶产量,打完表签了字就开干,根本没做同轴度校准。卡盘的回转中心和主轴偏了两丝,吃刀量一深,刀具飘得能差出0.03mm。
别把校准当走流程的表面功夫
好多人对同轴度校准的认知,还停留在“打个千分表看圈跳”的层面。
真不是。我们车间现在的校准基准,卡盘端的径向跳动要压到0.001mm以内,卡盘与主轴的同轴偏差不超过0.002mm,连续跑合30分钟达到热平衡后,三次复测的数值漂移不能超过0.0005mm,才算合格。
现在行业里主流的校准路子就两条。
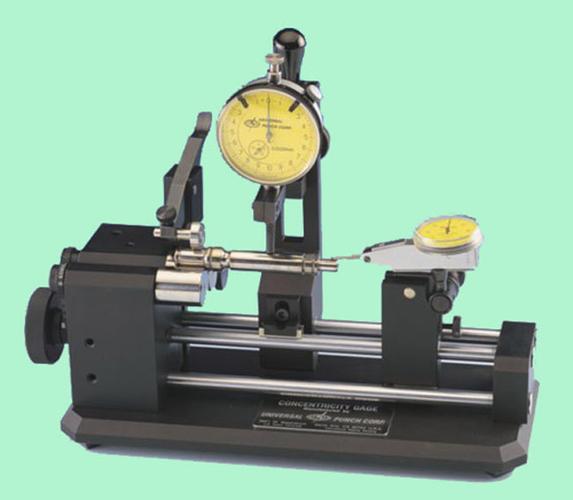
一条是老法子,人工打表。把千分表吸在主轴端,手转卡盘一圈,读表盘上的最大最小差值,拿铜棒敲卡盘找正。一套千分表才两百多块,成本低得很。但慢,真慢。找正个卡盘,少说得花40分钟,人眼读表的视觉误差就有0.001mm,累得眼睛发花的时候,差个半丝都是常事。我刚入行的时候,跟着师傅学打表,盯着千分表的针,眼睛都快对成斗鸡眼了,读出来的数还不如人家激光设备10秒测的准。
另一条是激光对中法。把激光干涉仪的靶镜分别架在主轴端面和卡盘法兰上,转一圈设备自动算出两个端面的同轴偏差,调整量直接在屏幕上弹出来。10分钟就能搞定一次校准,精度能稳定在0.0001mm。就是贵,一套设备十几万,小厂真舍不得掏这个钱。
说个行业里没人愿意公开说的妥协。
不管用哪种方法,大家校准的时候都是冷态测完就签字合格。谁也不会专门留30分钟开着机床空跑,等主轴升到工作状态的45度再复测。毕竟机床空转半小时,耽误的产能都是真金白银。但冷态下的0.002mm偏差,等主轴热伸长之后,能偏出0.003mm,加工出来的零件,出厂测着合格,装上去跑俩小时就开始震。
不同行业的校准要求,差得能跨好几个等级
说实话,同轴度校准的要求从来没有统一标准,你给不同行业做零件,校准的严松程度能差出三个量级。
第一个场景就是新能源汽车的驱动电机轴。
之前我们做传统燃油车的曲轴,同轴度要求0.01mm就够了,毕竟燃油机的转速也就6000转顶天。但新能源的电机转速能到16000转,是燃油机的两倍多,同轴度差个0.003mm,高速旋转的动平衡直接崩。去年那批退货的轴,就是因为我们按燃油机的老标准校准,偏差卡到0.008mm就开干,客户直接把合格判定值压到0.005mm以内,每10件就要抽一件做在线同轴度复测,我们光改校准流程就花了三周。
第二个场景是半导体设备的真空腔传动轴。
前年给上海的一个晶圆厂做的真空腔传动丝杆,那个要求说出来能吓退一半的机加工人。同轴度要控制在0.001mm以内,校准的时候不能用裸手碰基准面——手上的汗渍残留都会导致后续的热变形。当时我们派了干了30年的老李去校,前前后后调了8个小时,就为了把偏差压到0.0008mm。毕竟那丝杆要是同轴度不够,传送晶圆的时候歪个几微米,一整批价值几百万的晶圆就全废了。
现在的新玩法里,藏着没人敢说的坑
最近这两年,车间里的新东西确实多。
好多厂上智能自动线,直接把同轴度校准的传感器装在机床里,不用人工打表,开机就自动测偏差、自动补正刀具偏移。还有之前大家抢着买的进口激光对中仪,现在国产的价格已经降到进口的三分之一,精度也能摸到0.0001mm的门槛,进口替代的速度快得超出预期。
但坑也真不少。
上次参加行业交流会,有个做自动线集成的老板跟我透底,他们给客户装的在线校准系统,好多连溯源资质都没有——就是传感器本身准不准,根本没人定期校。今天测出来的偏差是0.002mm,下个月传感器飘了0.001mm,操作工看着屏幕上的数字就敢开干,出来的零件全是超差的。
为啥没人管?
现在同轴度校准的国标,还是2008年修订的。里面的偏差要求全是针对普通通用机加工的,根本没覆盖新能源高转速、半导体超精密的场景,更没要求在线集成的校准传感器必须定期溯源。企业要是主动找有资质的机构来溯源,一台设备一次就要两千多,一年下来也是不小的成本。能省就省呗。
说出来真的有点哭笑不得。大家总觉得自动化的东西比人靠谱,结果连最基础的量值溯源都没做,就敢吹“智能校准”。
我们车间的操作工位旁边,挂了块掉漆的白板,上面是我刚当班长的时候写的一句行话:校准不跑合,等于白忙活。
啥意思?不管你用多贵的激光设备,冷态下测完不算数。必须等机床开够半小时,主轴热透了,测一遍,调一遍,反复个两三次,偏差稳定了,这校准才算真的到位。
干了这么多年,我见过太多省了半小时跑合时间,最后花几十万返工的傻事。
对了,你们车间做同轴度校准的时候,会不会专门留足热跑合的时间?有没有碰到过因为校准没做到位,导致整批零件报废的糟心事?
