上个月那批铝合金壳体的事,我现在想起来还头疼。
200多件,刚走完半精铣,三坐标一测,同轴度差了0.02mm。
整批货压在周转区,客户的催货电话打了三次。
班组的小年轻拍着机床参数表喊冤,说程序是对的,主轴跳动刚打了,才0.001mm,找了半天才揪出原因——上周换的那把φ16立铣刀,预调的时候没把刀柄上粘的铝屑擦干净,刀尖长度多算了0.03mm。
车间主任在现场骂了整整二十分钟,整层楼都能听见。
很多人觉得刀具预调就是拿仪器卡个尺寸,报个数给机床,能有什么技术含量?
真不是。
那台用了12年的对刀仪,藏着多少行业潜规则
现在车间里常用的预调设备,无外乎两条技术路线。
一种是接触式的,靠硬质合金测头顶到刀尖触发信号,算出来刀尖的长度、半径。接触式测头的固定测力大概是1.2N,碰到直径小于2mm的微铣刀,直接就能把刀尖顶弯,测出来的数根本没有参考价值。
另一种是影像式的,靠高分辨率摄像头拍刀刃轮廓,自动识别算尺寸。影像式对刀仪的重复标称精度能到±0.001mm,但是对环境的敏感度极高,哪怕镜头上沾了一层薄切削液雾,测出来的尺寸能飘出去0.01mm都不止。
这里有个行业内从来不会明说的妥协:很多厂斥巨资买的进口影像对刀仪,日常生产里还是拿接触式测头凑合用。不是不想用高精度功能,是影像式每次换刀要擦镜头、调焦距,测一把刀要30秒,接触式5秒就完事,产能赶得紧的时候,谁等你那半分钟?
就算是同个品牌的对刀仪,用来校准的标准棒,没每3个月送计量院校一次,测出来的数飘个0.01mm都是常事。上次去邻厂做调试,看见他们的校准标准棒上全是锈,操作工还跟我拍胸脯说“这棒用了五六年了,一直准”。
扯什么呢。
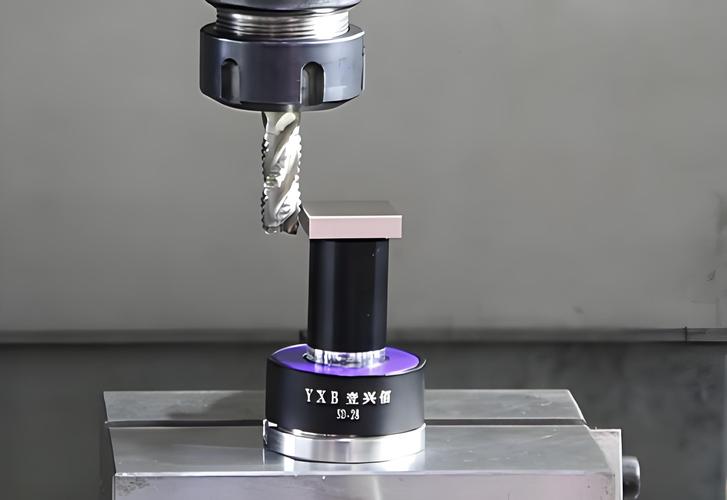
同样是预调,场景不同要求天差地别
别觉得这些精度参数是纸上谈兵,换个加工场景,要求能差出十万八千里。
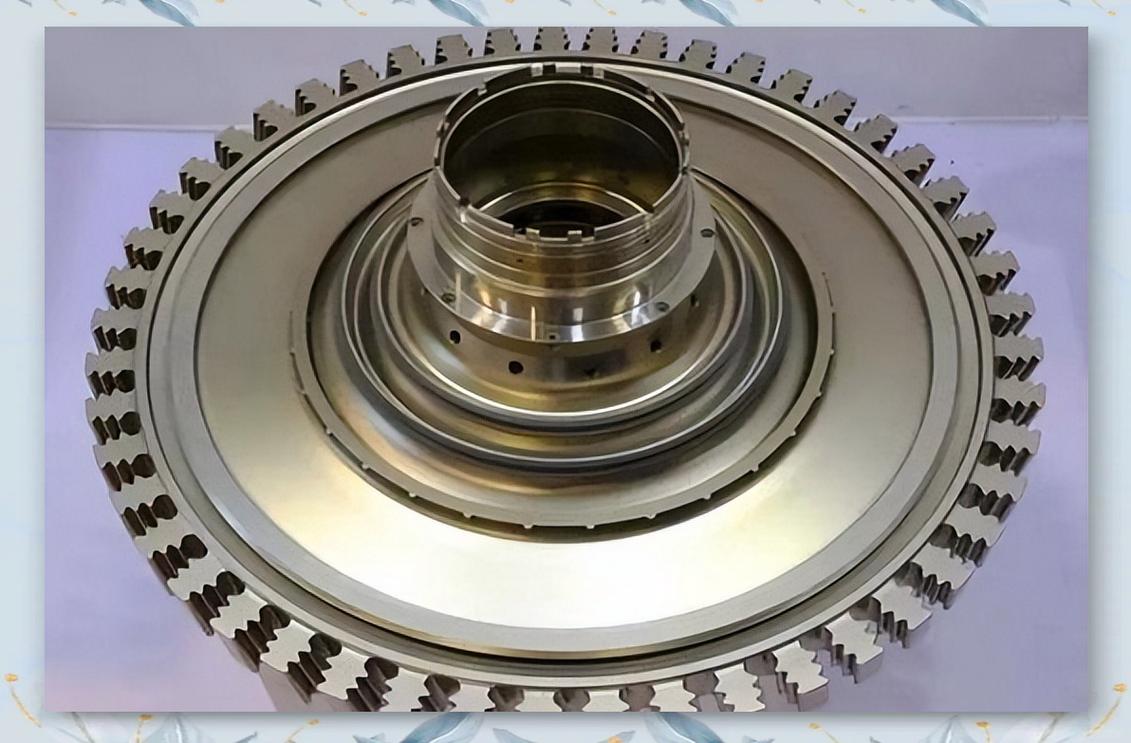
之前给某航发厂做配套,加工高温合金涡轮盘,那要求是什么?
每把刀的刀尖跳动,必须控制在0.003mm以内,悬伸长度得精确到0.01mm。高温合金本身难切削,悬伸长了就震刀,零件表面出振纹,直接报废。
一件涡轮盘多少钱?二十多万。上次有个刚毕业的小伙子,预调的时候把悬伸长度多留了2mm,加工时震刀,叶片型面粗糙度直接超差,最后花了八千多做型面修复,才把件救回来。
换到汽车零部件厂,加工刹车盘,一天跑三千多件,对预调的要求就完全变了。
要快,要稳,但是根本不用追那种微米级的精度。刹车盘加工余量大,预调误差控制在0.02mm以内,完全不影响最终质量。
之前有个客户,为了追“高精度”,花四十万买了台进口影像对刀仪,专门用来调车刹车盘的外圆车刀。
用了半年就闲置在墙角了。为什么?原来调一把刀3秒,现在要15秒,一天换40把刀,光等对刀就多花十分钟,产能直接掉一截。最后还是换了台几千块的接触式对刀仪,测出来的误差0.01mm,用着顺得很。
说真的,我最烦那种不管什么加工场景都吹“高精度万能对刀仪”的销售,你给他推二十万的设备去干刹车盘的活,这不纯纯坑人吗?
没人愿意摆上台面的行业暗礁
这几年大家都在上智能产线,刀具预调的数据直接连进MES系统,测完的尺寸自动传到机床程序里,不用人工输数。
这个是真的好。以前人工输数,输错个小数点,直接撞机。上个月隔壁厂的自动线,就是因为输数错了,主轴直接撞在刀座上,修主轴花了八万多。
但是藏在光鲜数据下面的问题,没人明说。现在的刀具预调行业,标准严重滞后。
大家测刀尖长度,都是按刀柄的基准端面算的,但是实际把刀装到机床主轴上,刀柄锥面和主轴锥孔的配合,每次都有微小间隙。这个间隙带来的长度变化,大概在0.005mm到0.01mm之间。
没有哪个对刀仪会把这个补偿值算进去,行业里也没有统一的测试规范,全靠各个厂的老师傅自己攒经验。传统机床还好,装完刀可以在工件上碰一下找正,自动线根本没这个时间,就硬扛着这个误差。
还有现在吹得厉害的“进口替代”。很多国产对刀仪的参数表,写的精度和进口品牌一模一样,±0.001mm。实际用个两三年,重复精度就飘到±0.005mm了。
为什么?里面的光栅尺、测头的材质,还是和进口的有差距。而且很多国产设备买回来,根本没留够跑合的时间,装完就直接满负荷用,光栅尺的热稳定性还没磨合好,测出来的数能准才怪。
没人愿意主动提这个事,都在说“国产设备已经完全达到进口水平”。
骗谁呢。
我们车间以前的老班长,干了35年机加工,常挂在嘴边的一句话:“对刀不擦屑,加工全白干”。
什么意思?不管你用的是几十万的进口对刀仪,还是几百块的简易对刀架,每次装刀之前,必须把刀柄的锥面、和对刀仪接触的基准面,擦得一尘不染。
哪怕粘了个头发丝细的铁屑,测出来的尺寸都是错的。我见过太多人,拿擦机床的油抹布随便抹两下,就把刀卡上去测,最后测出来的数差个0.02mm,还怪仪器不准。
真的。
你们车间现在用的对刀仪,是接触式的还是影像式的?有没有遇到过因为预调误差,导致整批零件报废的糟心事?
