2026-10-19 06:13:55 分类:商机
上周接了个老粉丝的电话,声音哑得像刚被砂纸磨过。
他在宁波做汽配冲压,接了个新能源车载支架的急单。开模试冲的时候尺寸全对,批量出了2000件,放了72小时再拿去检,折弯角回弹了1.1度,装配的时候卡不进导轨,全要返整改模。
算下来光人工+模具费+延误罚款,小十万没了。
最气的是当初找的冲压回弹解决方案厂家,拍胸脯说”我们做了十几年回弹控制,包你过检”,结果出问题了人直接推说”是你材料硬度不稳定”,电话都不怎么接。
说实话,这种事我见得太多了。
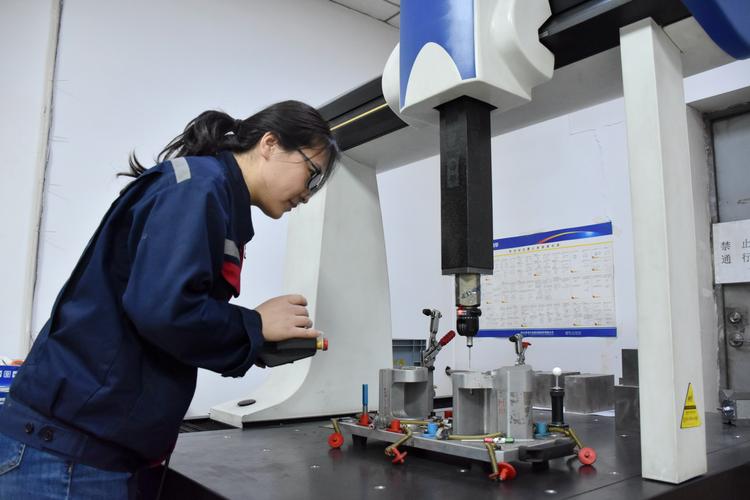 冲压件回弹角度三坐标检测现场
别听销售吹,这三个硬指标够把90%的浑水厂家筛出去
很多人选回弹厂家,上来就问”你们能不能解决回弹”,这话问得就外行了。
真有实力的厂家,根本不会一上来给你打包票。
第一个要卡的硬指标:有没有能当场调出来的分材质分规格的回弹实测数据库。
不是那种PPT上印着”服务过上百家客户”的虚案例,是实打实的、按材料牌号、料厚、折弯内R、压边力分类的原始试冲记录。比如你要做1.5mm的SPCC料、90度折弯、内R3的支架,你就问他,这个参数下的实测回弹值是多少,压边力调到多少能把回弹控制在0.3度以内。
要是对方支支吾吾说”这是我们的核心技术保密”,直接转身走。
真做工艺的厂家,核心竞争力是手里的参数积累,不是那几页打印的试冲纸。连这个都拿不出来,说明他根本没攒下足够的实测数据,全靠老师傅摸瞎调模。
第二个硬指标:有没有配在线激光回弹检测设备。
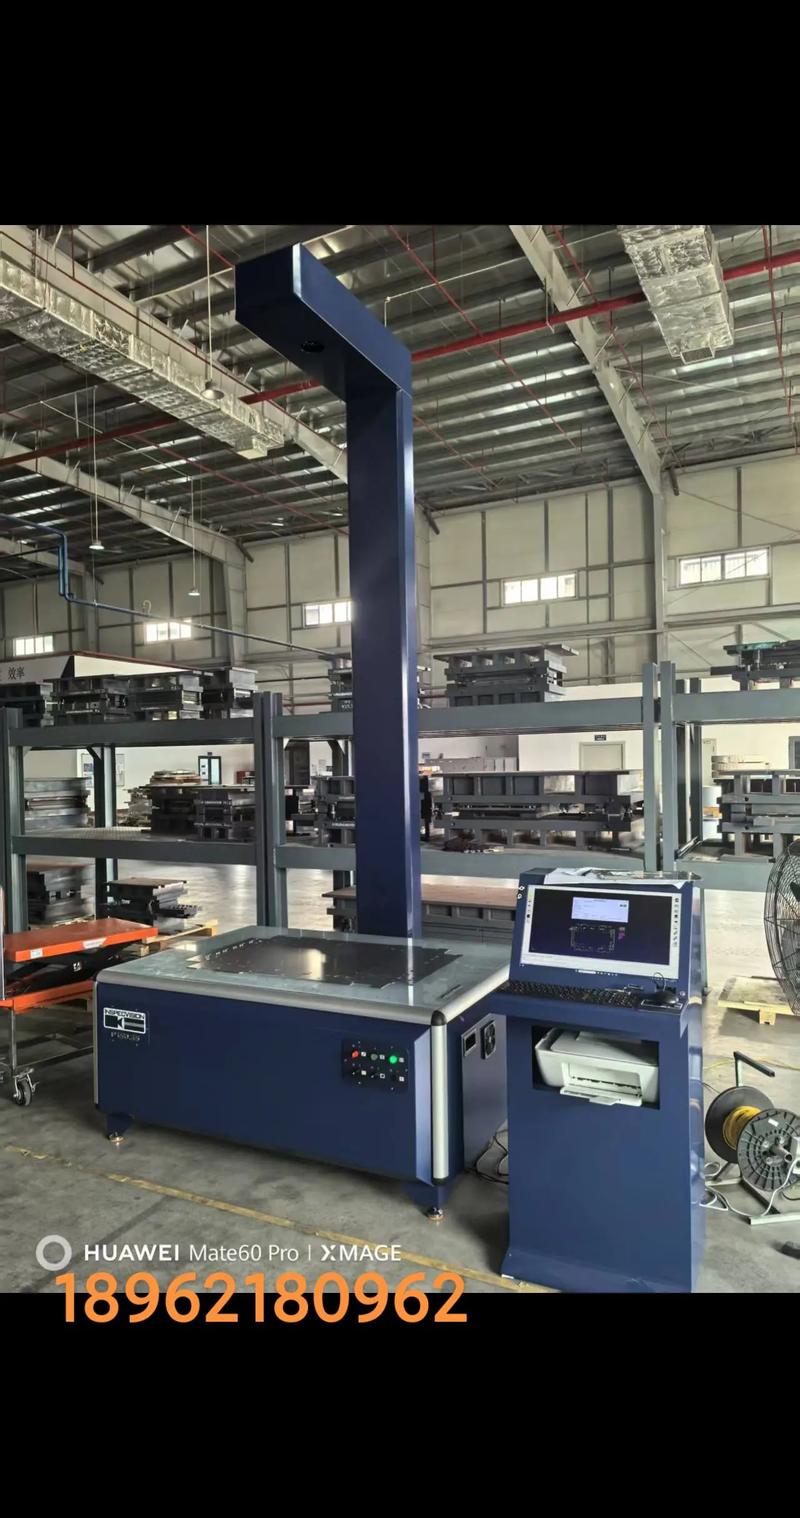 冲压线激光在线回弹检测设备实拍
那种靠老师傅拿角度尺量、靠经验调模的厂家,说难听点,碰到材料批次稳定的情况,可能能蒙对。一旦材料硬度差个0.5HRC,回弹量直接飘0.3度以上,批量出问题是迟早的事。
有在线检测设备的厂家,能在冲压过程中实时测每个零件的回弹值,发现飘了马上调参数,根本不会等批量出了废品才反应过来。
第三个硬指标:敢不敢带你去看同类型零件的实际生产现场。
别信他发的剪辑好的客户案例视频,也别信他拿的精美的样件。样件可以挑最好的那一个,视频可以剪半小时只放合格的片段。你就跟他说,我要去你正在做的、和我同材质同厚度同类型零件的客户车间,看连续生产100件的抽检数据。
要是他找各种理由推脱,比如”客户不方便””路途太远”,基本可以判定,他手里根本没有稳定的成功案例。
真正能解决问题的厂家,根本不接”什么活都能做”的单
我接触过这么多做冲压回弹的厂家,踩过坑也挖到过宝,发现靠谱的厂家全是一个路数。
根本不是那种租个大厂房、招一堆销售、在行业展会上摆大展台的大公司。
大多是之前在大型制造企业做了十几年回弹工艺的技术骨干,出来自己开的小团队。团队人数也就二三十个,没有专门的销售岗,所有业务全靠老客户转介绍。
办公室墙上没有挂满各种烫金奖牌,贴的全是各批次试冲的回弹记录曲线。电脑桌面不是高大上的企业宣传册,是按材料牌号、料厚分类的参数表格。
比如去年在佛山碰到的那家,老板之前是美的冲压车间的回弹工艺主管,出来单干快6年了。他的报价从来不是按项目打包收,是按试冲件数、调模次数、最终能稳定达到的回弹公差来算的。
上次有个做充电桩外壳的老板找他,他第一句话不是问你预算多少,是先要了对方的材料质保书,仔细看了料厚公差、硬度波动范围,才说”这个我能做,你把之前的不合格件带过来我先测回弹值,测完了再谈报价”。
最绝的是他的合同条款,写得明明白白:如果最终连续生产300件,回弹值抽检不合格率超过2%,直接退一半的服务费。
真的。
这种老板,根本不会跟你扯什么”国际领先算法””行业顶尖技术”,他知道自己的能力边界在哪里,什么活能接什么活接不了,心里门儿清。
反而那些一上来就说”所有冲压回弹问题我们都能解决”的,基本都是赚快钱的中间商。把你的单接了,再转包给真正有技术的小团队,中间赚个差价,出了问题两边推,你找都找不到人。
不同采购规模的签约策略,别等踩了坑才后悔
别管厂家吹得有多好,签约的时候一定要把规则捋清楚,别被情绪带着走。
如果是小批量订单,比如总件数在1万以下的,根本没必要去找那种报价动辄十几万的大方案服务商。人家团队大,运营成本高,你这点单在人家眼里根本不算事,排期都排不上,出了问题也不会花太多精力给你解决。
就找刚才说的那种技术骨干开的小团队,签合同的时候先付30%的试模费,等试冲的零件连续测30件,回弹值全在你要求的公差范围内,再付剩下的款项。别一次性把全款打过去,钱在你手里,你才有话语权。
如果是大批量订单,比如总件数在10万以上的,千万别只看样件就签合同。
一定要在补充协议里写死:批量生产过程中,每批次的回弹值抽检不合格率超过2%,厂家要承担所有的返工费用,以及对应的交期延误损失。
别信口头承诺,什么”我们肯定给你做好””出了问题我们负责”,真出了问题,他不认账你一点办法都没有。
哦对了,上次那个找低价厂家的老板,现在每次碰到我都要叹口气,说早知道多花两万找靠谱的厂家,省下来的钱够给团队发两个月奖金了。
最后说几个避坑的点,都是我亲眼见过的坑:
别找那种报价比市场价低40%以上的。为了省两万块试模费,最后光返工就花十二万的事,真不是个例。
别信那种”把折弯角度多压2度就能解决回弹”的老经验派。不同批次的材料硬度差一点,回弹量就飘,靠固定角度压的,根本稳不住批量生产的质量。
别跟那种不肯把”回弹合格”的判定标准写进合同的厂家合作。什么叫合格?是回弹0度?还是在你给的±0.5度的公差范围内?说不清楚的,全是等着给你挖坑呢。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:冲压回弹踩坑踩出来的选厂指南:别再当返工冤种给低价交学费
文章链接:https://m.yxqcspc.com/18209/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
