2026-10-19 07:02:00 分类:商机
上周凌晨两点接到苏州相城李老板的电话,嗓子哑得像砂纸磨过——他那批赶了12天的新能源储能柜侧板,300件全卡在上装环节。
原因说出来都可笑。
折弯角度统一偏了0.27度,和配套的安装立柱孔位完全对不上,现场拿橡皮锤砸都塞不进去。
跑了快10年的钣金供应链,这种事见得太多了。很多人选折弯厂家的时候,眼睛只盯着单价,根本没人把折弯精度当回事,等整批货砸在手里,才反应过来当初省的那几分钱加工费,连赔客户的零头都不够。
别拿“展示精度”当量产的真实水平
很多销售一上来就会掏个亮闪闪的折弯样品给你看,角度规往上面一卡,误差连0.1度都不到,给你拍胸脯说我们家精度全行业顶尖。
扯什么呢。
那样品是人家调了半小时机器,挑了最好的一整张板,试折了五六件挑出来的“门面货”,真等你把订单下了,人家换个班、换个师傅、换一摞从市场上收的杂板,连续跑两个小时机器热了之后,角度偏差能飘出去0.5度都不止。
选厂的时候别在会客室坐着喝茶,直接拽着销售去量产车间。
随机挑3台正在跑批量的折弯机,每台抽连续生产的10件成品,用数显角度尺挨个测,把最大的偏差值记下来。这个数才是你真正能拿到的量产精度,比任何宣传册上的参数都靠谱。
要是车间里连个随手能拿到的角度尺都没有,检验员全靠肉眼估角度,扭头就走,别浪费时间。
还有个判断小技巧:别光看人家机器上的新设备,你直接问车间主任,“你们这台机器连续跑8小时,后挡料的热变形补偿多久做一次?” 答得上来具体频率、有校准记录的,才是真的把精度当回事的厂;支支吾吾说“我们师傅盯着呢”的,趁早换。
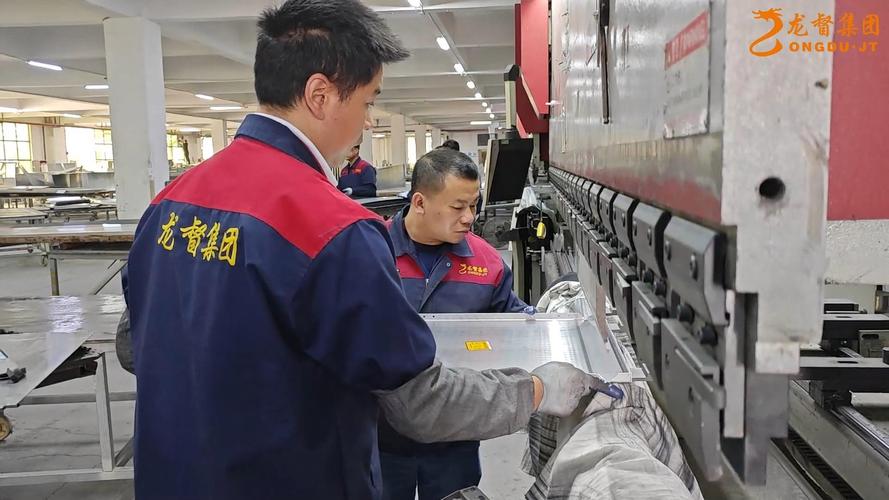 钣金折弯车间随机抽检角度实操
真正能做稳折弯精度的厂,都有这些共性
我不是说小厂做不了高精度折弯,也不是说大厂就一定靠谱。
见过太多那种几十台机器的大厂,你一个小客户的订单排进去,人家根本不会为了你那点精度要求专门调机器,排到你生产的时候,师傅随便一设参数就开跑,出了偏差你找过去,人家客服跟你打太极,说“这个精度已经符合行业标准了”。
也见过那种夫妻店,两口子自己开两台折弯机,手艺是真的好,但是架不住订单多了忙不过来,连续生产的时候连首件检验都省了,上次有个朋友找这种店做一批设备支架,300件里有40件角度偏了快1度,返工的时候两口子都快哭了,但是损失已经造成了,谁都补不回来。
真正值得长期合作的,是那种规模卡在30-50台折弯机、专门盯着对精度有硬要求的赛道做的中型厂。
比如之前对接过的无锡恒捷钣金(化名),27台折弯机里有12台带全闭环液压补偿系统,专门接新能源结构件、高端医疗设备机架的折弯订单,哪怕你只下50件的小单,他们也会等首件的角度值测准了、把材料回弹的补偿值输进系统了,再开批量生产。
这种厂的共性真的很明显:车间里每台折弯机旁边都固定放着数显角度尺,不是锁在检验室的柜子里;报价永远比市场均价高8%-12%,不会搞那种低到离谱的价格抢单;折弯师傅全是在厂里干了5年以上的老员工,知道不同材质、不同厚度的板材折完之后回弹量是多少,不用靠反复试错调参数——毕竟试错的时间成本,最后都会折算到报价里,人家干脆一开始就把账算明白。
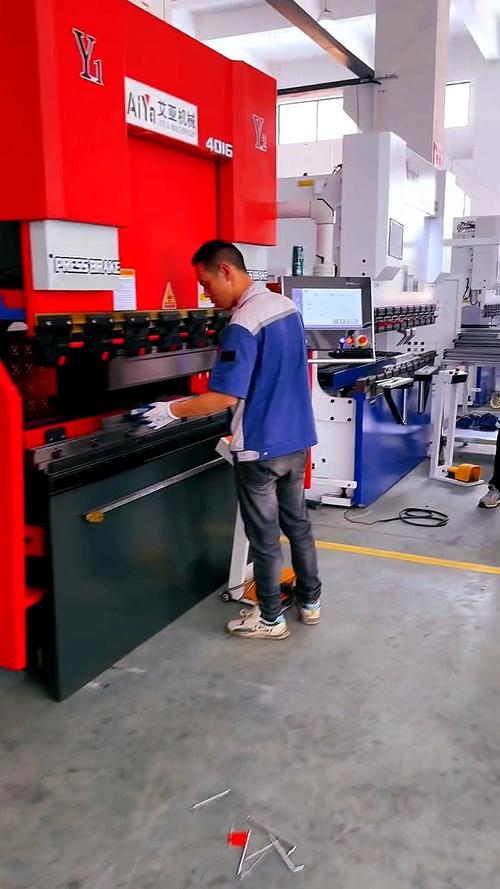 伺服折弯机连续生产精度校准现场
签合同前,先把这些坑全堵死
 签合同前,先把这些坑全堵死
别信口头承诺。
真的。
李老板上次吃亏就吃在这:当时谈的时候销售说“我们精度绝对没问题”,他觉得都是老熟人了,就没把精度要求写进合同,最后出了问题,对方说“你又没说要这么高的精度,我们按通用标准做的,没毛病”,扯了半个月,最后只拿到了20%的返工赔偿,连赔客户的违约金都不够。
不同采购规模,策略真的不一样。
要是你单次采购量在500件以下,别搞什么长期框架,就按批次签合同,白纸黑字把折弯角度公差值写进条款,明确每批次的抽检比例,超差件的返工责任、延误交付的赔偿比例全列清楚。比如要求±0.2度的公差,就写死“每批次随机抽检10%,单件角度偏差超过±0.2度即为不合格,不合格率超过3%的批次,采购方有权整批退货,由此产生的所有配套加工损失由供方承担”。
要是你年采购额超过50万的长期客户,也别上来就把所有订单全砸给一家厂。先拿3个不同材质、不同厚度的小批次试单,每批都盯着测连续生产的角度偏差,连续3批的稳定性都符合你的要求,再谈年度框架。而且一定要在合同里加一条:如果连续两个批次出现精度超差,采购方有权无责解除所有未执行的订单,并且要求供方承担已产生的配套加工损失。
还有几个避坑的碎碎念:别为了省那点运费找离你超过200公里的厂,万一出了精度问题,你开车过去要3个多小时,等你到了,人家可能已经把剩下的货全折完了,损失根本拦不住;要是销售跟你吹“我们家折弯精度能到±0.1度”,你直接问他能不能把这个数值写进违约条款,敢写的才是真有底气的,不敢写的全是吹牛逼;别信什么“我们精度和某某大牌一样”,大牌的精度是靠全流程的校准体系堆出来的,小厂光靠两台好机器,根本做不到长期稳定的精度。
说穿了,折弯精度这东西,从来不是靠运气碰出来的,是靠厂家从机器校准、师傅经验、检验流程全链条盯出来的。你选厂的时候多花半小时去车间看一眼,比你事后花半个月处理返工、扯皮的事,划算太多了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:选对折弯精度厂家:别为0.2度的偏差赔掉整批钣金
文章链接:https://m.yxqcspc.com/18211/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
