小周扯着嗓子喊。
整批刚磨完的42CrMo齿轮轴,表面全是细细的螺旋划痕,摸上去喇手。
一开始以为是砂轮粒度错了,换了新砂轮,磨出来的件还是花的,连新砂轮的工作面都给拉出道子。毕竟新磨床刚跑合了三个月,从来没出过这么大面积的批量划痕。
查了整整三天。
最后蹲在切削液槽边上捞了半桶沉渣,才反应过来——磁性分离器的磁块掉了半块,吸不住的细铁屑全混在切削液里,跟着喷嘴喷到工件和砂轮中间,跟磨料似的。
说出来都好笑。
两百多万的进口磨床,栽在一个一千多块的磁性分离器上。
换作是你,47根轴全废,算下来小两万的料钱加工时,你不火大?
别被厂家的宣传册唬住,这东西没那么玄
我在车间摸了20年机床,见过太多人把磁性分离器说得神乎其神,什么“流体固液分离前沿技术”,扯远了。
说白了就是靠磁力把切削液里的铁渣吸上来,顺着转筒转到刮刀片位置,刮进接渣斗,就这么简单。
这里面的门道,全在没人说的细节里。
合格的主磁系,有效工作磁场必须覆盖滚筒圆周的220度以上,也就是从液下的位置一直往上延伸到刮刀片的位置,不能漏。
之前碰到过一个便宜货,磁系只铺了滚筒下半圆的160度,吸上来的铁渣刚转到液面上面,没磁了,“哗啦”一下全掉回槽里,跟没开一样。
滚筒和槽体的间隙,得严格卡在2.2-2.8mm之间。
间隙留4mm以上,细渣直接从缝里溜过去,根本碰不到磁面;间隙留1mm不到,滚筒转起来跟槽壁蹭,用不了三个月就磨出沟,漏液。
还有个最容易被忽略的参数:距离磁面3mm位置的实际工作磁感应强度,不能低于120mT。
别信厂家标的“表面磁强12000Gs”,那是把测磁仪直接贴在磁块上测的数,实际隔着不锈钢筒、隔着一层切削液,能剩一半就不错了。
现在市面上两种主流的磁块方案,我都用过。
一种是铁氧体的,便宜,耐高温,120度都不退磁,就是磁场弱,只能吸100微米以上的大铁屑,细的磨泥根本抓不住,适合粗加工的大流量切削液循环。
另一种是钕铁硼的,磁场强,10微米的细铁屑都能吸上来,就是娇气,超过80度就开始慢慢退磁,要是外面的不锈钢套磨漏了,切削液渗进去泡半年,磁块能锈得剩一半吸力。
行业里有个大家心照不宣的妥协:
标称用N52高牌号钕铁硼的厂家,一半以上实际装的是N35的块,甚至在磁块缝隙里塞普通铁氧体凑重量。
反正没人会拆了滚筒把磁块抠出来测牌号,刚装上的时候吸力够,用个一两年退磁了,用户也想不到是磁块掺了水。
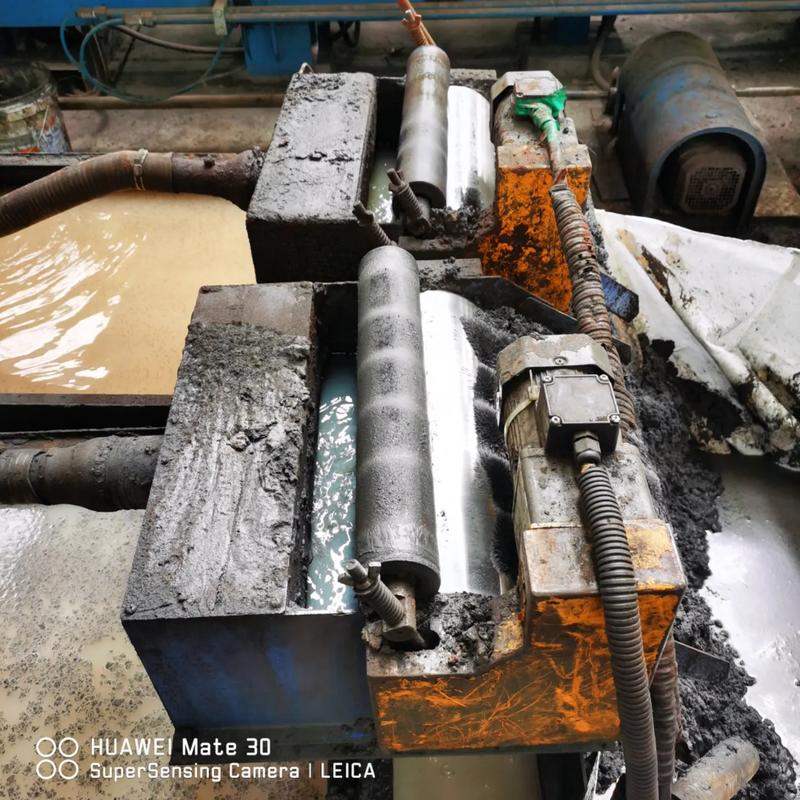
这玩意儿的用处,比你想的宽得多
别以为磁性分离器只能配在磨床边上捞铁屑。
前年给潍柴的一个配套曲轴加工线做改造,之前他们用的是网带式纸带过滤机,切削液里的细磨屑总是堵喷嘴,每个班要拆下来清两次,清不干净就喷不均匀,磨出来的曲轴轴颈圆度超差,废件率一直卡在1.2%上下。
后来我们给换了磁系铺260度的高磁分离器,直接串在切削液回水管路上。
用了三个月回访,喷嘴没堵过一次,废件率直接降到0.1%,算下来一年省的纸带钱、废件钱,就够买三台分离器。
还有个完全不搭边的应用场景,是做磷酸铁锂正极材料的厂子。
一开始我听说他们要用磁性分离器,还以为是搞错了——人家那是粉体加工,跟机床切削液有啥关系?
去了现场才知道,正极材料里哪怕混进去0.01%的铁杂质,做出来的电池循环寿命直接掉一半,下游车企根本不收。
之前他们用的是管道里插磁棒的除铁器,得定期停机把磁棒拔下来擦上面吸的铁屑,擦的时候总有漏网的细铁杂质掉回料里,铁含量一直卡在200ppb,达不到要求的100ppb以下。
后来换了带自清洁结构的磁性分离器,磁系固定不动,滚筒一直转,刮刀片24小时不停把吸上来的铁渣刮走,根本不用停机拆磁棒。
跑了半年测数据,铁杂质稳定在45ppb,直接过了供应商审核。
你看,同样是磁性分离器,给磨床用的,得耐切削液腐蚀,刮刀片要硬,不然硬铁屑磨俩月就刮不出干净的面;给锂电行业用的,得全不锈钢结构,不能有存料的死角,连个螺丝孔都不能留,不然料积在里面变质,反而成了污染源。
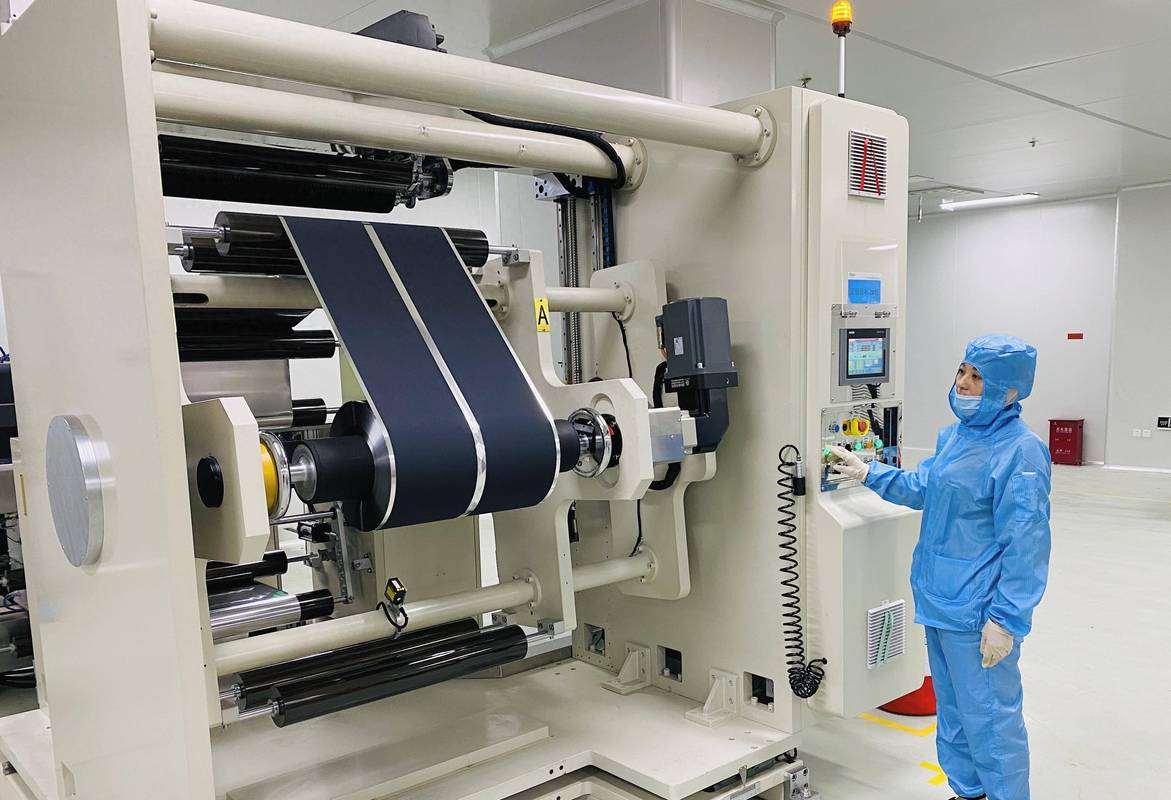
现在吹得越凶的概念,坑越多
这两年行业里总说进口替代,之前德国进口的同规格磁性分离器,一台要十几万,现在国内厂家做的外观跟人家一模一样,卖三万都有利润。
钱是省了,坑也真不少。
还有人吹“智能磁性分离器”,加个流量传感器、加个温度传感器,就敢说自己是工业4.0设备,价格直接翻一倍。
实际上那个温度传感器装在滚筒外壁,离磁块远着呢,根本测不到磁块的实际退磁温度;那个流量传感器的精度差得离谱,差个2立方流量都显示正常,有啥用?
最让人窝火的是标准滞后。
现在通用的磁性分离器行业标准,还是2008年定的,里面的检测要求全是针对普通机加工场景的,根本没提锂电、半导体这些新行业的除杂要求。
什么意思呢?
就是现在给锂电行业供货的磁性分离器,说能除纳米级铁杂质,根本没有统一的检测方法,全靠厂家自己吹。
你说你能除50ppb的铁,我说我能除20ppb,谁也没有个权威的检测依据,出了问题就互相甩锅。
还有个行业内不愿公开的难题:
所有厂家标称的磁强,都是空载下测的,从来没人测过带渣工况下的实际吸力。
说白了,等你滚筒上积了一层1mm厚的铁泥,实际传到液里的磁场能剩多少?没人测,也没人愿意测——测出来不够,自己的产品就卖不动了。
我见过太多厂子,刚装完分离器的时候测,吸力够得很,用了三个月,滚筒上糊了一层铁泥,吸力直接掉了一半,细渣根本吸不住,还不如之前的沉淀池管用。
干了这么多年,我总结出一句老师傅常说的土话:
“磁分好不好,别光看亮堂堂的样本,捞一把槽底的沉渣,就知道行不行。”
理论参数算得再漂亮,现场漏渣、堵喷嘴、磨花工件,全是白搭。
你们车间的磁性分离器,上次拆检清磁块、刮铁泥,是多久之前的事?有没有碰到过因为磁分掉链子,整批件报废的糟心事?
