2026-10-25 18:43:07 分类:商机
上周三早上刚进车间,质检小张攥着个拆下来的铆钉,鞋上还沾着门口的泥,冲我喊:”张工!这批给新势力供的车门铆钉,路试跑三百公里全松了!”
我当时手里的茶杯差点没拿稳。
那批货总共两万件,索赔单拍在桌上的时候,财务大姐脸都绿了,算下来返工加物流加客户考核,直接赔了两万八,差点把我们做了三年的长期订单搞丢。
之前我们全盯着铆钉的抗拉强度、盐雾测试,谁都没往那个看不见的地方想——这批压铆的实际干涉量,比工艺卡上写的少了0.03毫米,这就是铆接干涉在给我们上课,平时藏在工艺卡的小字里,真出事的时候,能直接让你半年的利润打水漂。
别拿“过盈”当万能公式
很多刚入行的年轻人,总把铆接干涉跟机械设计里的过盈配合混为一谈,觉得不就是铆钉比孔粗一点,硬塞进去嘛。
真不是。
你拿个比孔稍粗的铆钉,用外力拉或者压,让铆钉杆在孔里径向胀开,跟孔壁紧紧贴在一起的那个胀开的量,就是干涉量。普通钢制铆钉的合理干涉量,是孔径的1.5%到2.5%——比如你打个6毫米的安装孔,铆钉杆的径向胀开增量,得在0.09毫米到0.15毫米之间。
多了不行。
孔周围的板材会被挤得产生残余应力,厚钢板还好,薄铝板直接能被挤裂,表面凸出来个鼓包,后续喷漆都盖不住。
少了也不行。
就像之前那批货,干涉量只有0.06毫米,车开起来一颠,铆钉跟孔壁之间有了间隙,松是迟早的事儿。
现在车间里常用的就两条技术路线:一条是实心铆钉压铆,靠固定压台的油缸压力把铆钉墩粗,干涉量能精准控制在±0.01毫米,就是得搭专门的工装,碰到曲面复杂的工件,压头伸不进去,用不了。另一条是抽芯铆钉拉铆,拿个手持枪就能打,灵活得很,但是干涉量全靠枪的拉力稳不稳,新工人手晃一下,拉到一半就停,干涉量能差一半。
行业里没人明说,但大家都在做的妥协是什么?
明明该用跟孔径匹配的标准杆径铆钉,非要拿细一点的杆硬凑,干涉量不够就多打一道密封胶补。
别不信。上次去南方某家电代工厂交流,他们给空调外壳打铆钉,干涉量比国标要求低了三分之一,就靠涂一圈厌氧胶撑着,质保期刚好卡着产品的三年保修期,过了保期松不松,谁管啊。
 车间压铆工位 铆钉干涉量检测工装
我之前也觉得这是偷工减料。
直到去年我们接了个小批量的户外广告牌订单,总共才两百件,专门做一套压铆模具要花八千,算下来根本不赚钱。最后也是拿2.7毫米的杆,配3毫米的安装孔,拉铆的时候把枪的拉力从8kN调到12kN,靠铆钉杆的充分胀开补够干涉量,再在接缝处打一圈耐候胶。
客户用了两年,回来给我们介绍了三个新订单。
你看,规矩是死的,人是活的。
不同场景的干涉要求,真不是一套标准能打天下
我刚入行的时候,师傅总跟我念叨,别看见干涉量就往大了调,觉得越紧越结实。
错。
薄件跟厚件,航空件跟重载件,对干涉量的要求能差出去三倍,拿一套工艺卡打天下,不出事才怪。
先说航空领域的蒙皮铆接。
那是真的容不得半点儿差池。蒙皮大多是1.2毫米厚的铝合金,要求干涉量不能超过孔径的1.2%——比普通钢铆钉的要求低了快一半。为啥?蒙皮太薄了,干涉量稍微大一点,表面就会被挤出来鼓包,而且飞机在天上飞,蒙皮要承受反复的交变气动载荷,干涉量太大带来的孔边残余应力,时间长了会直接把板材扯出疲劳裂纹。之前有个兄弟单位,打蒙皮铆钉的时候图结实,把干涉量调到了2%,结果飞机做静力试验的时候,第三排铆钉旁边的蒙皮直接裂了,整个机翼试验件全废了,损失快两百万。
再说重型卡车的车架铆接。
这又是另一个极端。卡车车架是8毫米厚的高强钢,用的铆钉直径就有20毫米,要求干涉量是孔径的3%到4%,比航空蒙皮的要求高了三倍都不止。毕竟卡车拉着十几吨的货跑,过个减速带、走段烂路,那个冲击力是家用车的好几倍,干涉量小了,铆钉没两年就被震松,真在高速上掉个轮子,那是要出人命的。之前有个重卡厂,为了给车架减重,偷偷把铆钉的干涉量从3.5%降到2%,结果一批跑了十万公里的车,在高速上车架铆钉全松了,左前轮直接掉了,幸亏司机反应快,没撞上人,最后整个批次的车全召回,亏了快两个亿。
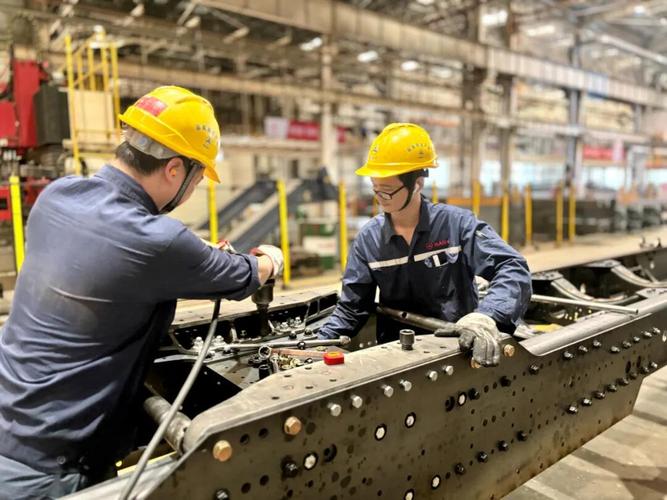 重卡车架铆接工位 大直径铆钉压装现场
你说这俩场景的要求差这么多,要是拿同一套参数去套,不踩坑才怪。
就像你给小孩系鞋带,系太紧了磨得脚疼,系太松了跑两步就摔,分寸感这东西,从来不是靠书本上的死数能定的。
现在的新玩法里,藏着多少没人说的坑
这两年车间里的变化是真快。之前测干涉量,要把铆钉拆下来,用游标卡尺量杆的胀开量,一个熟练工一天最多测二十件,现在上了自动铆接工作站,带拉力传感器,拉铆的时候实时测拉力曲线,算出来干涉量,一秒钟一件,精度还高。
还有现在推的轻量化,全是用铝铆钉代替钢铆钉,轻,还不生锈,新能源车抢着要。之前高精度的拉力传感器全靠进口,一个就要两万多,现在国内厂家做的,几千块钱就能拿下来,精度差不了多少,算下来一年能省好几十万的采购成本。
但是这里面藏着个没人愿意公开说的难题。
现在所有的干涉量检测,都是测铆接完成当天的静态值,根本没人管这个干涉量在长期使用后,会因为材料蠕变掉多少。
就拿铝铆钉来说,夏天车停在户外,车内温度能冲到六七十度,铝的材质本来就软,长期在这个温度下,铆钉杆会慢慢发生蠕变,之前的干涉量可能从0.1毫米掉到0.03毫米,跟没打牢一样。但是现在所有的国标、行标,全是测铆接当天的干涉量,根本没有长期高温下的蠕变衰减要求。
之前我们给客户供的新能源车电池包固定铆钉,头两年测着干涉量全合格,结果有个客户的车开了三年,过减速带的时候电池包哐当晃,拆下来一测,干涉量只剩原来的三分之一。找谁说理去?
标准里没要求做长期蠕变试验啊。
大家都在卷自动铆接的效率,卷检测的精度,卷怎么把成本降下来,但是没人愿意花大价钱做个一两年的蠕变试验——太费时间,太费钱,影响项目进度。反正质保期是三年,只要三年内不出问题,过了保的事儿,谁都不想提前担着。
我师傅当年跟我说过一句糙话,我到现在都记着:”铆接这活儿,别光看表上的数,你拿个小锤敲敲铆钉头,听声儿就知道干涉够不够。”
什么声儿算够?
敲上去是脆的,当当响,不发闷。
要是敲上去嗡嗡的,那就是干涉量不够,赶紧拆了重打,别等客户给你退回来。
理论上算得再准,不如你在车间里敲上一万个铆钉练出来的耳朵。
对了,你们车间碰到过铆接干涉量不够的故障吗?最后是怎么解决的?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:铆接干涉:车间里看不见的坑,我踩过三次才摸透的实底
文章链接:https://m.yxqcspc.com/18580/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
