2026-10-25 19:43:04 分类:商机
去年入伏那天,销售小张攥着个木盒子冲我办公室。
工装鞋上沾着客户车间的切削液,裤腿还刮破了个口子。
盒子里是刚从苏州退回来的伺服电机转子——12台货里拆出来的1个,客户说装上去跑了47小时,轴承直接抱轴,外壳震得能把台面上的游标卡尺滑到地上。
我拿起来用手拨了一下。
端面靠近键槽的位置,本来该贴3块平衡块,现在只剩1块,剩下俩的胶印还清清楚楚印在铝端面上。
我当时就气笑了。
 客户退回的伺服电机转子残留平衡块双面胶印
退回来的转子,藏着多少没说透的坑
说真的,这种事我见太多了。
很多人觉得动平衡校正就是个贴铁块的简单活,我刚进厂跟着师傅拆过一台跑了3年的引风机,拆开轴承盖的时候,里面的滚珠都磨成椭圆的了,师傅拿个百分表架在转子端面上,测出来的径向跳动快有20丝,说这就是动平衡没做好攒出来的毛病,天天震,再好的轴承也经不住这么造。
你以为贴个配重就完事了?差远了。
我刚进厂的时候师傅骂我,说你贴的那点块,差0.3克在3000转的转子上,产生的离心力能顶你半头猪的重量——我后来算过,真的,离心力F=1.77×10^-6 × m × r × n²,就拿直径300mm的风机转子来说,1800转的工况下,哪怕偏心质量只有1克,产生的径向力都有19公斤,这玩意天天砸轴承,轴承能不坏?
我之前碰过最离谱的厂,给风机做动平衡,连额定转速都没跑到,就拿500转随便测测,贴俩块就出厂,客户装上去一开机,整个车间的玻璃窗都跟着嗡嗡响,最后拆下来重新做,光拆装费就花了两万多,图啥啊?
俩主流技术路线,没人明说的行业妥协
现在行业里做动平衡,无非两条路:要么在转子端面上铣掉一块做去重,要么贴/焊一块做加重。
说穿了俩的优缺点明摆着。
去重的好处是配重永远不会掉,哪怕转子跑到几万转都稳,缺点是你一旦铣多了,这转子基本就废了,补都没法补,只能当废品处理。
加重的好处是灵活,差多少补多少,哪怕测错了拆了重来就行,缺点就是怕掉,尤其是高转速下,配重块一旦甩飞,打穿定子都是常事。
那行业里没人明说的妥协是什么?
就是大多数中小厂,接了普通工业电机、民用风机的订单,根本不会在转子端面上铣嵌平衡块的安装槽,就用耐180度的双面胶把配重块贴上去,出厂测试的时候只要额定转速下震动值达标就行,反正质保期才1年,只要1年内不出问题,之后哪怕块掉了,客户也找不到厂家头上。
这个事全行业都在做,但是没人会在合同里写,也不会在宣传册里提。
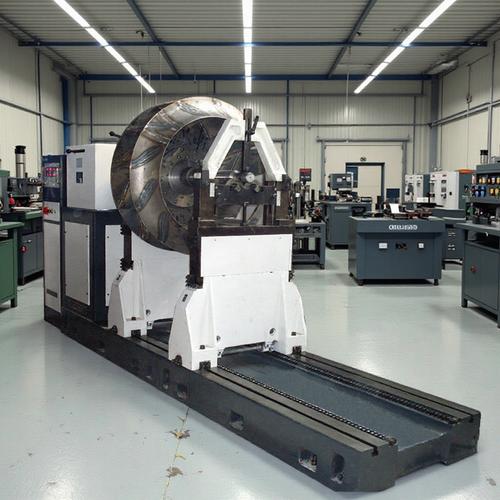 动平衡机工作台上正在检测的工业风机转子
不同行业的校正要求,差的真不是一点半点
别拿一套标准套所有转子,真的会出大事。
前年给某连锁餐饮做的后厨排烟风机叶轮,一开始按普通工业风机的G6.3等级做的动平衡,结果装到人家商场里,楼下住户投诉说晚上11点后厨一关火,风机余转的时候嗡嗡的低频共振,顺着楼板传上去,跟有人在天花板上敲鼓似的。
后来怎么改?
把动平衡等级提到G2.5,而且专门把校正转速从额定的1450转提到2200转,测完了再降回来,等于把临界转速的共振点提前消掉,最后装上去,住户拿震动仪测,楼板的震速只有1.2mm/s,完全达标。
为啥餐饮客户的要求这么怪?
人家风机装在商场的公共区域,哪怕震动值比工业标准低个50%,只要能让人感觉到,就是不合格。
去年给某新势力车企供的800V平台驱动电机转子,要求就更严了。
人家要求动平衡校正的时候,得在额定转速16000转下测,还要在最高20000转的超速工况下做二次校正,而且平衡块必须是激光焊接固定的,连螺丝锁的都不行——为啥?因为这转子装在车身上,要是平衡块掉了,直接打坏定子线圈,车在高速上失速,那是要出人命的。
人家要求的动平衡等级是G0.4,比我们普通工业电机的要求严了快10倍,一开始我们做的时候,光找合适的平衡块材料就试了仨月,普通的镀锌块在20000转下离心力太大,最后用的是钨钢的小配重块,每块只有0.1克,贴上去跟个小米粒似的。
新设备是好,可藏着的标准窟窿没人提
这几年国产的动平衡机是真的香。
以前高端的动平衡机全是德国、日本的,一台能测20000转的大转子设备,要两三百万,现在国内的厂做的同款,只要一半的价,精度差不了5%,中小厂现在基本都换国产的了,性价比高多了。
现在新设备都接了MES系统,测出来的震动值、校正位置、配重重量,直接跟转子的序列号绑定,存在云端,客户扫个码就能看到整个校正过程,不用像以前那样靠老师傅的经验调,差多少全靠数显屏上的数字,比以前靠谱多了。
但是有个事,行业里没人愿意公开提。
现在的高速转子,比如新能源驱动电机,还有加工中心的高速切削主轴,额定转速普遍在16000转以上,有些高速主轴甚至能到30000转,但是现行的动平衡精度标准,还是基于上世纪的工业转速定的,里面只要求校正转子的装配偏心,根本没要求测转子原材料本身的密度不均带来的固有偏心。
很多厂出厂的时候测着震动值全在合格线内,客户用个两三年,转子因为长期受热变形,加上材料本身的偏心慢慢释放,震动值就会悄悄超标。
为啥没人改?
因为要测固有偏心的话,得把转子放上去空跑三个循环,单台的校正时间要多花40分钟,成本涨30%,谁先改谁先丢订单,就这么耗着。
我师傅当年教我,做动平衡有个土规矩,叫“宁欠勿过,宁边勿心”。
啥意思?就是配重宁肯稍微差个0.1克,也别一下加过了,欠了还能补,过了你得磨半天,把端面弄的坑坑洼洼的,客户看了都嫌你糙;还有配重块尽量往转子外圆的边缘靠,别往中心贴,同样0.5克的块,离中心30厘米和离中心10厘米,产生的校正力差了整整3倍,谁往中心贴谁就是浪费材料。
对了,你们在车间做动平衡的时候,有没有遇到过出厂全合格,客户装上去跑俩月震动就超标的怪事?都是怎么找根源的?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:干车间20年:没人明说的动平衡校正实操真相
文章链接:https://m.yxqcspc.com/18582/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
