那天我刚把搪瓷缸子放在操作台上。
徒弟小周就撞开车间门冲进来。
脸白得像刚倒出来的白色色母粉。
“师傅!粤晟的李总刚把电话砸过来。”
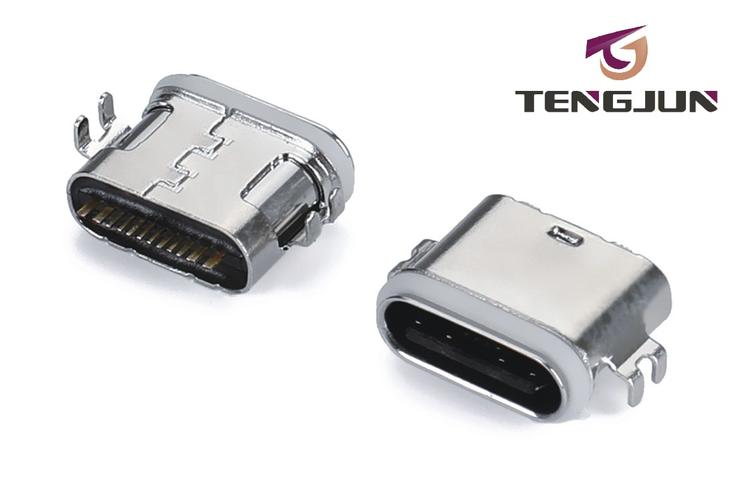
“昨天发的那批Type-C 16Pin连接器,盐雾测试一半针脚浮起,整批货扣了80万!”
那次差点丢了老客户的报废单
我当时手心都出汗。
真的。
粤晟跟我们合作了7年,从来没出过这么大的质量问题。
查了一上午原因,不是材料的问题,也不是模头的问题——是上个月领导为了省电费,把我们用了6年的老全液压机,调到别的车间做普通家电外壳,换了台新的全电动伺服机来跑连接器。
那台全电动机跑了3天,锁模力波动了0.2MPa。
就这么点波动,足够把0.3mm粗的镀金针顶歪,胶料钻到针脚下面,把针抬起来。
我当时真的想把那台全电动机的操作面板掀了。
省那点电费?80万的货赔出去,省的电费够付零头吗?
参数表上不会写的行业潜规则
在车间摸了22年注塑机,我太清楚这里面的门道了。
做精密连接器的注塑,胶位厚度通常只有0.15mm,针脚间距0.25mm,保压必须稳定在±0.05MPa以内,稍微有点波动,就会出不良品。
现在市面上两条主流技术路线,各有各的好。
全电动伺服机空载的时候省电,响应速度快,但是连续高负载跑72小时之后,伺服电机的温升会让编码器出现温漂,锁模力波动能到0.2MPa以上,根本hold不住高精度的连接器。
而带蓄能器补压的全液压机,虽然空载的时候费点电,但是只要液压油温度控制在40-45度,连续跑一周,锁模力漂移都不会超过0.03MPa,稳定性甩全电动机几条街。
说实话,行业里都心照不宣的一个妥协——
很多厂家卖全液压精密机的时候,标配的是普通46号抗磨液压油,不是那种带抗温变添加剂的专用油。
夏天车间没开空调,液压油温升到55度,黏度掉20%,实际锁模力比标称值低12%。
没人会把这个写在参数表上。都是拿实验室25度恒温下测的数值当卖点。
客户买回去夏天跑生产,不良率翻三倍,还以为是自己调机技术不行。
不同行业的机台根本不能凑合用
拿汽车行业的连接器来说。
粤晟做的1.2mm间距高压连接器,要扛125度的发动机舱温度,针脚位置公差不能超过0.01mm。
之前我们用老全液压机跑了18个月,不良率稳在0.08%。
换了全电动机之后,3天不良率冲到3.7%。最后还是把老机器调回来,才把李总的脸色哄好。
再看5G基站用的高速SFP连接器。
胶件平面度不能超0.02mm,不然插上去信号回波损耗直接超标。
我们给配套厂配的全液压机,带闭环压力传感器,射胶速度稳在120mm/s。
连续跑6个月,平面度合格率稳在99.2%。之前他们用普通机做,光返修的成本一个月就十几万。
喊了好几年的进口替代,藏着多少坑
现在大家都在说进口替代。
之前一台德国进口的同参数全液压精密机,要220万。现在国产同配置的,带进口蓄能器和高精度压力传感器的,才65万。精度差不了多少,很多中小连接器厂都开始换了。
但有个事没人愿意公开说。
现在都要搞智能制造,连MES系统做生产追溯。国产全液压机配的压力传感器,很多是便宜的模拟量输出,信号飘得厉害。连到MES上,数据每10秒跳一次,根本没法精准追溯哪个参数导致了不良品。
而且接口没有统一标准,你要连MES,就得找厂家单独改程序,一次改费3万起。这个隐形成本,销售从来不会提。
还有个更闹心的。
现行的注塑机国标是2015年的,里面对精密注塑机的锁模力稳定性要求是±0.5MPa。这对于胶位厚度只有0.15mm的精密连接器来说,这点波动足够打飞边。
新国标从2020年就说要修订,到现在还没落地。很多厂家就按老标准标称“精密级设备”,实际根本达不到做高精度连接器的要求。
今天早上我去车间转。
那台老全液压机还在转,声音稳得很。
我把手搭在液压管上,温度42度。跟我22年前刚进厂的时候,师傅跟我说的最佳油温一模一样。
我常跟小周说,“机台不是看样本选的,是用手摸出来的”。
你说样本上印的参数再好看,实际跑起来压力飘,温度飘,都是白搭。
最后问一句同行。
你们车间现在跑精密连接器的机台,是全液压的还是全电动的?连续跑72小时之后,锁模力漂移能控制在多少?
