去年7月的一个凌晨,我刚躺到床上。
手机就震得要飞起来。
是浙江台州的王总,做PP改性的老客户,嗓子哑得像砂纸磨铁皮:“李工,你赶紧过来看看!我这台65机切出来的粒,一半扁的,一半带焦黑芯,刚出的2吨料,全废了!”
我套上工装开车赶过去,车间里的烟味混着PP烧焦的味道,呛得人眼睛都睁不开。操作的小徒弟蹲在机头边上,用铜铲抠积料,手背上烫了个红泡,都没顾得上擦。
查了半小时才找到问题——之前换班的师傅嫌清理麻烦,把机头的滤网堵了三层,熔体压力顶到了18MPa,料在机筒里闷得碳化了。
这破机子,我太熟了。就是我们厂装的同向双螺杆挤出造粒机组,陪了王总8年,平时没声没响,一出事就是整批料报废的大事。
别被说明书上的参数忽悠
很多人以为这机子就是两个螺杆转啊转,把料揉碎了挤出来。
哪有这么简单。
现在行业里主流的同向双螺杆,长径比基本都做到48:1,比10年前的36:1长了快三分之一,就是为了让料在机筒里多走会儿,分散得更匀。
转速呢?说明书上吹的最高能到1200rpm,实际量产的时候,谁会开这么高?
一般做改性料,开到650rpm就顶天了——开太高,螺杆的磨损速度是正常转速的3倍,用3年就得拉荒换螺杆,谁受得了?
还有个参数,切粒水温,必须控制在40℃±2℃,高了粒子粘成块,低了粒子脆得掉渣,这个数我记了20年,闭着眼都能报出来。
现在行业里有两条主流技术路线。
一条是德国佬的高转速低填充路线,转速能拉到1800rpm,产量是同直径机子的2倍,但是螺杆的啮合间隙做的只有0.1mm,磨一点就废,换一套螺杆要20多万,国内除了做高端医疗料的厂,没人用得起。
另一条是国内厂常用的低转速高扭矩路线,转速最高也就600rpm,扭矩做的大,螺杆间隙留到0.3mm,磨个五六年才需要修,成本只有德国机的三分之一,就是产量低点。
你问行业里有没有不说的妥协?
当然有。
很多厂家给客户选阻燃PA的机子,明明需要用错列角30度的剪切啮合块,才能让溴系阻燃剂分散得均匀,结果为了省加工成本,给装了45度的块——这玩意儿试机的时候一点问题都没有,料的外观亮得很,但是量产半年,阻燃剂就会从粒子里析出来,放久了表面一层白霜,过不了UL94检测。
客户找过来,厂家就说你原料掺假了。
这种破事,我见过没有十起也有八起。
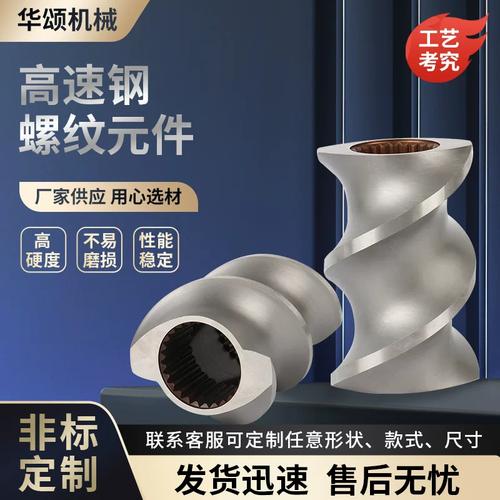
不同行当的“脾气”差远了
别以为同一台机子能通吃所有料。
给做PLA可降解料的厂用的机子,和给做碳酸钙母粒的厂用的机子,完全是两个脾气。
先说食品级PLA的。
去年江苏常州的一个客户,做外卖餐盒的,之前用普通的65机,做出来的料过FDA检测,重金属析出超标0.2mg/kg,急得团团转。
后来给他改的机子,整个螺杆和机筒都做了双合金淬硬处理,密封垫全部换成食品级聚四氟乙烯的,输送段的死角全部抛光到Ra0.8,一点积料的地方都不留。
现在人家的料过FDA连测三次都没问题,上个月还来订了两台75机,说要扩产能。
再说高填充碳酸钙母粒的。
山东淄博的张老板,做了10年填充母粒,之前用的旧65机,最多只能加70%的钙粉,再多就架桥,喂料喂不进去,产量上不去,每吨料的成本压不下来。
我给他改的时候,把螺杆输送段的螺槽加深了2mm,喂料口加了个带拨料齿的双阶失重喂料器,现在能稳定加到82%的钙粉,每吨料的成本直接降了120块。
张老板现在逢人就吹,说我们的机子是“吃石头的老虎”。
你看,同一台机子,改改螺杆,换换喂料,就能适配完全不同的料。
哪有什么万能的参数,都是摸出来的经验。
这行的暗礁,没人愿意说
现在大家都在吹智能制造、进口替代。
没错,原来要花200万买的德国65机,现在国内靠谱的厂做的,只要60万,性能差不了10%,普通的改性料完全够用,进口替代是真的成了。
还有现在的新机子,都装了在线熔体压力传感器、扭矩传感器,能连到客户的MES系统,甚至能远程调参数,确实方便。
绿色制造的也不少,我们现在做的机子,都配了真空排气的余热回收装置,把抽出来的热气用来加热切粒水,每个月能省两三千的电费,客户都爱要。
但是暗礁也多。
最坑的,就是现在螺杆磨损的检测,根本没有统一的国标。
什么叫螺杆磨到要换了?
有的厂家说扭矩降10%就得换,有的说降20%才换,全是自己说了算。
很多客户用了两年,产量掉了15%,还以为是自己的原料不好,根本没想到是螺杆的间隙磨大了,漏流多了,料存不住,产量自然上不去。
还有现在吹的“免维护长寿命”,说白了就是把螺杆的磨损余量做小了——本来能跑10万小时的,现在把余量从0.3mm做到0.15mm,跑5万小时就得换螺杆,换一次十几万,客户还觉得是自己用的费,根本不知道被套路了。

上周我在车间调新机子,徒弟问我,李工,你干了22年,总结出啥经验没有?
我指着正在转的螺杆说,就一句土话:“料要跑得顺,螺杆要摸得准”。
啥意思?
别光盯着仪表上的数字,每次开机前,你得用手背挨一下机筒的各个段,温度是不是均匀,有没有局部过热的地方。
量产的时候,别光看转速、产量,得听螺杆运转的声音——要是有不规则的哐当声,就是螺杆的间隙不对,赶紧停下来查,别等整批料废了才着急。
这些东西,说明书上不会写,学校里也不会教,都是在车间里熬出来的。
最后问一句同行:你们厂里的同向双螺杆机,最多能加多少比例的填充料?有没有碰到过试机好好的,量产三个月就出问题的糟心事?
