上个月三号车间出的那档子事,现在想起来还窝火。
给合作了八年的汽车内饰色浆客户供的货,人家拿到手刮开样片,在显微镜下一瞅,颗粒度超了0.6微米,当场把样片拍在我办公桌上。
“张工,你们上次说的升级新辊,就给我升出来个这?这批货是要给主机厂供的内饰件打样,晚一天赔的违约金都够你买台小设备了。”
查了整整一天。
原料没问题,分散剂加的量也对,筛网也没破。最后拆了三辊机的辊缝塞尺一量,哦——上次换的新碳化钨辊,小徒弟急着赶产能,没等跑合热稳定,直接照着老设备的参数把辊隙调到15微米就投料了。
等辊子转了半小时,温度升到62度,热胀冷缩把辊缝挤到了8微米。出来的料要么细度太细把树脂给磨破了,要么因为辊缝波动大,混了没磨开的团聚颗粒。
最后赔了两万多的加急返工费,小徒弟这个季度的绩效全扣了,我当时骂得他头都抬不起来。
辊缝那点事,比你想的要邪门
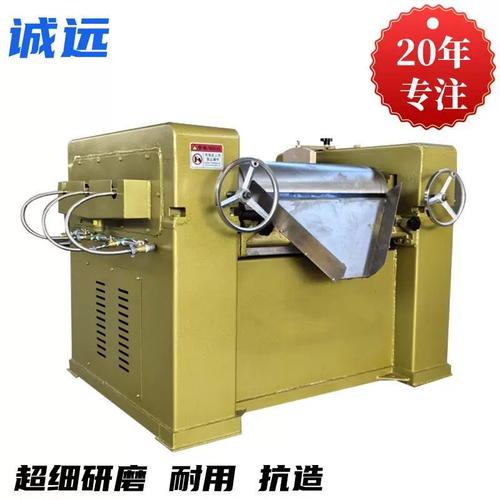
别以为三辊研磨分散机就是三个铁棍子转着磨料。
这里头的参数,差一丝都能出大问题。
三个辊子的转速配比,行业常用的是1:2.8:5.6,从后辊到前辊,线速度逐级拉高。料从后辊和中辊的缝里挤进去,被中辊带着往前面走,到中辊和前辊的缝里时,速度差是后道缝的3倍多,团聚的颜料颗粒就是在这道缝里被硬生生撕开的。
最核心的参数就三个:辊面硬度、辊间间隙、辊面工作温度。
现在市面上主流的辊面方案就两种:一种是高铬铸铁淬火辊,一种是碳化钨喷涂辊。
很多厂家宣传的时候把碳化钨辊吹得神乎其神,说硬度到HRA90,耐磨寿命是铸铁辊的5倍。
为了压成本,很多厂的碳化钨喷涂层只有1.2毫米厚。正常生产要求的喷涂层厚度要在2毫米以上,薄了的喷涂层,磨上300小时就容易出细微划痕,磨高硬度的氧化铁颜料时甚至会掉皮。这就是行业里从来不会摆在台面上说的妥协——反正刚装上去的时候测硬度完全达标,客户用个半年出问题,早过了质保期了。
真要说选辊的门道,做普通工业漆的厂,私底下还是更爱用铸铁辊。不是不想要耐磨的,是碳化钨辊太脆,万一料里混个没筛干净的砂粒,直接在辊面崩个坑,换个辊子八万多,修都修不了。铸铁辊就算压个印,拆下来重新磨平,花两千块就能接着用。

说到间隙,行业里有个不成文的规矩:最小间隙别低于2微米。
之前有个做电子浆料的老板,非要把间隙调到1.8微米,说要做最高细度的银浆。结果投料的时候混了个0.3毫米的金属屑,直接把两个辊子拉了一道12厘米的深沟,停了整整两周产能,损失小一百万。
真的,别贪那点细度。
不同行当的用法,差得能出俩说明书
别觉得都是三辊研磨分散机,换个应用场景,要求能差出十万八千里。
先说说做食品级黑巧克力的客户。
去年给嘉兴的那个巧克力厂改设备的时候,我才知道原来磨巧克力的三辊机,连轴承密封都不能用普通橡胶圈。之前他们用的老设备,密封件是丁腈橡胶,跑了俩月,磨出来的巧克力里总有股淡淡的橡胶味,直接被连锁超市退了三吨货。
后来换的全是食品级四氟密封,辊隙稳定在12微米——太大了,吃着有砂感;太小了,巧克力的流变性不对,放俩星期就起白霜。改完之后,他们给某网红巧克力品牌做代加工,每批料的细度波动能控制在1微米以内,人家现在签了三年的长单。
再说说做锂电池正极浆料的场景。
这个行当的要求更苛刻。哪怕料里混了1ppm的铁离子,做出来的电池自放电率就会翻倍,严重的还会鼓包起火。
所以他们用的三辊机,辊面是氧化锆陶瓷层,所有和料接触的零件,连密封件里的弹簧都换成了PEEK材质,全设备没有一点裸露的金属。辊隙一般稳定在8微米,开机前必须空转跑合20分钟,测三个位置的辊面平行度,差了0.02毫米都不能投料。
之前碰到个做唇釉的客户,非要图便宜,拿做工业环氧的三辊机来磨化妆品色浆。理由是都是磨颜料,能有啥区别。结果磨出来的料里混了之前残留的溶剂,送第三方检测的时候邻苯二甲酸酯超了3倍,准备了半年的新品上市计划直接黄了,损失大几百万。
现在吹的智能制造,藏着没人说的窟窿

这两年行业里都在吹智能制造,说给三辊机加在线细度监测,加间隙自动补偿,连到MES系统,就能实现无人值守。
说实话,这些功能确实能省不少人工。
不过话说回来,功能堆得再多,基础的精度标准没跟上,都是花架子。
现在有个没人愿意公开说的问题:三辊机的精度检测标准,还是20年前定的。测的全是冷态下的辊间隙,根本不考虑生产时的热胀冷缩。
冷态测的间隙参数,根本不能直接当生产参数用。
你冷态下调的是10微米的间隙,等辊子跑20分钟,温度升到60度,热胀冷缩带来的间隙漂移就能有3微米。很多厂家卖设备的时候,吹自己的间隙精度能到1微米,等你实际生产的时候,光温度带来的间隙变化都比这个精度大,出来的料细度忽高忽低,找售后都没处说理——因为按国标,人家冷态的精度确实达标了。
还有这两年喊得很响的进口替代。
很多国产设备厂,拿和进口设备一样的参数表去投标,说价格只有进口的三分之一,精度完全对标。实际用的时候才发现,辊面的孔隙率比进口的高30%,磨出来的料容易粘辊,换色的时候要花3个多小时清机,比进口设备多两倍的清机时间。这些隐形成本,投标的时候根本不会写在参数表里。
现在我站在车间里,旁边的三辊机嗡嗡转,手上还沾了点刚磨出来的钛白浆。
干了20年,我总结出来一句土话:三辊机的脾气,是摸出来的,不是说明书上读出来的。
每次换完辊,别着急投料。等机器跑够20分钟,手摸在辊面上温度不烫了,拿塞尺重新量一遍间隙,再沾一点料涂在玻璃板上,对着强光看有没有颗粒。这比你看任何在线监测的数值都靠谱。
对了,你们车间用三辊研磨分散机的时候,有没有碰到过那种老师傅传下来的、说明书上根本没写的土办法?比如调间隙的时候要往哪个方向转半圈,才能不跑料?
