凌晨三点,叶轮啃掉一块
电话炸了。凌晨三点,车间灯火通明,操作工小刘在那边喊:王工,又过切了!叶轮 R 角啃掉一块!
我赶到时,那件钛合金叶轮已经废了。五轴联动加工,刀轴一摆,差点把夹具也铣了。客户催货,航空件。废一件,赔三万八。这数字我记了五年。
小刘委屈:程序仿真没问题啊。我没说话。仿真能看出刀具干涉,可看不出机床动态精度。五轴联动加工,最坑人的地方就在这。
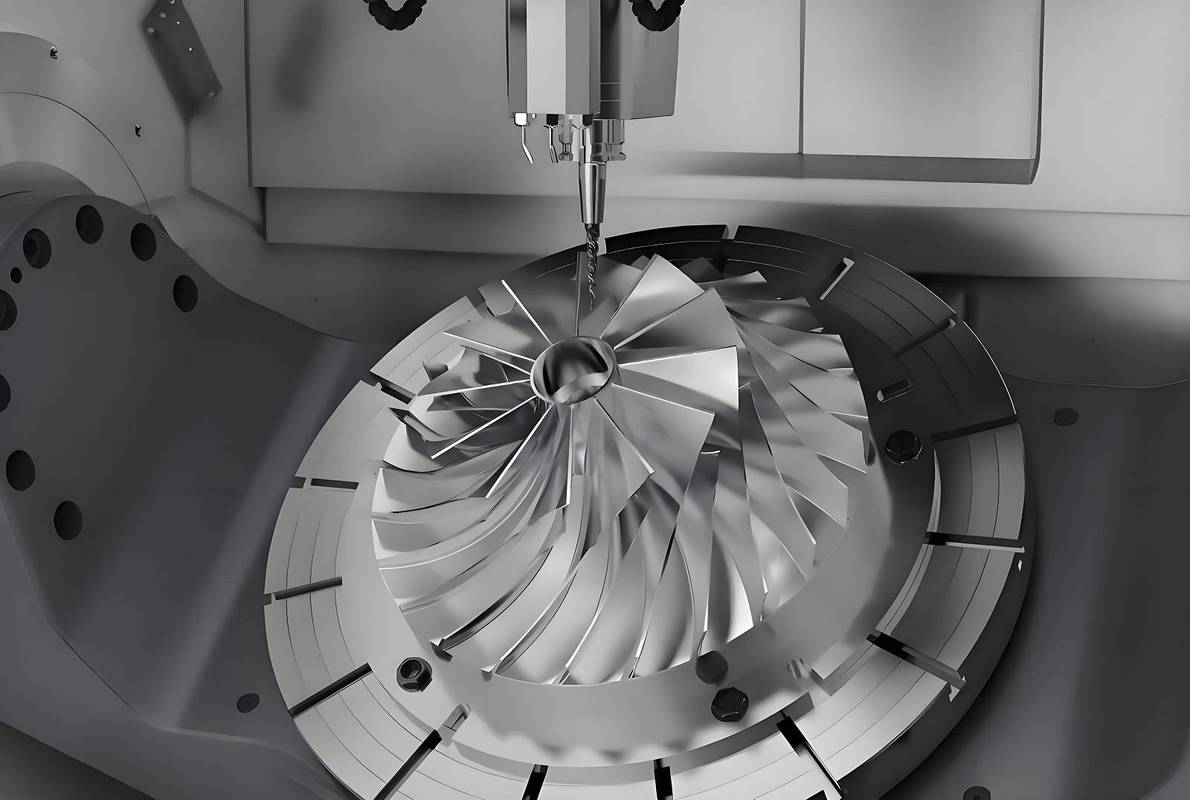
很多人以为五轴就是三轴加两个转台。真这么简单,车间就不会天天骂娘了。
五轴不是多两个轴那么简单
五轴联动加工,核心是刀尖跟随。英文叫 RTCP。你编程序时按刀尖点走,机床自己算两个旋转轴该咋转。听着很美,对吧?
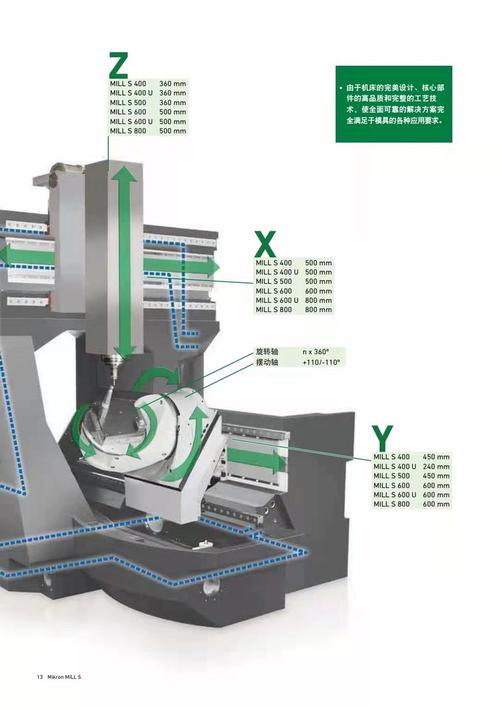
可实际呢。我们那台机,标称 RTCP 精度 0.005 mm,定位精度 8 微米,重复定位 4 微米。主轴最高 18000 rpm,快移 60 m/min。A 轴摆角 ±110°,C 轴 360° 连续转。参数漂亮吧?
一跑 S 形试件,圆度差 0.03。厂家说,正常。我差点把茶杯摔了。
选五轴,先看两条路线。一条是双摆台,工件坐在两个转台上。刚性好,适合重切削。但工件一重,转台就喘。另一条是摆头加转台,主轴头会摆。灵活,适合大件。可摆头悬伸一长,刚性就拉稀。
行业内通常不说但实际在做的妥协:很多厂买五轴,却当三轴用。为啥?编程员怕刀轴矢量,怕撞。老板怕废件。于是锁死两个旋转轴,只跑三轴联动。几十万上百万买的功能,闲置。这事太普遍了。
还有材料。铝合金件,转速拉高,进给给快,问题不大。钛合金、高温合金,导热差,切削热全在刀刃上。吃刀量稍大,刀就烧。我们试过 直径 10 mm 硬质合金立铣刀,悬伸 80 mm,转速 3200 rpm,进给 450 mm/min。结果颤振,表面 Ra 从 0.8 直接跳到 3.2。没法看。
后来改摆线铣,小切深,大进给。转速降到 2800,进给提到 600。颤振才压住。你说理论?理论算不出来刀具悬伸和主轴锥孔配合的微小间隙。得靠试。
航空叶片和汽车模具,根本不是一个玩法

航空航天,五轴联动加工玩的是薄壁、深腔、难切削材料。叶片、叶轮、机匣。要求啥?表面完整性,不能有烧伤,不能有微裂纹。刀轴光顺,不能突变。一突变,切削力就跳,薄壁就弹。
我做过一个镍基合金叶片。客户要求 Ra 0.4,型面公差 0.02 mm。我们用五轴联动,球头刀,步距 0.3 mm。刚开始老颤。后来把刀轴前倾 15°,侧倾 5°,转速 4500,进给 300。好了。可换一把刀,参数又得重来。刀具磨损、机床热变形,全在变。
汽车模具,完全是另一路。大型覆盖件模具,淬火钢,硬度 HRC 50 以上。要的是效率,是残留量小,是抛光省事。五轴高速机,主轴 20000 rpm,进给 8000 mm/min。刀具小,路径密。
有个模具厂客户,加工保险杠模具。操作工图快,没开 RTCP,直接三轴跑。结果过切 0.05 mm。模具型面凹了一块,焊补也不行。整块料报废,损失六万多。为啥?后处理出来的程序,刀尖点和旋转中心没对上。五轴联动加工,RTCP 不开,等于闭眼开车。
智能、绿色、国产替代,暗礁在哪
现在都讲智能制造。五轴加在线测量,加数字孪生。机床能自己测,自己补。听着好。可很多厂连对刀都靠人工敲。数据链断了。机床再好,也是孤岛。
绿色制造,微量润滑,干切。铝合金可以。钛合金你敢干切?刀具寿命掉得你心疼。所以实际还是浇冷却液,只是流量调小。宣传归宣传。
国产替代,是好事。国产五轴系统,价格便宜,服务快。可有个难题,行业内不愿公开:静态精度标得漂亮,动态联动精度拉胯。验收时打激光干涉仪,直线轴没问题。一转 S 形试件,圆度、轮廓度就露馅。标准滞后。很多验收标准只测定位精度,不测联动精度。用户不懂,厂家不提。等到加工复杂曲面,废件了,才发现。
还有转台热变形。力矩电机直驱,响应快,可发热大。连续跑八小时,精度飘 0.02 mm。厂家说加冷却。冷却一加,成本上去了。所以有些厂,干脆跑四小时,停半小时。这叫热平衡。工人累,机床也累。
老师傅的土话
我师父说过一句土话:五轴怕的不是不会编,是撞了还不知道咋撞的。你品品。编程可以学,仿真可以做。可机床的脾气,刀具的磨损,工件的应力,冷却液的冲法,全在细节里。
对刀不准,五轴也白搭。工件没夹稳,五轴也白搭。排屑不畅,铁屑缠刀,五轴照样崩。理论很重要,可车间里,经验法则更重要。
比如开机先热机。别笑。主轴跑 20 分钟,转台来回摆几圈。不热机,第一件多半尺寸飘。还有,换刀后别急着跑精加工。先跑个空程,听听声音。声音不对,赶紧停。
你们厂那台五轴,是真五轴,还是当三轴用?评论区说说。我赌一半以上,旋转轴在睡觉。
