去年冬天那事儿,现在想起来后槽牙还痒。一批出口的精密冲头,公差正负0.003,赶在圣诞节前交货。线切割那道工序,找了家报价比同行低18%的厂——老板拍胸脯说“干了十五年,放心”。结果呢?割出来的工件,锥度全跑了。三套模具,前后废了两次,第三次直接赔了违约金。从那以后,我看电火花线切割的供应商,眼神都不一样了。
说白了,这行业水太深。你拿着图纸过去问价,十个厂家能给你报出八个价。低的那家,未必是良心;高的那家,也未必在宰你。关键在哪?往下看。
别盯着报价单上的数字发愣,先看看他们车间的“电柜味儿”
很多人选线切割厂家,第一件事就是发图纸、比价格。错。大错。
我现在的习惯:去现场,不先看机床,先闻。对,闻。好的慢走丝车间,空气里有股淡淡的矿石味——那是去离子树脂和纯净水正常工作散出来的。如果一进门就是焦糊味混着切削液发霉的酸臭,转身就走。这家厂的过滤系统八成是摆设,水箱里估计能养鱼。
然后看什么呢?看他们的电极丝废料桶。有意思吧。镀锌丝、黄铜丝、钼丝,分门别类扔得整整齐齐的厂,管理差不到哪里去。桶里什么丝都有,甚至混着快走丝割下来的废铜烂铁——这说明什么?说明他们拿快走丝的活干慢走丝的精度,一机多用,成本是省了,你的活儿,悬。
第一刀割多厚? 这是内行话。问他们操作工,正常修切之前,第一刀留多少余量。支支吾吾说“看情况”的,多半是没工艺文件、凭手感干的。靠谱的师傅会告诉你:大概0.05到0.08,厚件另算,而且能马上翻出工艺卡给你看。工艺卡上连脉冲宽度、峰值电流都写明白了。这不是死板,这是底气。
还有一个绝招——选一个他们正在割的工件,用手摸一下加工面。 慢走丝割出来的面,均匀的暗灰色,像细砂纸。如果有明显的一愣一愣的条纹感,或者局部发亮,那是电参数不稳或者丝速不匹配。这种厂家,精度保证全靠运气。
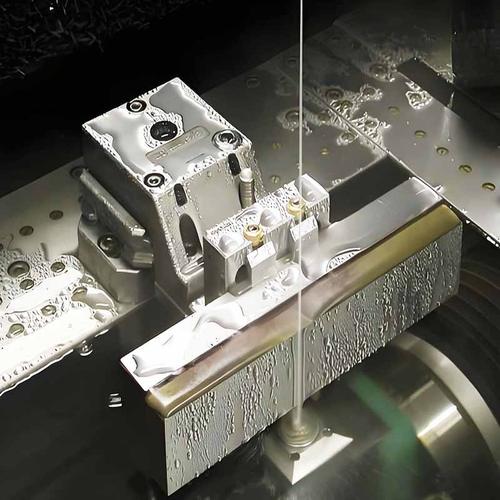
这四个维度筛完,基本能淘汰掉街上八成的线切割门市

我知道很多人没法次次跑现场。没关系,隔着屏幕也能看出猫腻。我总结了四个可落地的判断维度,招招见血。
第一,看他敢不敢接你的“废料测试”。 真的,这招屡试不爽。你跟厂家说,我寄一块边角料,你帮我割一个小件,我付加工费。看他反应。那种说“你直接下单吧,我们保精度”的,直接拉黑。愿意接小单测试,并且把切割后的工件和实测报告一起寄回来的,才是正经做生意的。测试件别选简单的方孔,选个带尖角、带窄槽的,看看R角清不清根。
第二,查他的“家庭关系”。 别笑,线切割机床这玩意儿,很吃装配手艺和后续服务。如果这家厂是某品牌机床的区域代理或长期合作伙伴,那他至少有一条稳定的技术后援线。机床出问题了,一个电话,原厂工程师能来。反之,如果厂里摆着七八个牌子的机床——进口的、国产的、二手翻新的都有——这老板多半是“倒爷”出身,什么便宜买什么。坏了他自己都不会修,你敢把高精度活儿给他?
第三,盯住技术员的工龄。 这话可能得罪人。但线切割这行,一个操作工有没有五年以上经验,干出来的活完全是两个概念。怎么判断?聊天的时候问一句:“师傅,你之前在哪家做?做了几年?” 如果技术员换得比机床还勤,那这家厂的加工品质就是买彩票。稳的厂,至少有一个老师傅能镇场子,十年以上的那种。他的存在,本身就是品质保险。
第四,核算他的“速度账”。 报价低,可能从哪省?丝耗、水耗、电耗、人工。你和厂家聊的时候,故意问一句:“你们这机器,效率能开到多少?” 正常的慢走丝,加工效率大概在80到120平方毫米每分钟,视材料和厚度浮动。如果他说“我们效率高得很,能翻倍”,那要么是在吹牛,要么是在牺牲表面质量和精度硬拉参数。偷工减料的效率,最后都是你在买单——模具寿命短了、抛光时间长了,都是钱。
我合作最久的那家厂,老板是个“不懂变通”的老古板
说说现在固定合作的一家。在江苏泰州,规模不大,二十来台机,清一色某日的进口慢走丝。老板姓周,五十多岁,脾气臭得很。
第一次去,我想砍价。刚开口,他直接怼回来:“我报价就这个数,砍不了。但凡是图纸标注的精度,我做不到,一分钱不收,工件白送。” 够硬气。后来真合作了,发现这老周有几个怪癖。
他办公室墙上挂着一块牌子,上面写着:“来料必须附材质证明,没有证明不接单。” 一开始觉得他事儿多。后来他跟我说,同一批45号钢,不同钢厂出来的,热处理后变形量能差0.02。他必须知道材料的真实来源,才能在程序里做补偿。你看,这就是内行和外行的区别。
他的操作工,最低干了八年。有两个师傅,从二十岁小伙子干到四十岁。我有时候晚上去送加急件,看到他们还在调机。周老板自己也没走,坐在旁边帮着穿丝。说实话,看到那一幕,心里是有点感动的。
还有一点,他从不接急单。加钱也不接。为什么?“急单催货,操作工心态会飘,参数不敢往最优调。我要的是稳,不是快。” 这话,我记了好几年。那些天天嚷着“三天出货、七天交付”的厂,你反而要小心。

大厂小单、小厂大单,合同里这张“避坑清单”你得提前备好
选好厂家,怎么签合同也有讲究。我踩过的坑,你们别再踩。
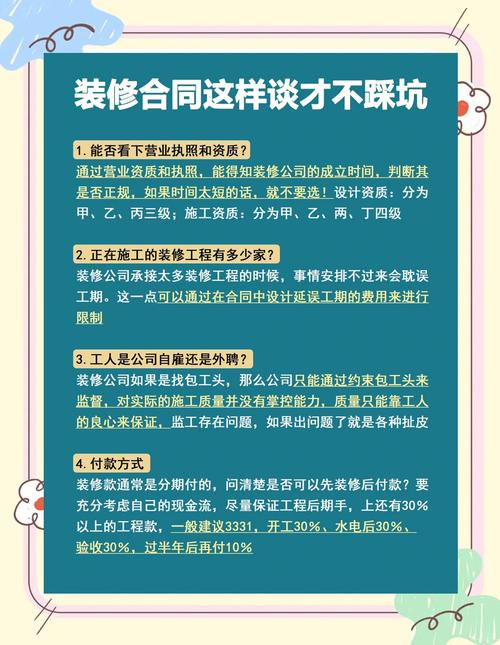
如果是大厂接小单,比如你只有几十个小时的加工量,给那些上市级别的精密加工厂。合同里一定写清楚:排产周期。“款到后XX个工作日内交货”,别写模糊的“尽快安排”。还有,注明如果因为厂方原因导致延期,按日扣除加工费。不然你的小单,永远排在别人的大单后面。工期一拖,你的下游就全乱了。
如果是小厂接大单,相反。别光盯着价格。合同里必须加上精度验收标准和验收方式。最好约定:首件必须送第三方检测,费用你出,报告合格再批量干。不合格怎么办?返工。返工后仍不合格怎么办?全额退款,并赔偿材料损失。 这一条,很多小厂不敢签。不敢签的,正好也帮你过滤掉了。
最后说个细节。付款方式。首单合作,坚决不要付全款。 哪怕他给你便宜三个点。按3-4-3付。合同签订付30%,首件验收合格付40%,全部交付验收合格付尾款30%。留一手,你的话语权就一直在。那些一口咬死“必须先付50%定金”的厂,往往对自己手艺没信心。
说到底,选电火花线切割厂家,就是在选人。图纸是冷的,机器是冷的,但操作机器的人不是。找一个把精度当脸面的老板,找一个把工件当作品的师傅。这比你砍下来那几毛钱的差价,重要太多了。
行了,就写这么多。车间那边又打电话来了,说新到的电极丝有问题,我得去盯着。选厂这事儿,多跑、多问、多试,没有捷径。
