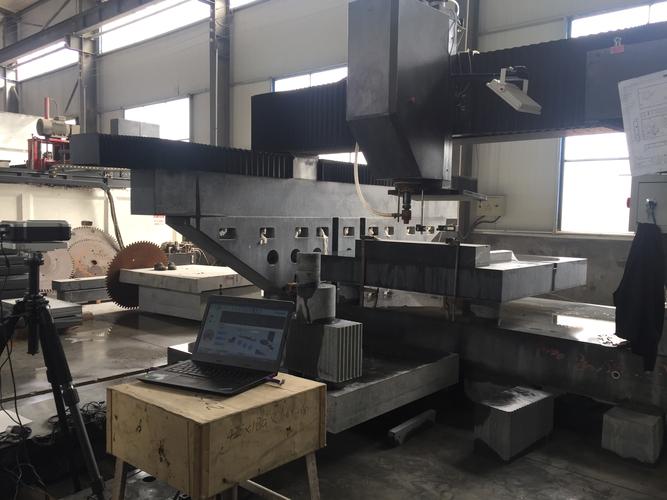
上周跟一个做汽车模具的老板聊天。他拍着桌子骂娘。龙门加工中心,立柱和工作台垂直度超了0.03/500。加工出来的孔位飘得跟喝醉一样。他图便宜,从某平台买了一套“垂直度补偿模块”。装上?报警。再调?售后微信不回。机床厂家说这不是他们的事,数控系统商说参数不开放。一停就是两周。垂直度补偿这玩意儿,真不是买个传感器盒子就完事。
别听他吹算法,先问这五个要命问题
选厂家,我从来不信PPT。尤其垂直度补偿,现场一堆烂事。你要问什么?第一,有没有同类型机床的现场案例。不是那种“某航空航天企业”的模糊照片。要具体。机床型号,数控系统,原始误差多少,补偿后多少。能不能给客户电话?不能?那基本是编的。
第二,懂不懂你的数控系统。Fanuc、西门子、海德汉、三菱、华中、广数。垂直度补偿要动参数、改PLC、写宏程序,甚至加G代码。只会Modbus通讯?只会接模拟量?那叫卖硬件,不叫补偿。你让他现场写一段补偿逻辑,看他手抖不抖。
第三,有没有标定和检测能力。激光干涉仪、球杆仪、电子水平仪、激光跟踪仪。至少得有一样吧。连原始误差曲线都测不出来,怎么补偿?靠算命?靠谱的厂家会主动说:我先去你现场测一天。不靠谱的会说:你把机床型号发我,我报价。
第四,补偿执行机构靠不靠谱。压电陶瓷、微位移平台、伺服刀补、丝杠螺母。别只看分辨率。重复精度呢?温漂呢?寿命呢?车间夏天四十度,冬天零下五度。有些微位移平台,出厂标0.1微米,用三个月变2微米。你找谁哭?
第五,售后和陪产。能驻场几天?能不能培训你的人?远程能不能调?备件多久到?垂直度补偿不是一锤子买卖。机床热变形、导轨磨损、地基沉降,都会让补偿表过期。没有陪产能力的厂家,直接pass。
怎么落地判断?简单。让他带仪器来你车间。测三个工况:冷机、热机、加工后。看补偿前后垂直度变化。合同里写死验收指标:从0.05/500降到0.02/500,或者圆度、孔距CPK≥1.33。别签“效果以现场为准”。那是耍流氓。
四种供应商,有的能处,有的只能当备胎
类型一:数控系统原厂或授权集成商。像西门子、发那科、海德汉、华中数控这些。功能他们有,但通常通过机床厂或授权商落地。优点是接口稳,参数合法,不容易丢精度。缺点是贵,流程长,小单不爱理。适合批量产线、高端机床。共性特征:先要机床出厂精度报告,再谈方案。不会上来就报价。
类型二:机床精度补偿专业集成商。化名“精衡科技”这种。团队多来自机床厂装配、调试。能改梯形图、宏程序,自己写补偿表。敢承诺“调不好不收费”。优点是懂现场,响应快。缺点是规模小,同时接单多就排期。适合单台到十几台改造。我见过一个狠人,带着激光干涉仪和两箱工具,在客户车间睡了三天。调完数据漂亮,客户直接续了三台。这种厂家,值得交朋友。
类型三:高校或研究所背景团队。算法论文一堆,补偿模型很漂亮。但工程化差。防护、线缆、EMC、批量一致性,容易翻车。适合非标、科研、预算足且时间宽的项目。别指望他们给你做产线复制。他们自己都不愿意。
类型四:通用传感器或微位移厂家。卖压电驱动器、光栅尺、微位移平台。便宜,货期快。但多数不懂数控补偿逻辑,不知道垂直度误差怎么映射到轴。买回去自己集成?除非你有很强的电气和数控团队。慎选。真的。我见过太多“买得起,调不动”的惨案。
共性是什么?靠谱厂家会先问:机床型号?数控系统?精度现状?加工什么零件?不靠谱的先发报价单。差别就这么大。
不同采购量,合同要这么签
小批量或者单台。别买标准补偿器。优先找能上门诊断的集成商。合同拆成诊断费、硬件费、调试费、验收尾款。预付款别超30%。验收指标写死:垂直度从多少降到多少,或者CPK提升到多少。尾款留20%到30%,稳定运行30天再付。别心软。你心软,他跑路。
批量产线。要求标准化接口,备件清单,培训文档。别锁死一家。可以主供加备选。签年度服务,响应时间写进合同。数据接口要开放,补偿参数能导出。不然以后被绑架,哭都来不及。
避坑清单,拿笔记一下:
只发PDF案例,不敢让你看现场。危险。
说“装上就好”“自动补偿”,但说不出怎么标定。危险。
不提供补偿前后检测报告。危险。
用“AI补偿”“深度学习”包装,却没有数控接口和实时性指标。危险。
不承诺温漂、重复精度、寿命。危险。
报价远低于激光干涉仪检测成本。你猜谁买单?后期调试加钱加到哭。
合同不写验收标准,只写“协助调试”。那基本等于没售后。
决策建议就一句:先花小钱做诊断,再谈硬件。诊断报告必须包含原始误差曲线、补偿策略、预期效果、风险。谁做诊断,谁对结果负责。别让三家分别做诊断又拼方案,最后扯皮。垂直度补偿不是万能药。机床基础、导轨磨损、主轴热变形不解决,补偿只能救急。但选对厂家,至少能让你少停几天机。

多问一句:你们最近一次在哪个客户现场调的?调完数据发我看看。对方要是支支吾吾,电话就可以挂了。真的。别犹豫。
