那批活,全砸在一个“圆”字上
凌晨两点,装配线打电话来。压缩机转子装不进去。
不是装不进,是压进去转不动。硬压下去,两个小时,抱轴了。拆开一看,铜瓦上一道道犁沟,像谁拿刀刻的。
老板把图纸甩我桌上:“要求圆度0.005毫米,你们测的多少?”
我翻检测记录。三坐标,0.004。合格。
可车间那台老圆度仪一上,0.013。差了三倍多。
同一根轴,同一批料。数据为什么打架?这事我到现在都记得。它逼着我把圆度测量这套东西,从头捋了一遍。
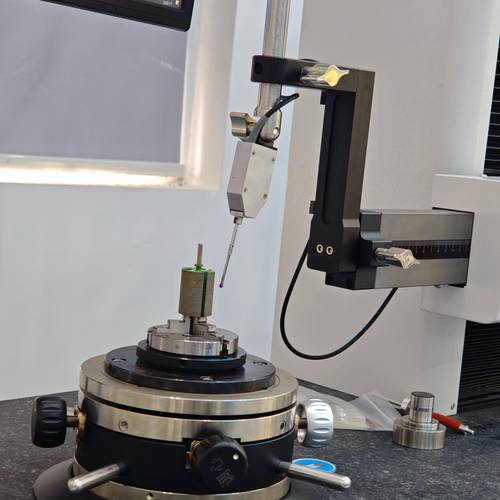
圆度测的不是“圆”,是波
很多人搞错了一件事。圆度仪不是拿卡尺量直径。
它测的是轮廓。工件转一圈,探针把每一微米的起伏都记下来,然后做傅里叶分解。
对,波。圆度本质上就是各种谐波的叠加。2波、3波、16波、50波,各占多少分量,那才是关键。
几个数字,你心里得有谱。
探针红宝石球头,直径通常2微米到5微米。大了测不出细节,小了容易划伤活。转台主轴的径向回转精度,好一点的能压到0.02微米以内——这已经算行业天花板了。采样点数,4096点一圈是常规,要求高的上16384。滤波器截止波数,15波每转和50波每转,测出来的数字能差一大截。
同样的工件,测出来是多少,一半看工件,一半看你怎么设。
还有温度。标准圆度室要求20℃,允许波动正负0.5℃。这个条件,我去过的厂子里,能做到的不超过三家。温度梯度每米差1℃,一根300毫米的轴,读数就能飘掉一个微米。
主流就两条路。一条是接触式:转台转,探针不动;或者工件不动,主轴带着探针转。稳,准,能到0.01微米量级。缺点也明摆着——慢。一根轴测四个截面,二十分钟没了。另一条是非接触:电容式、电涡流、激光。快,能上产线。但对材料敏感,表面粗糙度一乱,数据就飘。薄壁件更别提,测力稍大就压变形了。
说实话,车间里还有第三条路——V型块加千分表,三点法。
这条才是我最想吐槽的。
它测的是直径变化,不是圆度。碰上三波棱圆,它几乎测不出来。可不少人就拿这个数去填检验单。填完还理直气壮:一直这么干的。
行业里不太愿意说的一件事:不少圆度仪出厂时,默认滤波档被调过。调宽一点,曲线平滑,数字好看。客户拿报告一看,0.003,皆大欢喜。真实的高频波纹还在那儿躺着。装到机器上,就是噪音,就是早期磨损。
我不说是谁干的。你自己翻报告的时候,看最后一页,滤波档写没写。
轴承和液压阀,要的根本不是一回事
圆度这个词,搁在不同行业,脾气完全不一样。
先说轴承套圈。
外圈内滚道,圆度要求可以卡到0.3微米。听着挺吓人?其实圆度本身还好说,真正要命的是波纹度。圆度决定寿命,波纹度决定噪音。
有个做家电电机轴承的客户,一批货装上去,嗡嗡响,客户整批退了。圆度测下来全部合格,0.4微米。后来把波纹度一测,16到24波那一段超标。磨滚道的时候,砂轮没修整干净,把振动印上去了。
这种问题,你光盯着圆度,一辈子找不着。

再说液压阀套。
伺服阀的阀芯阀套,配合间隙常常只有1微米到2微米。圆度要求多少?0.5微米,还得看位置。因为这里圆不圆,直接决定内泄漏。
印象最深的一次,是给一家做注塑机液压阀的厂子。阀套圆度合格,阀芯也合格,装一起就是漏。查了半个月。
最后发现——阀套是个圆锥。
每一段截面的圆度都很好。可沿轴向,直径在慢慢缩。圆度仪只测了一个截面,没人去看母线。
所以你看,测圆度,测几个位置、测哪里,比精度本身更坑人。一个圆柱,至少三个截面:上、中、下。母线直线度也得顺带看一眼。
行业里的普遍妥协就是:图纸只标一个圆度,检验就只测一个截面。省时间。省下来的时间,最后全变成售后。
新设备来了,新坑也跟着来了
这几年风向确实在变。
在机测量火起来了。主轴里埋传感器,加工完不用拆,直接测。听着很美。实际呢?切削液还在滴,工件温度六十度往上,你测出来的是热态的数。等它凉下来,圆度又变了。
热变形这一项,细长轴能吃掉好几个微米。这跟吃刀量、跟切削参数都有关,不是测头能解决的。
国产圆度仪也在往上走。以前转台、气浮轴承全靠进口,泰勒霍普森、三丰那几家。现在国产气浮转台能做到0.05微米的回转精度,价格不到一半。替代是真在发生。
但配套软件里的评定算法,有些还是照搬国外十几年前的老版本。
这儿埋着个雷。
圆度的评定,最小区域法、最小二乘法、最大内切圆、最小外接圆。同一组数据,换个算法,结果能差20%到30%。
可我们的图纸上,几乎从来不写用哪种算法。
验收的时候,供方用最小二乘,需方要最小区域。吵起来谁也说服不了谁。标准其实写得清清楚楚,执行的时候全看谁嗓门大。这就是滞后。更别说增材制造的活、复合材料件,那些形状的“圆度”到底怎么定义,标准里还是模糊的。几何公差那套体系,是给减材加工写的。
老师傅那句话
我师傅退休前跟我说过一句土话,我一直记着。
“机器不骗人,骗人的是你那只不等温度的手。”
什么意思?
工件从机床下来,别急着测。铸铁件放到室温,得等够钟点。铝件凉得快,但更邪门,手心的温度都能让读数变。探针测力,0.1牛还是0.3牛,对薄壁件来说就是两个答案。
这些,手册上都写着。可没人当回事。
手册上没写的,是那些“差不多就行”的瞬间。
说到底,圆度测量最难的从来不是仪器能到几个微米。是这个数,你敢不敢如实报出去。
你们车间的图纸上,标评定方法吗?滤波档写不写?评论区聊聊,我看看有多少人跟我踩过同一个坑。
