去年秋天,老周打电话给我,声音都是哑的。他接了个铝合金幕墙的活儿,工期卡得死。结果新买的那台型材切割机,切了不到两百根料,锯片就晃得跟喝醉了似的。切口全是毛刺,垂直度差了两个毫米。安装队在现场骂娘,甲方监理直接开了罚单。他找厂家售后,那边一句话把他噎死:“你切的是非标料,不在保修范围。” 三万八买的机器,变成一堆废铁搁在车间角落。老周跟我说这事的时候,我一点都不同情他——因为这话我五年前就跟他讲过。选型材切割机厂家,真不是看谁家便宜、谁家广告响。今天我就把这几年帮人选设备、验工厂攒下的经验,掰开了揉碎了讲讲。
别急着看设备,先看厂家车间的“边角料”
很多人去厂家考察,眼睛就盯着那台正在装配的新机器。锃光瓦亮,油漆味儿还没散。看着真棒。可这玩意儿能看出啥?啥也看不出。
你得往车间角落里钻。看什么?看废料堆,看半成品区。一个型材切割机厂家的真实水平,全藏在那些不起眼的边角料里。 我见过一家厂,废料堆里的边角料切口跟狗啃的一样,斜面全是台阶纹。这说明什么?说明他们自己用的切割设备都没调好,或者根本就是用的二手旧机器在干活。你自己做机器的都切不好料,凭什么让我相信你卖给客户的机器能切好?
还有一次,我在浙江一家规模不小的厂里,看到工人正在焊接机架。他们用的是工装夹具固定,但那个夹具本身磨损得厉害,定位销都松了。工人拿个铁锤咣咣敲两下,就算定位了。我扭头就走。机架焊接变形控制不住,后面的精加工全是白搭。这东西装出来,切一米短料还行,切六米长料,误差能飘到天上去。你选厂家的时候,别光听销售吹他们的加工中心多牛。你就问一句:“能去看看你们的焊接工装和时效处理车间吗?” 他要是支支吾吾,或者只带你去看成品仓库,这里头就有鬼。
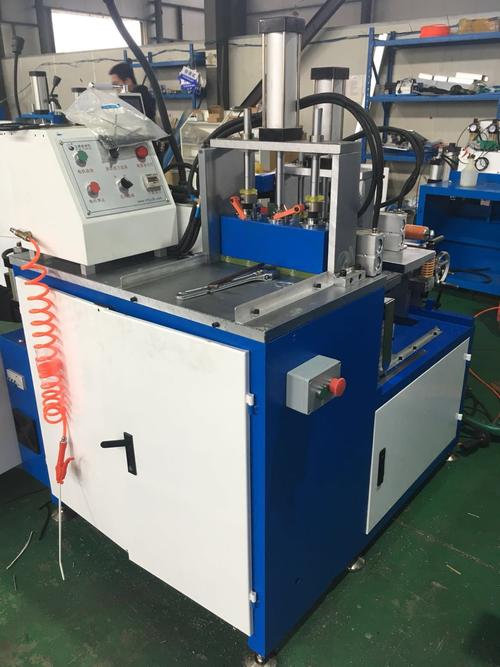
销售嘴里跑火车?拿这三个问题堵他的嘴
销售的话,听一半扔一半。但你不能瞎问,得问到点子上。下面这三个问题,几乎就是照妖镜。
第一问:“你这台机器的主轴,是你们自己精加工的吗?用的什么牌子的轴承?” 别小看这个问题。很多小厂就是个组装车间,主轴买回来,机架焊一焊,装起来就卖。主轴是切割机的心脏,它的动平衡和刚性直接决定锯片寿命和切面质量。如果厂家告诉你“我们用的是XX品牌定制主轴”但说不出具体轴承品牌和精度等级,大概率是外购的便宜货。靠谱的厂家会直接告诉你:NSK或SKF的P4级角接触轴承,自己上的磨床精磨。这叫底气。
第二问:“进刀系统是液压的还是气动的?导轨是什么形式?” 这关系到切割的稳定性和效率。便宜的气动进刀,切薄壁料还行,遇到厚壁或者实心料,进刀快了就闷车,进刀慢了效率上不去。液压进刀平稳,但成本高。还有导轨,线性导轨和硬轨各有优劣,但有些厂家用普通圆轨加滑块来糊弄人,刚性差得一塌糊涂。你问他导轨型号,他要是说“我们用的是进口方形直线导轨”,你再追问一句“哪个牌子?上银还是力士乐?” 他要是答不上来,基本可以判定是吹牛。
第三问:“能不能用我们自己带的料,现场切三个不同规格的试样?切完我要测垂直度和光洁度。” 这是最狠的一招。带上你最头疼的难切料——比如薄壁铝型材,或者厚壁不锈钢。现场切。切完拿直角尺和粗糙度仪测。敢让你现场试切的厂家,不一定没问题;但不敢让你试切的,一定有问题。 我见过一个厂家,销售拍胸脯说他们的机器切不锈钢跟切豆腐一样。结果我们真带了料去,切了不到三根,锯片就烧了。销售脸都绿了,赶紧说是锯片选型不对。对,都是锯片的错,机器永远没问题。

厂家分三档,你该跟谁玩?
市面上的型材切割机厂家,说白了就三档。你兜里有多少钱,干的什么活儿,决定了你该找谁。
第一档是“作坊组装型”。 租个厂房,买几台二手机床,招几个焊工和装配工,就能开干。他们的机器便宜,一台可能就万把块钱。但你买回去,能用多久全看运气。适合谁?适合那种干一锤子买卖的工地,切点薄料,精度要求不高,坏了直接扔。你要是做批量加工,指望它给你挣钱,趁早别碰。跟这种厂家签合同,就一条:货到付款,留足尾款,试切不合格直接退货。 别听他们扯什么“质保一年”,人跑了你连厂门都找不到。
第二档是“专业制造型”。 这类厂家有自己的加工能力,有技术团队,机器关键部件自己生产。他们通常专注某个细分领域,比如专门做铝型材切割机,或者专门做管材切割。价格比作坊货贵不少,但用料实在。这是大多数正经加工厂该选的档位。 怎么分辨?看他们有没有自己的铸件供应商,有没有热处理设备,有没有装配工艺文件。跟他们谈合同,重点谈售后响应时间和核心部件质保期。比如主轴质保两年,系统质保一年。白纸黑字写进去。还有,要求他们提供同类型客户的使用案例,最好能让你打电话去问问。我认识一个做散热器型材的老板,他选厂家就一招:去对方的老客户车间里蹲半天,看工人怎么用,听工人怎么骂。骂得越具体,说明厂家售后做得越细。
第三档是“大牌溢价型”。 就是那几个叫得上名号的头部品牌。机器确实好,稳定,精度高,售后网络完善。但价格也“好”,贵得离谱。而且他们往往店大欺客,交期长,付款条件苛刻。适合谁?适合不差钱的大厂,或者产品附加值极高、对切割精度有执念的厂家。如果你一年就买一两台机器,量不大,去跟大牌谈,人家未必拿你当回事。但如果你一次采购五台以上,或者有后续的产线扩展计划,那可以跟大牌好好聊聊。跟大牌签约,别指望砍价,要争取的是服务资源。 比如要求他们派资深工程师来现场安装调试,给操作工做系统培训,把保修期内的上门服务次数写进合同。
签合同前,把这五条避坑清单揣兜里
最后说点实在的。不管你跟哪一档厂家签,合同上这几个坑,踩一个就够你喝一壶。
第一,验收标准要量化。 别写“切割精度高”、“切口平整”这种废话。要写:切100x100x5mm的铝方管,长度误差不超过±0.1mm,垂直度误差不超过0.05mm/100mm,切口表面粗糙度Ra≤3.2。写清楚用什么料、切多长、测哪里。验收不合格,怎么赔,怎么退,写明白。
第二,付款方式要卡死。 预付30%可以,发货前付60%也行,但必须留10%的质保金,至少压半年。 这半年就是让你发现问题、让厂家解决问题的。没这笔钱压着,机器出了问题,你打电话他都爱接不接。
第三,售后响应写进条款。 “24小时内响应”是基本要求。关键是一句:如果远程解决不了,厂家工程师必须在48小时内到达现场。 差旅费谁出?写清楚。别到时候扯皮。
第四,核心部件清单作为附件。 主轴、轴承、电机、导轨、液压站、控制系统,用的什么牌子什么型号,全部列出来,盖章。到时候机器出问题,一查就知道是哪里的毛病。也防止厂家偷偷换件。
第五,别信口头承诺。 销售跟你称兄道弟,拍肩膀说“放心,有问题我兜着”。出了事,他兜不住。所有承诺,哪怕是一个螺丝钉的赠送,都写进合同。越是跟你套近乎的销售,越要在合同上多留个心眼。这不是不近人情,这是保护你自己的血汗钱。
老周后来换了台机器。这次他学乖了,带着料去厂家试切,盯着人家拆开主轴看轴承,合同上把质保金压了八个月。那台机器现在用了快两年,切了几万根料,精度还在。他跟我说,选厂家这事,就跟找对象一样——光看照片不行,得去家里坐坐,看看厨房干不干净,问问邻居他家人品咋样。话糙理不糙。型材切割机厂家选对了,机器是你赚钱的伙计。选错了,就是供在车间里的祖宗。
