上个月后半夜,我刚躺下,车间主任电话打过来,说新上的那台1060铣床,主轴抱轴了。
一批给汽车厂做的模具坯,明天就得交。
连夜爬回车间,拆主轴拆到天亮,拉着断了的轴承圈找供应商,人家推三阻四,最后还是自己掏了八千换主轴,还赔了客户两万延期费。
说起来就气。当初就是图便宜,找了个小作坊出来的数控铣床厂家,比大厂便宜十二万,谁知道这便宜是埋雷。
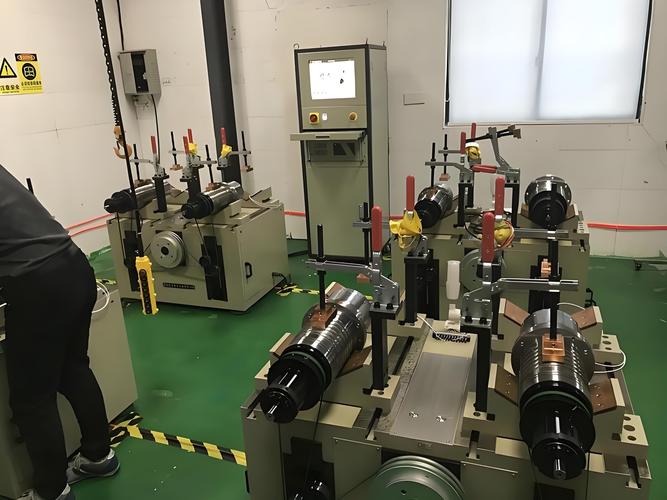
别光看价格,骨架才是根本
很多新手买铣床,只会看参数表上的转速行程,谁看床身?
说实话,数控铣床好不好,80%看床身铸件。
大厂出的床身,都会做6次回火,每次保温至少12小时,就是为了把铸件内部的应力放干净,用上十年八年也不会变形。
小厂家呢?最多回火2次,甚至有的浇完铸件晾半个月就直接上机加工,应力没放,用不到两年,精度就偏了一个丝,你找谁说理?
现在主流就两种路线,线轨和硬轨。
线轨跑得快,移动速度能到几十米每分钟,做3C精加工、小零件批量生产,效率高,精度稳。缺点就是刚性差,吃大刀容易抖。
硬轨刚好反过来,刚性足,拉荒、重切模具坯,稳得一批。但是移动速度慢,保养不好容易拉毛。
行内不说的妥协是什么?很多号称做硬轨的厂家,把导轨面的淬硬层厚度从要求的2.5mm,偷偷磨到1mm,甚至0.8mm,你用千分尺量外形尺寸看不出来,用个一年半载,淬硬层磨穿了,精度直接垮掉,修都没法修。
选型其实没那么复杂,你干重活就选硬轨,干轻活精加工就选线轨,别听销售瞎忽悠什么全能型,哪有那么好的事儿。
不同行业找厂家,需求差出十万八千里
去年我一个徒弟,给航天院所做配套结构件,找数控铣床厂家找了半年。
人家要求加工的零件,形位公差必须控制在0.01mm以内,床身动刚度不够,加工起来抖一下就废了。
最后找了山东一家做了三十年的老牌数控铣床厂家,人家光床身自然时效跑合就做了45天,出厂前在恒温车间放了七天测精度,拿到车间装完,打表测,偏差不到0.005mm,一次就过了军标检验。
另一个例子,我老同学在深圳开厂,做手机中框批量加工。原来用的是日本进口的,一台快五十万,成本压得受不了。
后来找了东莞一家专门做高速数控铣的厂家,人家专门给3C行业改的结构,要求主轴转速24000转,换刀速度控制在1.2秒以内,一台才三十万出头,比进口便宜三分之一,加工效率还比原来高了8%,现在人家三条线都换完了。
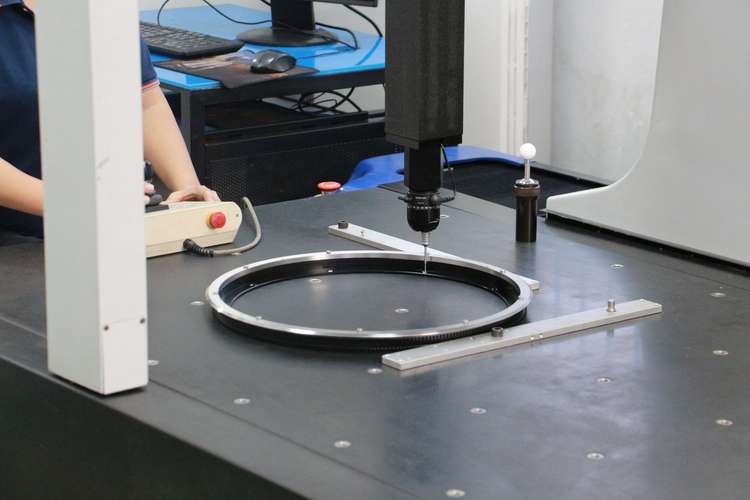
你看,同样是数控铣床厂家,一个做军工配套,一个做消费电子,要求完全不一样。找不对对口的厂家,花多少钱都白搭。
不过话说回来,现在很多厂家都会做细分,你干哪个行业,直接找专做这个行业的厂家,比找那种什么都做的靠谱多了。对吧?
进口替代的风口下,藏着不少暗礁
现在都说进口替代,好多原来做组装的小厂,都摇身一变变成“高端智能数控铣床厂家”,吹得天花乱坠。
我见过最离谱的,把旧机床翻新换个壳,就当新机床卖,便宜一半,你买回去用三个月,各种问题就来了。
行内不愿说的难题,其实是热变形补偿的标准滞后。现在的国家标准还是十几年前定的,只要求出厂在20度恒温下精度合格就行。
你去国内哪个车间,能常年保持20度?冬天车间不到10度,夏天三十五六度,温差二十五度,热胀冷缩,主轴伸长个几十微米太正常了,很多厂家根本不给你做全温度区间的补偿,出厂合格,到你车间就不合格,你打官司都打不赢,因为符合国家标准。
还有说绿色制造节能的,好多就是把11kW的主轴电机换成7.5kW,功率降了,确实省电了,但是你吃刀量稍微大一点,就直接闷车,这叫哪门子节能?
我今天早上还在摸那台出问题的铣床床身,现在精度已经偏了两个丝,凑合用呗,谁让当初老板贪便宜。
我们老车工有句土话:买铣床,就是买骨头,骨头不硬,再花里胡哨也没用。
你们干了这么多年机加工,遇过最坑的数控铣床厂家是什么事儿?
