看不见的残余应力,才是精度的隐形杀手
上周整理仓库,翻出来十年前压箱底的那根废丝杠。
就是山东客户退回来的那批货里剩的试样。
当时客户电话打过来,火气大得能把车间房顶掀了。说五根三米长的精密丝杠,才用了半年,精度跑了0.02mm,整台设备停摆,要我们全额赔。
质检老李蹲在地上摸了摸丝杠的变形面,抬头就骂:哪个兔崽子省了时效的?
很多新手入行,总觉得时效是可有可无的多余工序。不就是放着或者晃两下吗?能有什么用?
说白了,你切一块钢,锻一块料,焊一个架子,内部应力就跟没排出去的气一样,一直憋着。你做成成品出厂,它慢慢放气,慢慢变形。时效就是帮它提前把这口气放出来。
正经做时效,有几个硬数字卡死你,错一点都不行。
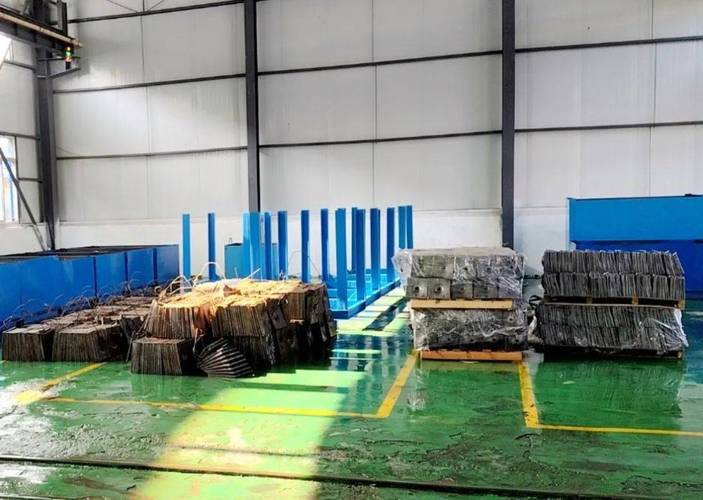
自然时效,就是把粗加工完的工件扔露天,风吹雨淋温差变化,让应力自己释放,正经做最少得放90天,要求高的放两三年都正常。
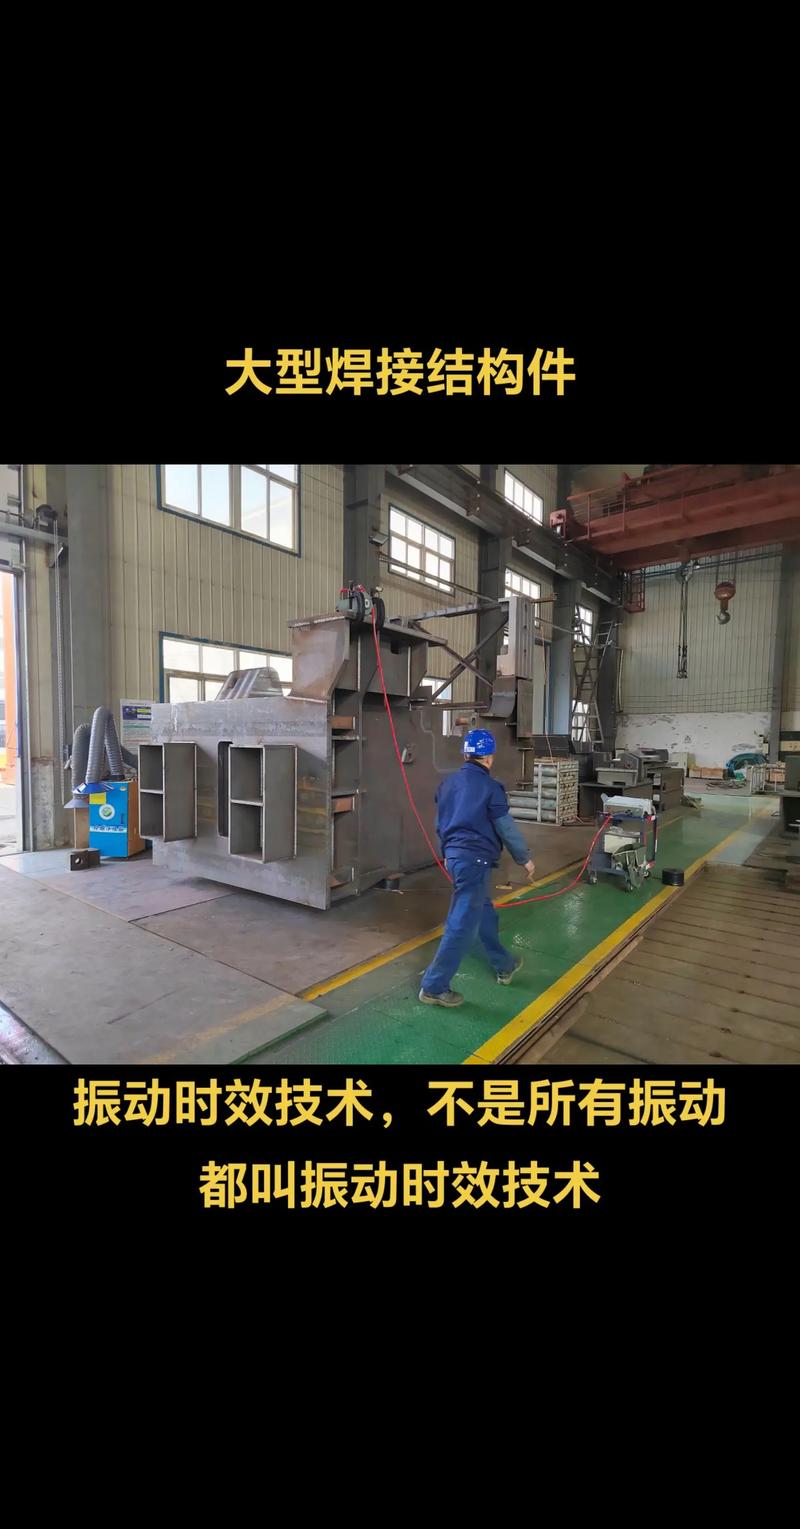
振动时效,就是拿振动器绑工件上,控制在10-50Hz频率晃几十分钟,把应力晃松。还有低温时效,要放烘箱保持150℃到160℃烘十几个小时,也能消应力。
现在市面上主流就两条路线:自然时效和振动时效。
自然时效效果稳,深层应力消得匀,放得越久精度保持越好,就是占地方压资金,三个月不动工,仓库租金都够买半吨料了。振动时效快,几十分钟搞定,成本只有自然时效的十分之一,缺点就是大构件深层应力消不干净,薄工件晃完还容易出新的内应力。
说句行业内没人明说的妥协吧。现在九成以上的工厂,只要客户没在合同里写死必须自然时效,全用振动替代。哪怕合同写了“时效处理”四个字,很多人也偷换工艺。
验收的时候谁也不会放三年等变形,出了问题早就过了保质期,赚了钱早就揣兜里了。
不同行当的时效要求,差得能隔一座山
我干了二十多年,见过各种各样的要求,真不是一套工艺走天下。
前年跟过一个风电主轴的单子,给内蒙风场做3兆瓦主轴,毛坯锻完粗车之后,甲方要求必须放满120天自然时效才能进下一道。
甲方驻场的小伙子,天天去堆放场数天数,少一天都不让动。有人劝他,振动一下就能符合国标,省三个多月时间,大家都能提前拿奖金,何必呢?
他说,这玩意要在外面转二十年,出问题爬一趟风机换主轴,几十万成本,谁担这个责任?最后那批主轴老老实实扔够了天数,现在转了快三年,没听过有变形的问题。
换个行当,要求就完全不一样。
以前我们给一家研究所做精密光学设备的铝基座,要求十年定位误差不超过0.01mm。我们粗加工完,扔在露天放了十八个月才开始精加工。
后来有个小厂抢了研究所一个后续订单,为了省时间,粗加工完一周就精加工交货,价钱比我们便宜三分之一。研究所当时图便宜就收了,结果不到一年,找过来,说定位跑了四个丝,整个光学平台直接废了,最后还是回来找我们重新做。
说实话,普通的货架焊接件,晃半小时就行,要什么自然时效?但要扛十几年的高精度玩意,偷一次懒,一辈子擦屁股。
新趋势下面,藏着没说破的暗礁
现在行业新玩法也不少。
都讲绿色制造降本,很多厂现在做锻件都用余热时效,锻完刚出炉余温没散,直接进时效炉,不用重新加热,一半电费都省下来了。振动时效设备以前进口一台要十几万,现在国产三万多就能拿下,性能差不了多少,进口替代做得确实漂亮。
不过话说回来,这里面有个坑,整个行业都不愿意明说。
现行的时效处理国家标准,还是二十年前定的,要求残余应力消除率达到30%就算合格。你品品这个数字。
30%啊,普通的货架、脚手架这种玩意,凑合够用。但凡要长期保持精度的产品,没有60%以上的消除率,根本扛不住时间的考验。
现在多少小厂,就卡着这个30%的国标线出货,检测报告全合格,用两年就变形,你找过去,人家说我符合国家标准啊,你能怎么办?
这个就是标准滞后带来的死结,好多人吃过亏,就是没人捅破这层窗户纸。
我今天早上还去时效区转了转,堆着二十多根粗加工完的齿轮轴,算日子,已经放了两个多月了,还得再放一个月才能动。
干了一辈子机加工,我最信一句老技工的土话:缓点凉透,才能扛住日后的折腾。
很多人总想抢时间省成本,把该等的时间省了,最后欠的账,早晚都得还。
你们车间呢?碰到要求没写死的活,是按老规矩等够时间,还是赶交期走捷径?
