上个月刚上班,仓库就拉回来半车退件。是给挖机厂做的液压活塞杆,客户说才用三个月,就拉缸漏油,整批返工。
车间主任蹲在零件堆抽烟,抽了半包了,烟屁股扔了一地。我凑过去拿起来摸了摸,指尖一划就出细痕。
心里立马有数了。滚压那道工序,肯定出幺蛾子了。
藏在金属表层下的门道
很多人觉得滚压光整就是把金属表面蹭亮,蹭到粗糙度够就行。不对。
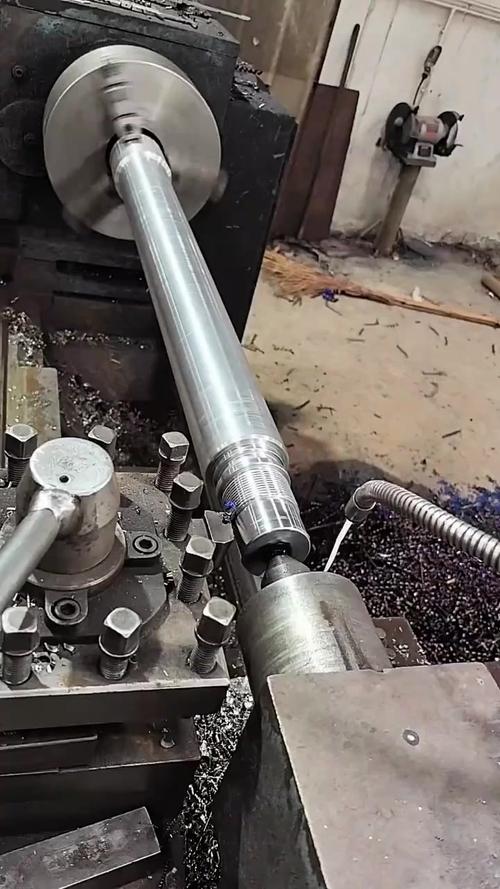
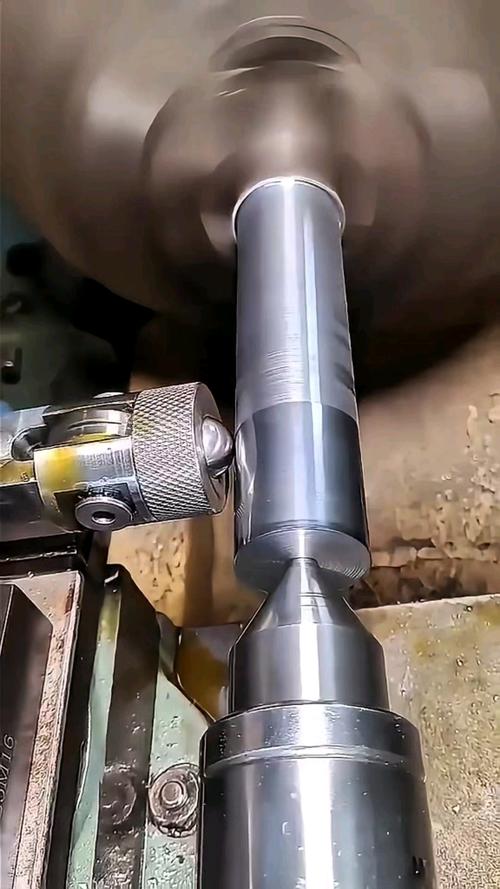
本质上是用滚轮或者滚珠给表面加压力,把表层的晶粒挤碎压实,顺便把切削留下的微凹坑填平,最后还能在表层打出残余压应力——这才是提高使用寿命的关键,亮不亮其实都是副产品。
我干了20年,记住三个数死都不能乱改:滚压压力得是零件屈服强度的70%到80%,进给量控制在0.1到0.3mm每转,滚压遍数绝对不能超过2次。多滚一遍,应力就变了,直接废。
现在主流就两种技术路线:刚性滚轮滚压,浮动滚珠滚压。刚性的好处是尺寸精度稳,粗糙度能做到Ra0.05以下,拿去做密封面刚好。但是要求机床刚性够,你破车床主轴跳个0.01mm,滚出来就是一头大一头小。
浮动的好处是对机床要求低,有点偏摆也能补回来,适合那种轴径大、形状有点不规则的件。但粗糙度最多做到Ra0.2,做不了高端密封件。
说实话,行业内通常不说但实际在做的妥协,我也见多了。本来滚压应该是精磨之后的工序,精磨留0.01到0.02mm的余量给滚压。很多小厂呢,半精车完直接滚,省了精磨的工序钱,粗糙度也能合格,外行人根本看不出来。
可表层的残余应力是拉的,不是压的,用个两三年就疲劳剥落,出了问题谁用谁倒霉。
不同行当不一样的讲究
滚压不是一套参数走天下的,不同行业要求差远了。
就说刚才那批退回来的活塞杆,液压行业要的就是密封性和耐疲劳。客户要求滚压后残余压应力不低于200MPa,那天工长赶交期,嫌原来的参数进给慢,偷偷把滚压吃刀量调到了0.02mm,比要求大了一倍。
出来的表面亮得能照见人,粗糙度测着也对,就发货了。结果呢,应力不对,挖机每天来回伸缩几万次,表层很快就掉了,油直接漏光。
再说说汽车行业的方向机转轴,这地方要求耐磨,还不能有异响。我前几年跟主机厂开发项目,一开始按老经验做,滚压做到Ra0.2,表面光滑得不行,结果装车试车,跑起来方向盘嗡嗡响。
所有人都懵了,磨了半个月才摸出来门道:方向机转轴和衬套是要跑合的,太光滑反而存不住油,干摩擦就响。后来我们改成滚压留0.005mm的微凸峰,刚好存润滑油,跑合一周后贴合得刚刚好,异响直接消了。
热闹背后藏着暗坑
这几年滚压光整的用量越来越大,以前很多人嫌麻烦,直接精磨完事,现在都知道滚压能提寿命,都愿意加上这道工序。
原来高端滚压刀全靠进口,一把大规格的要十几万,现在国内厂家做出来了,精度差不多,价格才三分之一,确实帮下游省了不少钱,进口替代做得挺像样。还有带传感器的智能滚压刀,能在线调压力,新手也能上手,挺方便的。
不过话说回来,有个事行业里没人愿意公开说。现在的滚压光整标准,还只卡最终的粗糙度、尺寸精度和表面硬度,没人要求测残余应力。
那厂家可不就钻空子嘛,只要粗糙度对,不管应力对不对,就敢出货。你说他不合格,他拿国标给你看,条条符合,你打官司都打不赢。可实际上,差就差在那看不见的应力上,使用寿命差个三五倍都是常事。
标准跟不上技术,吃亏的还是下游主机厂,最后埋单的是终端用户。
我每天在车间转,路过滚压工序都要停下来摸两下。我跟徒弟说的最多的一句话就是:滚压不看亮不亮,要看劲够不够。
别光看表面那点光鲜,看不见的地方,才是真见功夫。
你们车间滚压工序,有没有过为了赶工乱改参数的事儿?
